Совместно оцените разрешающие условия работы дробилок, грохотов, конвейеров и питателей, штатную остановку и аварийные сценарии.
В дробильно-сортировочном комплексе одна команда запуска может включать несколько устройств. Какой двигатель и когда запускается, зависит от движения материала по линии и условий готовности оборудования. При подготовке последовательности автоматизации необходимо определить перечень двигателей и их взаимное влияние.
Последовательность работы выводится из технологической схемы
Отправная точка — поток материала между загрузочным бункером, питателями, дробилками, грохотами и конвейерами. На одном предприятии могут быть продуктовые конвейеры, возвратные линии и разные маршруты. Единой последовательности для всего предприятия недостаточно без определения оборудования каждого маршрута.
Готовность принимающего оборудования — одно из условий работы подающего узла. Также оцениваются вспомогательные системы дробилки и сигналы готовности, заданные производителем. Последовательность запуска готовится вместе с этими условиями и включает больше, чем временные задержки.
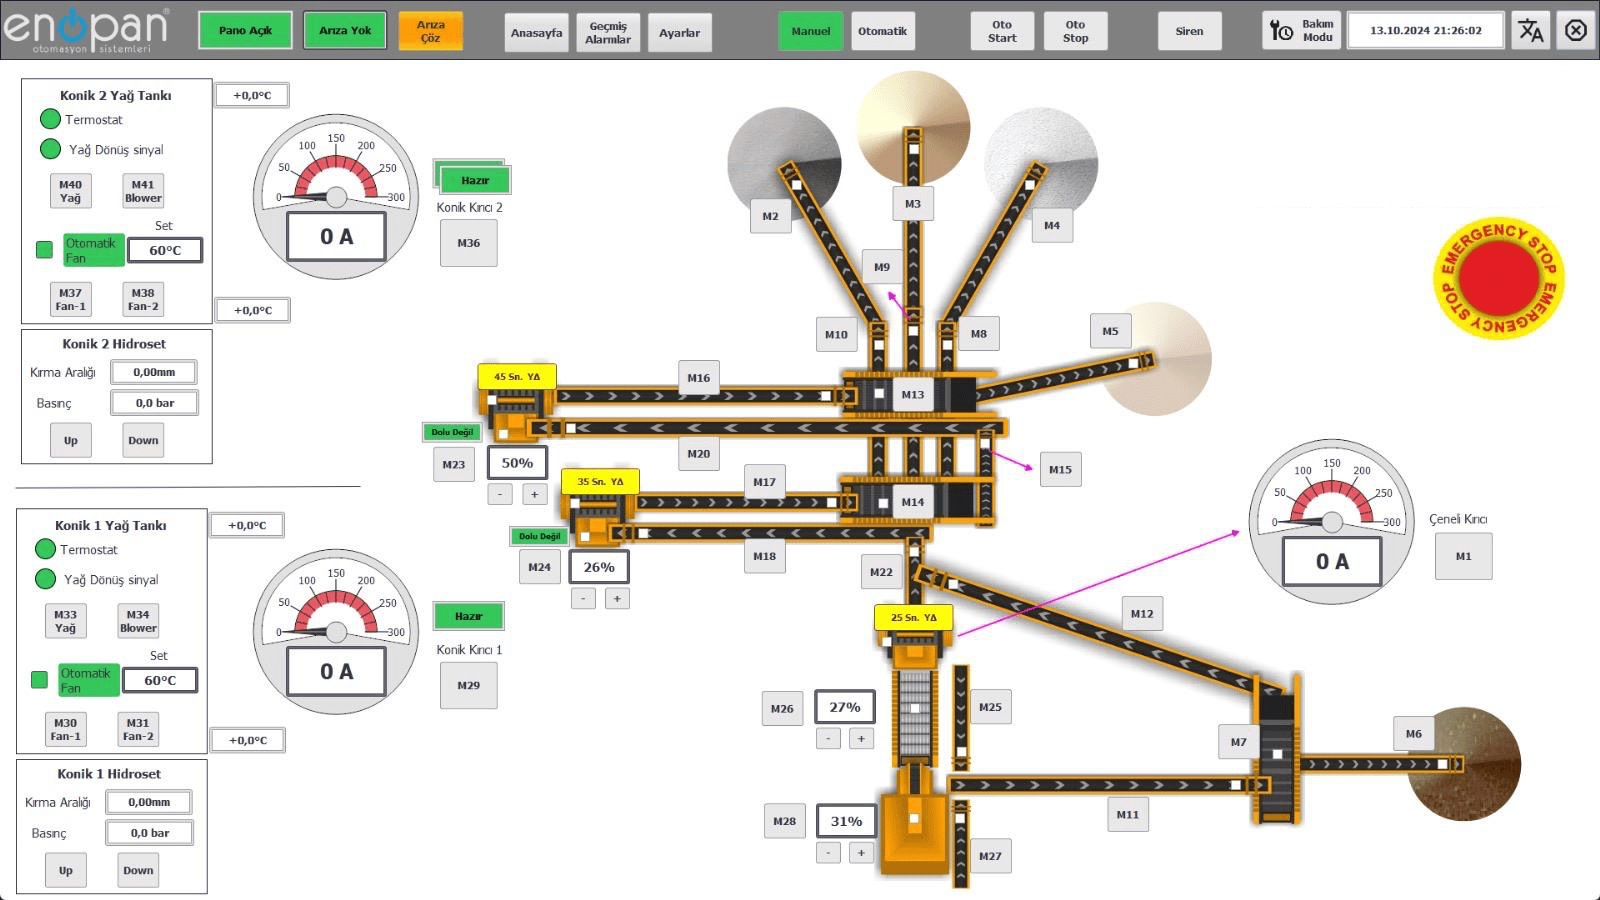
Команда и работа оборудования — разные сведения
Команда запуска оператора, запрос ПЛК на включение двигателя и сигнал работы с объекта — разные этапы. Их различимость на экране помогает понять, где последовательность ожидает выполнения условия. Доступные обратные сигналы определяются контакторами, приводами и оборудованием объекта.
Например, если следующий этап ожидает сигнал работы конвейера, условие следует явно записать в алгоритме. Сообщение при отсутствии сигнала также должно указывать оборудование. Это позволяет оператору видеть конкретное недостающее условие.
При штатной остановке учитывают материал в линии
Плановая остановка производства отличается от одновременного отключения всех двигателей. В штатном сценарии рассматриваются прекращение подачи и транспортировка оставшегося материала. Времена и условия остановки определяются устройством предприятия и требованиями производителей оборудования.
На предприятии может требоваться частичная остановка. Какие узлы продолжают работать при отключении продуктового конвейера, рассматривают вместе с наличием альтернативного пути материала. Решение должно соответствовать выбору линии на операторском экране.
Связи неисправностей следует описывать для каждого устройства
При неисправности оборудования может потребоваться остановка подающих в него узлов. Затрагиваемое оборудование определяется потоком материала и видом неисправности. Объём каждой связи изучается отдельно; одинаковая остановка всего предприятия при любой аварии не предполагается.
Штатная остановка, технологическая неисправность и аварийный останов — отдельные функции. Последовательность процесса проектируют вместе с требованиями защиты и безопасности оборудования. Условия повторного запуска после устранения неисправности также входят в алгоритм; исчезновение аварии само по себе не является командой запуска.
Что меняется при добавлении конвейера или дробилки?
Добавление узла может изменить входы и выходы ПЛК, разрешающие условия, подключения шкафов, выбранный путь материала и связи остановки. При первоначальном обследовании оценивают, достаточны ли ресурсы существующей системы для такого дополнения.
| Изменение | Что изучить совместно |
|---|---|
| Новый конвейер | Подающие и принимающие узлы, обратный сигнал работы, связи неисправностей |
| Новая дробилка или грохот | Вспомогательные системы, сигналы готовности, связи подачи и выгрузки |
| Альтернативный путь продукции | Выбор маршрута, используемое оборудование и экран оператора |
Как проверяют алгоритм управления на объекте?
При пусконаладке подготовленную последовательность сравнивают с командами оборудования и обратными сигналами. Плановыми испытаниями проверяют ручную и автоматическую работу, штатную остановку, заданные неисправности и условия повторного запуска. Оборудование и ожидаемое поведение каждого испытания описывают заранее.
Enopan прорабатывает ПО ПЛК, экраны HMI/SCADA и шкафы управления мобильных, стационарных и гусеничных дробильно-сортировочных комплексов на основе этих связей оборудования. Для первоначальной оценки предоставьте схему действующей линии, требуемые изменения последовательности, фотографии шкафов и сведения о ПЛК/HMI при наличии.
Вместе оценим последовательность работы вашей линии
Предоставьте перечень оборудования и пути материала. Определим объём ПО и шкафов для новой установки, добавления узла или изменения существующей последовательности.