Kırıcı, elek, konveyör ve besleyicilerin çalışma izinlerini; normal duruş ve arıza senaryolarını birlikte değerlendirin.
Bir kırma eleme tesisinde tek başlatma komutuyla birden fazla ekipman devreye girebilir. Bu komutun hangi motoru ne zaman çalıştıracağı, malzemenin hattaki ilerleyişine ve ekipmanların hazır olma koşullarına bağlıdır. Konkasör otomasyonunda çalışma sırasını hazırlarken yalnız motorların listesini değil, birbirlerini nasıl etkilediklerini de tanımlamak gerekir.
Çalışma sırası tesis akışından çıkarılır
Başlangıç noktası; besleme bunkeri, besleyiciler, kırıcılar, elekler ve konveyörler arasındaki malzeme akışıdır. Aynı tesiste ürün bantları, geri dönüş hatları veya farklı çalışma güzergâhları bulunabilir. Hangi ekipmanın hangi güzergâhta kullanılacağı açıklanmadan bütün tesise uygulanacak tek bir sıra belirlemek yeterli olmaz.
Malzemenin aktarılacağı ekipmanın hazır olması, kendisine malzeme gönderen ünitenin çalışma koşullarından biridir. Bunun yanında kırıcıya ait yardımcı sistemler ve üreticinin tanımladığı çalışmaya hazır bilgileri de değerlendirilir. Başlatma sırası bu koşullarla birlikte hazırlanır; yalnız zaman gecikmelerinden oluşmaz.
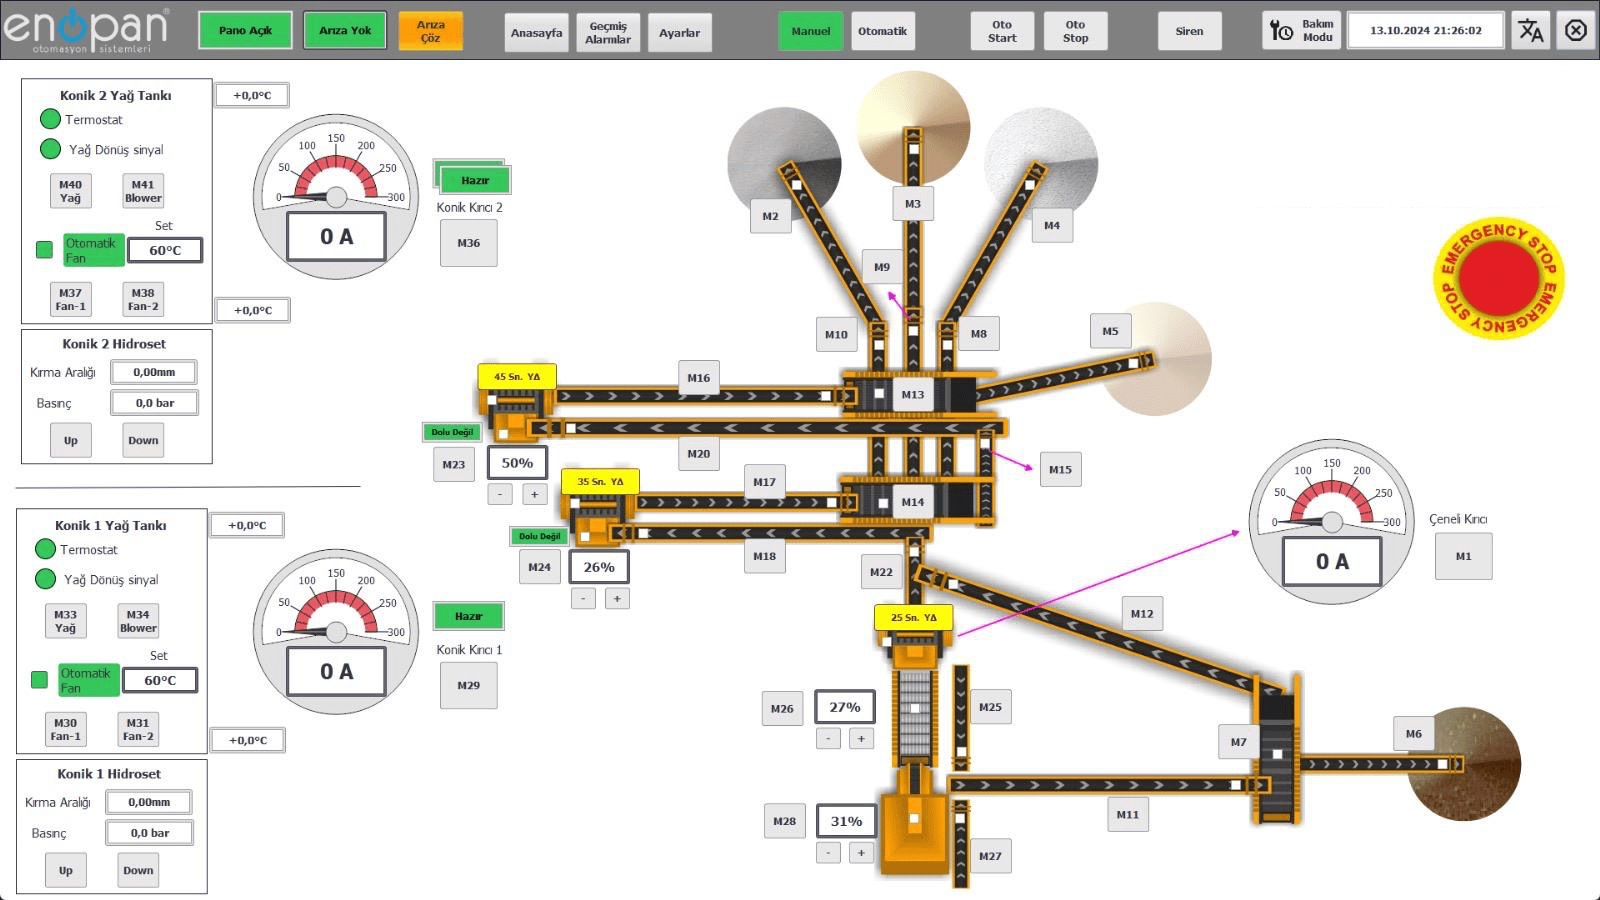
Komut verilmesi ile ekipmanın çalışması farklı bilgilerdir
Operatörün başlatma komutu vermesi, PLC'nin motoru çalıştırma isteği oluşturması ve sahadan çalışma bilgisinin gelmesi farklı aşamalardır. Ekranda bunların birbirinden ayırt edilebilmesi, sıranın hangi noktada beklediğini anlamaya yardımcı olur. Alınabilecek geri bildirimler mevcut kontaktör, sürücü ve saha ekipmanına göre belirlenir.
Örneğin sonraki adımın başlaması için bir konveyörün çalışma bilgisi bekleniyorsa bu koşul kontrol senaryosunda açıkça yazılmalıdır. Beklenen bilgi gelmediğinde gösterilecek açıklama da ilgili ekipmanı belirtmelidir. Operatör böylece genel bir “hat hazır değil” mesajı yerine eksik koşulu görebilir.
Normal duruşta hattaki malzeme dikkate alınır
Üretimi planlı olarak durdurmak, bütün motorların aynı anda enerjisinin kesilmesiyle aynı işlem değildir. Beslemenin sona ermesi ve hatta kalan malzemenin aktarılması, normal duruş senaryosunda değerlendirilir. Kullanılacak süreler ve duruş koşulları tesisin yapısı ile ekipman üreticilerinin gerekliliklerine göre belirlenir.
Aynı tesiste kısmi duruş ihtiyacı da olabilir. Bir ürün bandı devreden çıkarıldığında hangi ünitelerin çalışmaya devam edebileceği, alternatif malzeme yolu bulunup bulunmadığıyla birlikte ele alınır. Bu kararın operatör ekranındaki hat seçimiyle tutarlı olması gerekir.
Arıza ilişkileri ekipman bazında yazılmalıdır
Bir ekipman arızalandığında kendisine malzeme gönderen ünitelerin durması gerekebilir. Hangi ekipmanların etkileneceği, malzeme akışı ve arızanın türüne göre tanımlanır. Bütün alarmların bütün tesisi aynı biçimde durdurduğu varsayımıyla hareket etmek yerine her ilişkinin kapsamı incelenir.
Normal duruş, proses arızası ve acil durdurma ayrı işlevlerdir. Proses sıralaması, ekipmanın koruma ve emniyet gereklilikleriyle birlikte projelendirilir. Arızanın giderilmesinden sonraki yeniden başlatma koşulları da senaryoya dahil edilir; alarmın kaybolması tek başına yeniden çalışma komutu sayılmaz.
Yeni konveyör veya kırıcı eklenince neler değişir?
Hatta bir ünite eklemek, yalnız ekranda yeni bir motor simgesi oluşturmak değildir. PLC giriş ve çıkışları, çalışma izinleri, pano bağlantıları, seçilen malzeme yolu ve duruş ilişkileri birlikte değişebilir. Mevcut kapasitenin bu ilaveyi karşılayıp karşılamadığı ilk incelemede değerlendirilir.
| Değişiklik | Birlikte incelenecek noktalar |
|---|---|
| Yeni konveyör | Besleyen ve beslenen üniteler, çalışma geri bildirimi, arıza ilişkileri |
| Yeni kırıcı veya elek | Yardımcı sistemler, hazır bilgileri, besleme ve boşaltma bağlantıları |
| Alternatif ürün yolu | Güzergâh seçimi, kullanılacak ekipmanlar ve operatör ekranı |
Kontrol senaryosu sahada nasıl doğrulanır?
Hazırlanan sıra, devreye almada ekipman komutları ve saha geri bildirimleriyle karşılaştırılır. Manuel ve otomatik çalışma, normal duruş, tanımlı arıza durumları ve yeniden başlatma koşulları planlı testlerle incelenir. Testin hangi ekipmanı ve hangi beklenen davranışı kapsadığı önceden yazılır.
Enopan olarak mobil, sabit ve paletli kırma eleme tesislerinde PLC yazılımını, HMI/SCADA ekranlarını ve kontrol panolarını bu ekipman ilişkileri üzerinden ele alırız. Mevcut hattınızın akışını, değiştirmek istediğiniz sırayı ve varsa pano fotoğraflarıyla PLC/HMI bilgilerini paylaşmanız ilk değerlendirmeyi başlatır.
Hattınızın çalışma sırasını birlikte değerlendirelim
Ekipman listesini ve malzemenin izlediği yolları paylaşın. Yeni kurulum, ünite ilavesi veya mevcut sıranın değiştirilmesi için yazılım ve pano kapsamını belirleyelim.