Сравните целевое значение рецептуры, весовой индикатор и производственную запись одной операции, чтобы подготовить сведения для анализа.
Если количество в рецептуре бетонного завода отличается от производственной записи, сначала определяют источник значений и этап их получения. Совместно оценивают взвешивание, физический поток материала и последовательность дозирования ПЛК. Разницы на экране недостаточно, чтобы считать причиной ПО.
Разделяйте отклонения взвешивания и дозирования
Весовая система показывает нагрузку в определённый момент. Дозирование включает начало, продолжение и прекращение подачи материала. После снятия команды подачи материал ещё может поступать в весовой узел. Поэтому при оценке результата важны момент команды и время окончательного измерения.
Изменение показаний при неизменной физической нагрузке требует другого анализа. Оценивают тензодатчик, механические связи, электрическое измерение и внешние воздействия. Объяснение проблемы измерения только параметром дозирования может затруднить поиск истинной причины.
Соберите записи одного выпуска
Для сравнения название рецептуры, время производства, материал и целевое количество следует связать с одной записью. Сопоставление снимков разных выпусков может вводить в заблуждение, особенно после изменения рецептуры или настроек. Несколько упорядоченных записей событий полезнее общего описания неисправности.
| Сведения | На какой вопрос отвечают |
|---|---|
| Рецептура и целевое количество | Какое количество требовалось в этом выпуске? |
| Показания индикатора и HMI | Совпадает ли измерение с данными на экране? |
| Время команды и производства | На каком этапе возникла разница? |
| Фактическая запись и авария | С каким значением и событием записан результат? |
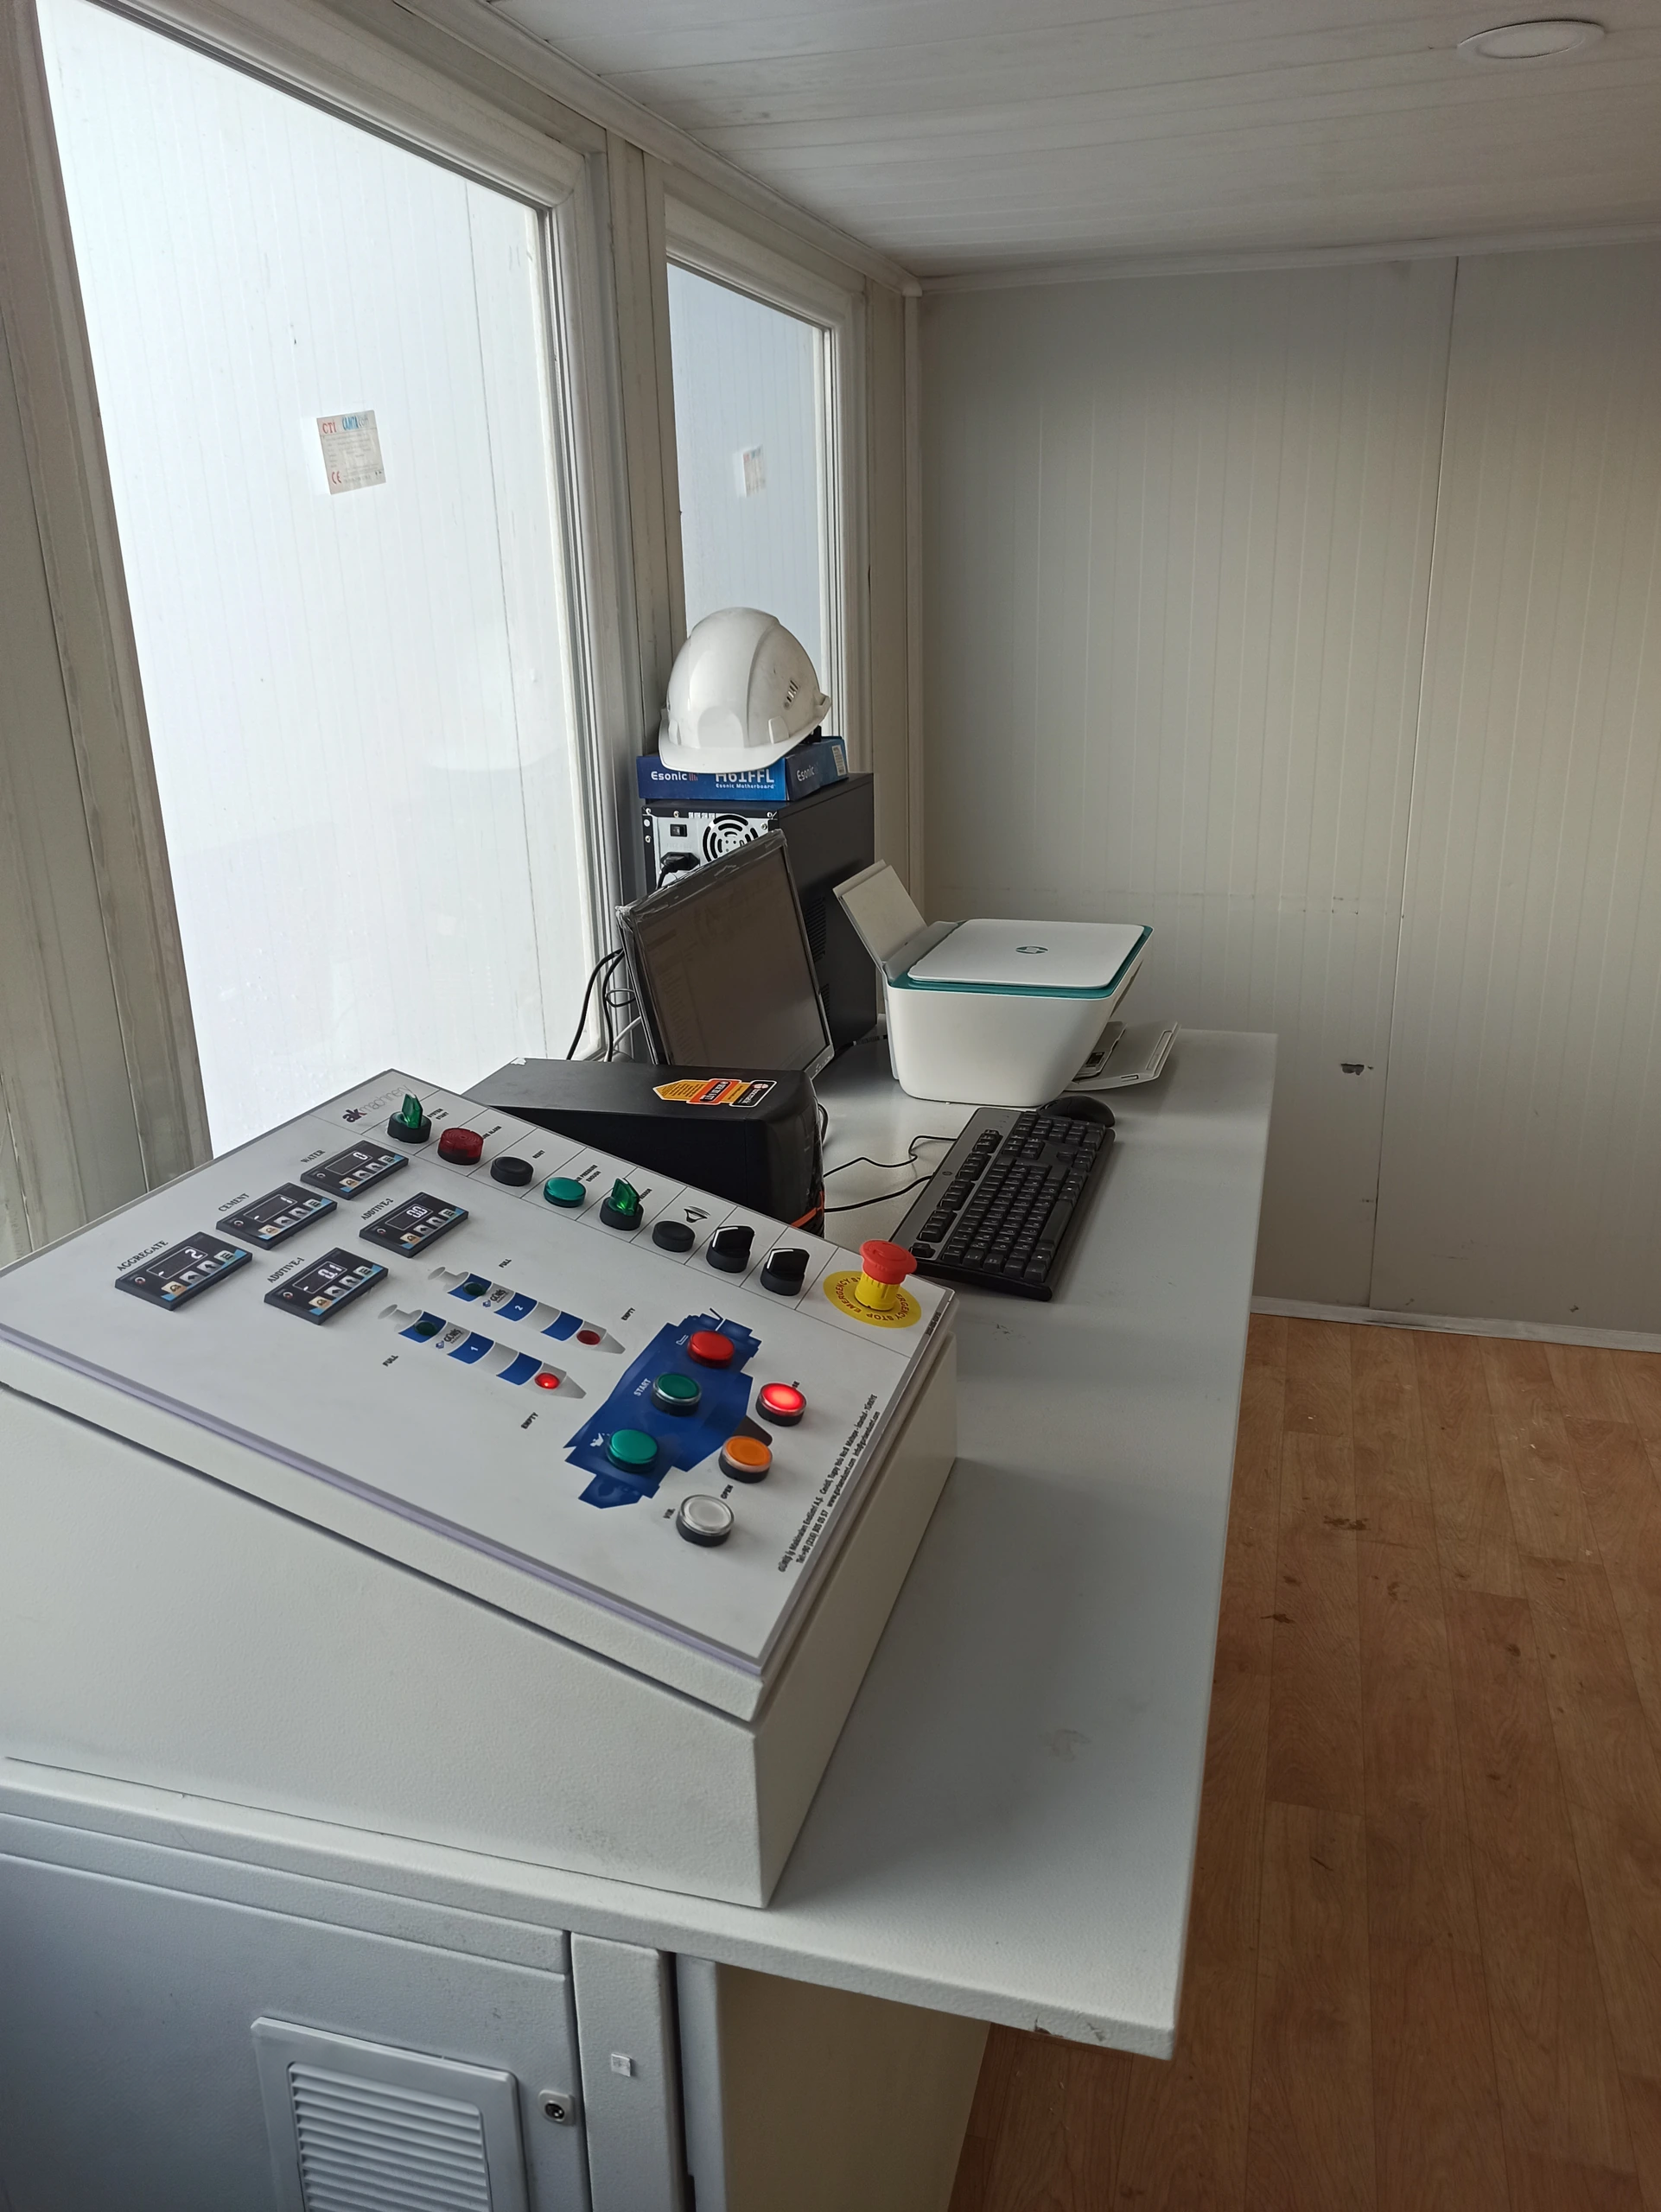
Оцениваются механическая и электрическая части измерения
Касание весового узла другой детали или передача дополнительных усилий на тензодатчики могут влиять на измерение. Также изучают скопление материала, вибрацию и кабельные соединения. Проверки выбирают по конструкции весов и наблюдаемому признаку.
Проверяют единицу и масштаб значения между индикатором и ПЛК. Различие показаний весового индикатора и операторского экрана рассматривают отдельно от физической ошибки подачи. Проверку измерений и необходимые работы на объекте планирует уполномоченная техническая команда по документации устройства.
Последовательность дозирования сравнивается с имеющимся оборудованием
Важно, когда команда затвору, шнеку, насосу или клапану фактически выполняется. Прекращение команды и потока материала не во всех системах совпадают по времени. Ожидаемые ПО обратные сигналы и этапы производства сравнивают с реальными движениями оборудования.
Постоянное отклонение в одну сторону и отклонение только при определённых условиях дают разные сведения. В запись следует добавить смену материала, заполненность бункера или появление проблемы после обслуживания. При изменении параметра сохранение прежнего значения и времени изменения делает последующее сравнение содержательным.
Уточните смысл значения в производственной записи
Необходимо понимать, на каком этапе записано количество в отчёте. Цель, окончательное измерение и ручная корректировка оператора — разные данные. Ясные определения полей позволяют предприятию оценить причины различий одного выпуска на разных экранах.
Если система не хранит историю, добавление записи нужных данных может стать отдельной программной задачей. Нельзя предполагать, что все измерения и команды уже сохранены. Состав существующих записей выясняется при первоначальном обследовании.
С каких сведений начать техническое обследование?
Подготовьте модели ПЛК/HMI завода, маркировку весовых индикаторов, фотографии соответствующих шкафов и оборудования. Укажите, в каком компоненте возникает отклонение — заполнителях, цементе, воде или добавке — и постоянно ли оно. При наличии предоставьте вместе цель, индикатор, фактическое количество и аварии одного выпуска.
Enopan рассматривает взвешивание и дозирование бетонных заводов вместе с рецептурой, последовательностью работы и производственными записями. При первоначальной оценке разделяем поведение ПО, передачу данных и проверки на объекте; по этим сведениям определяем модернизацию.
Сообщите об отклонении вместе с производственной записью
Укажите материал, этап и значения, между которыми обнаружена разница. Определим объём обследования по существующей весовой системе и системе управления.