جهّز معلومات الفحص بمقارنة هدف وصفة الخلط ومؤشر الوزن وسجل الإنتاج للعملية نفسها.
عند اختلاف الكمية المطلوبة في وصفة الخلط عن الظاهرة في سجل الإنتاج بمحطة الخرسانة، يجب أولًا تحديد مصدر القيم ومرحلة أخذها. وتُقيَّم معًا قياسات الوزن والتدفّق الفعلي للمواد وتسلسل الجرعات في PLC. ولا يكفي فرق الشاشة وحده للحكم بأن المشكلة برمجية.
ميّز بين فرق الوزن وفرق الجرعات
يوفّر نظام الوزن بيانات الحمل في لحظة معينة. أما تحديد الجرعات فيشمل بدء تغذية المادة واستمرارها وإنهاءها. وقد تستمر المواد في الوصول إلى قسم الوزن بعد انتهاء أمر التغذية. لذا يُعدّ توقيت الأمر والقياس النهائي مهمًا عند تقييم النتيجة.
أما تغير قراءة المؤشر مع ثبات الحمل الفعلي فيتطلب فحصًا مختلفًا. فتُقيَّم خلية الحمل والتوصيلات الميكانيكية والقياس الكهربائي والتأثيرات المحيطة. وقد يصعّب تفسير مشكلة قياس بمعلمة جرعات فقط اكتشاف السبب الحقيقي.
اجمع سجلات عملية الإنتاج نفسها
للمقارنة، يجب ربط اسم وصفة الخلط ووقت الإنتاج والمادة والكمية المستهدفة بالسجل نفسه. وقد تكون مقارنة صور شاشات لإنتاجات مختلفة مضللة، خاصة عند تغير الوصفة أو إعدادات المشغّل. ويكون التسجيل المنظّم لعدة أحداث في البداية أنفع من وصف عام للعطل.
| المعلومة | السؤال الذي تجيب عنه في الفحص |
|---|---|
| وصفة الخلط والكمية المستهدفة | ما الكمية المطلوبة في هذا الإنتاج؟ |
| قيمة المؤشر وHMI | هل القياس يطابق المعلومات المعروضة على الشاشة؟ |
| وقت الأمر والإنتاج | في أي مرحلة من العملية ظهر الفرق؟ |
| السجل الفعلي والإنذار | بأي قيمة ومع أي حدث سُجّلت النتيجة؟ |
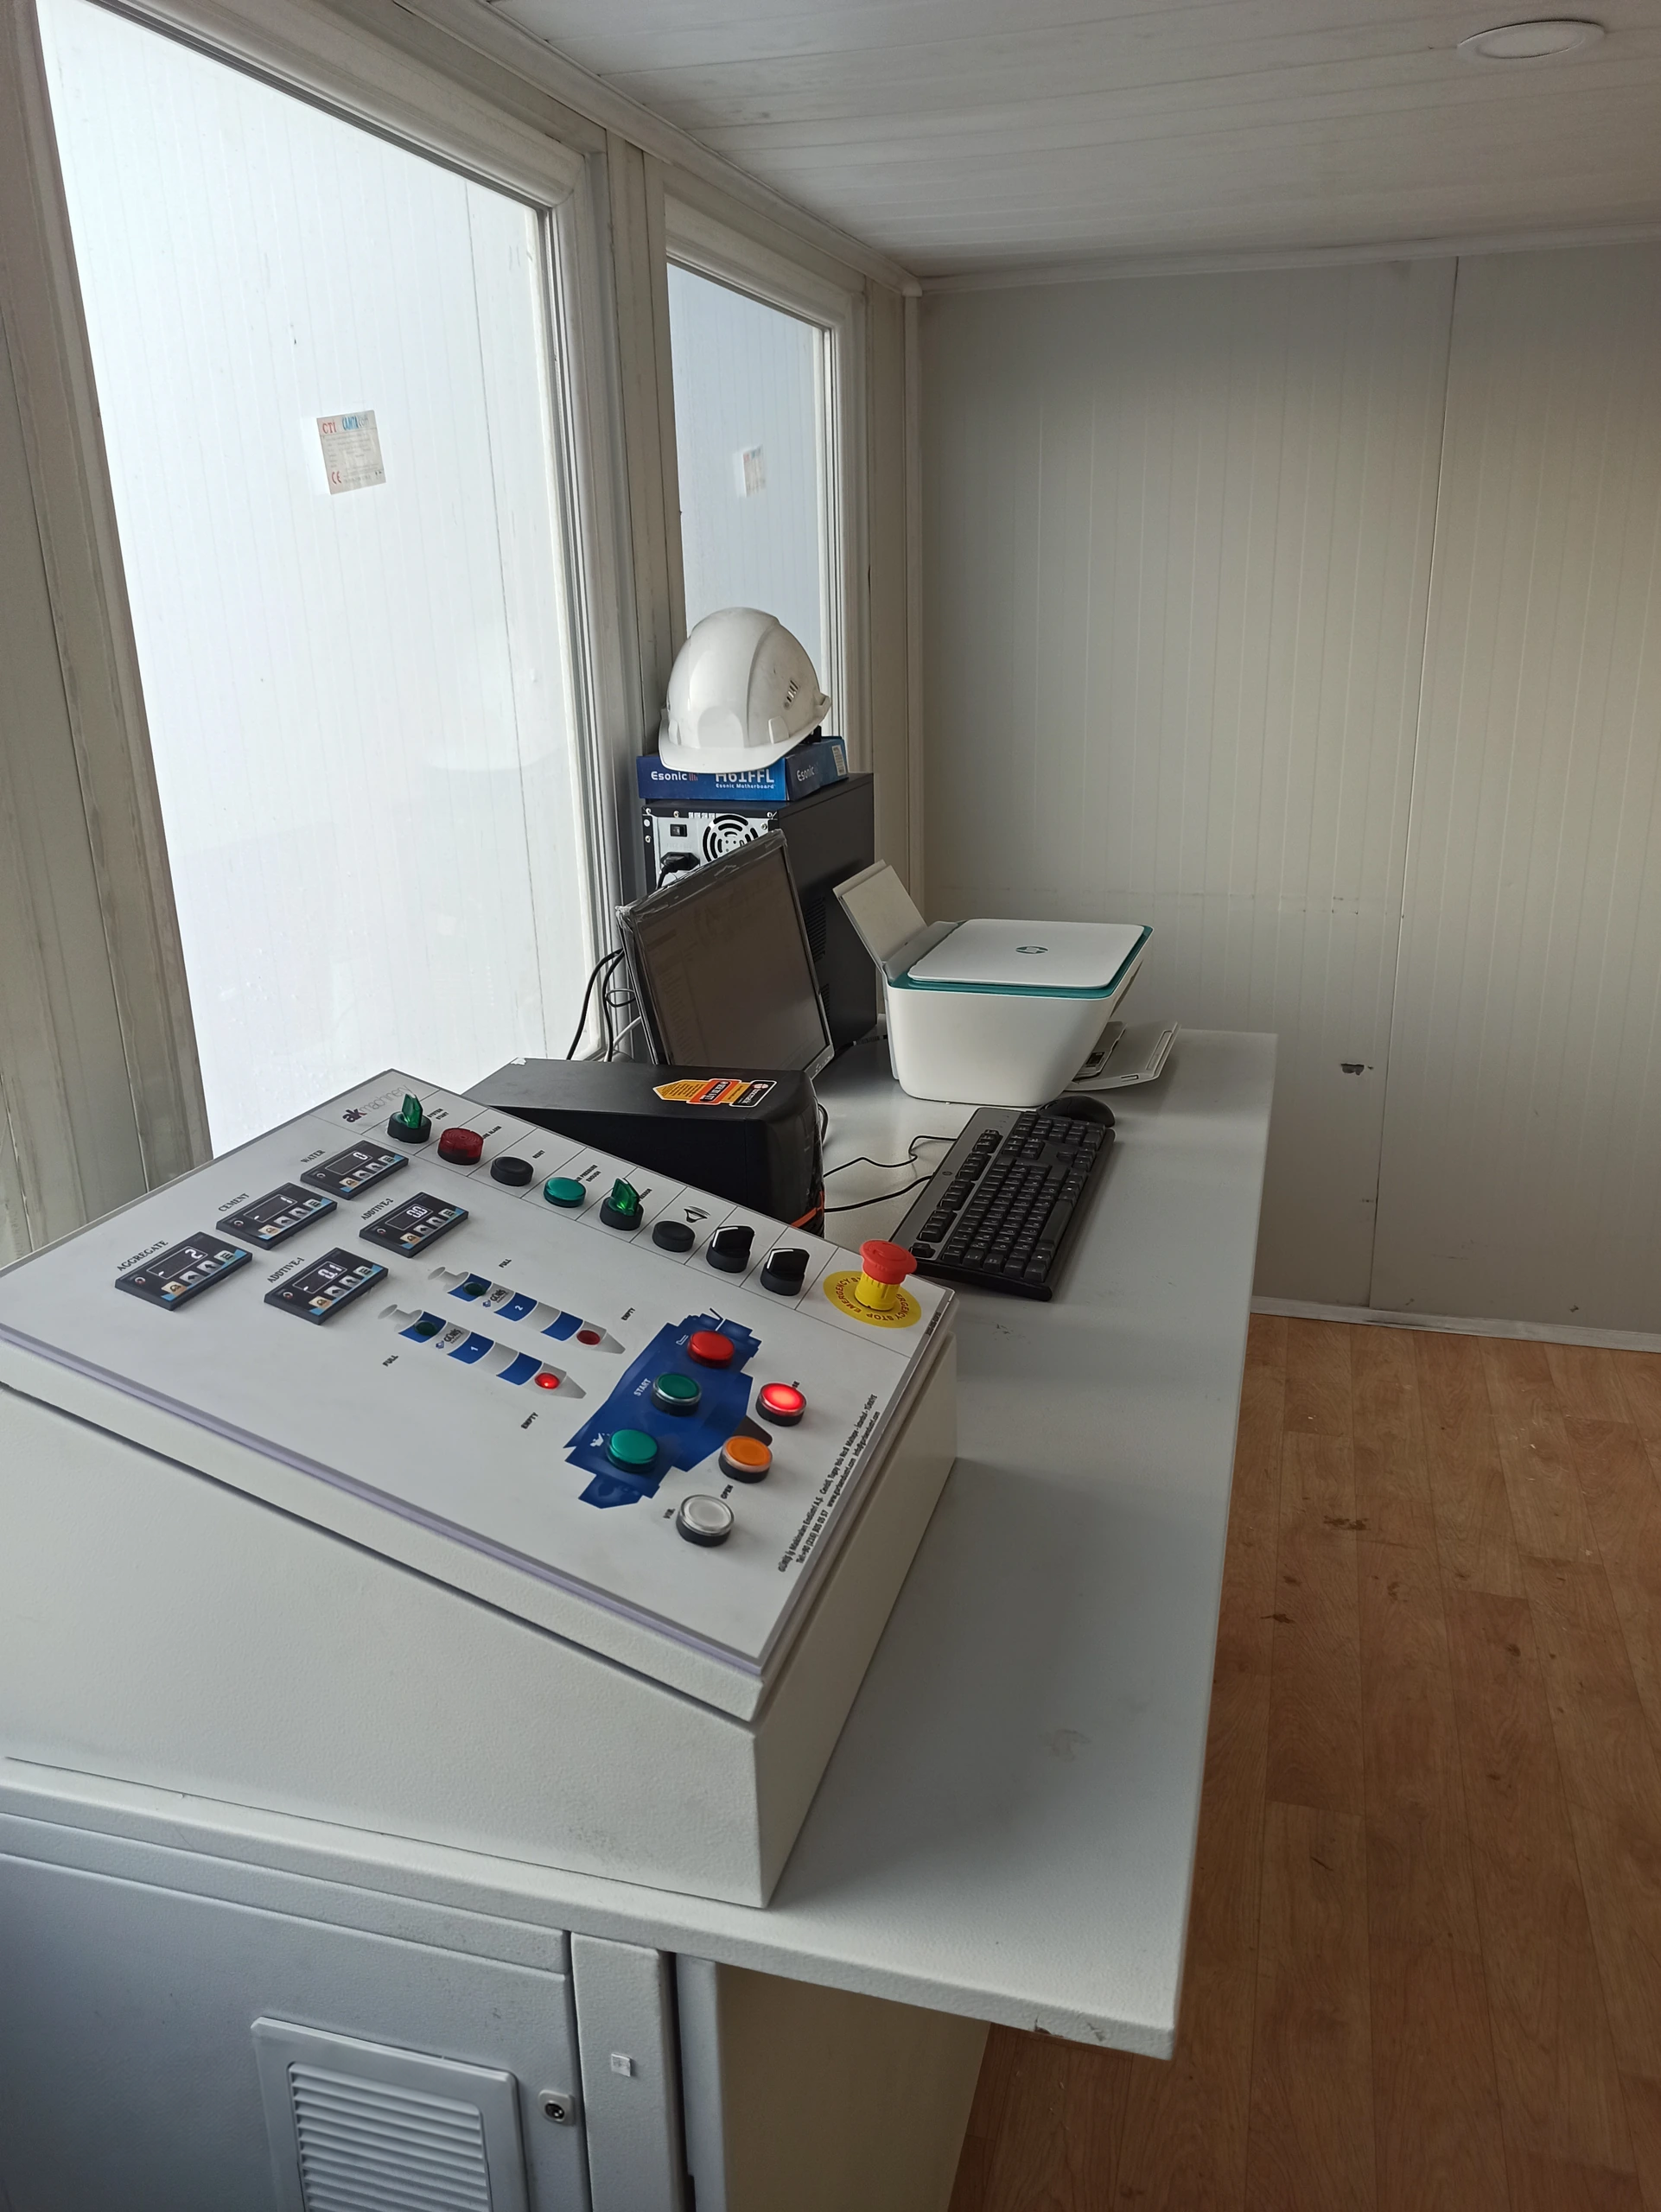
تُقيَّم الجوانب الميكانيكية والكهربائية للقياس
قد يؤثر احتكاك قسم الوزن بجزء آخر أو نقل التوصيلات قوة إضافية إلى خلايا الحمل على القياس. ويشمل الفحص أيضًا تراكم المواد والاهتزاز وحالة توصيلات الكابلات. ويُختار الفحص المطلوب وفق بنية الوزن والعَرَض الملحوظ.
تُفحص أيضًا وحدة القيمة المنقولة بين المؤشر وPLC ومقياس تحويلها. ويجب التعامل مع اختلاف قراءة مؤشر الوزن وشاشة المشغّل بصورة مستقلة عن خطأ التغذية الفعلية. ويخطّط الفريق الفني المخوّل للتحقق من القياس والفحوص الميدانية اللازمة وفق وثائق الجهاز.
يُقارَن تسلسل الجرعات بالمعدات الحالية
من المهم تحديد وقت استجابة البوابة أو الناقل اللولبي أو المضخة أو الصمام للأمر في الموقع. فلا ينتهي تدفّق المواد بالضرورة في لحظة انتهاء الأمر في كل نظام. وتُقارَن إشارات التغذية الراجعة وخطوات الإنتاج التي تنتظرها البرمجيات بحركات المعدات الفعلية.
يعطي ظهور الانحراف في الاتجاه نفسه كل مرة مؤشرات مختلفة عن ظهوره في ظروف معيّنة فقط. ويجب إضافة تغير المادة أو امتلاء القادوس أو بدء المشكلة بعد آخر صيانة إلى السجل إن انطبق ذلك. ويساعد حفظ القيمة السابقة ووقت التعديل عند تغيير معلمة على المقارنة اللاحقة.
وضّح معنى القيمة في سجل الإنتاج
يجب فهم المرحلة التي سُجّلت فيها الكمية الظاهرة بالتقرير. فالكمية المستهدفة وآخر كمية مقاسة وتصحيح المشغّل بيانات مختلفة. ويتيح تعريف حقول التقرير بوضوح للمنشأة تقييم سبب اختلاف عرض عملية الإنتاج نفسها بين الشاشات.
قد يتطلب تسجيل البيانات اللازمة للفحص لاحقًا في نظام بلا سجلات سابقة عملًا برمجيًا مستقلًا. لكن لا ينبغي افتراض أن جميع القياسات والأوامر حُفظت مسبقًا. ويتضح نطاق السجلات الحالية في الفحص الأولي.
ما المعلومات التي يمكنك البدء بها للفحص الفني؟
جهّز طرازات PLC/HMI وملصقات مؤشرات الوزن وصور اللوحة والمعدات المعنية. واذكر ما إذا كان الانحراف في الركام أو الأسمنت أو الماء أو الإضافات، وهل يظهر باستمرار أو بشكل متقطع. وأرسل معًا بيانات الهدف والمؤشر والكمية الفعلية والإنذارات للإنتاج نفسه إن توفرت.
ندرس في Enopan التحكم بالوزن والجرعات في محطات الخرسانة مع وصفة الخلط وتسلسل التشغيل وسجلات الإنتاج. ونميّز في التقييم الأولي بين سلوك البرمجيات ونقل البيانات والنقاط التي تحتاج إلى فحص ميداني، ويُحدَّد التحديث وفق هذه المعلومات.
أرسل الانحراف مع سجل الإنتاج المعني
اذكر المادة والمرحلة والقيم التي لاحظت الفرق بينها. ولنحدّد نطاق الفحص وفق نظام الوزن والتحكم الحالي.