نعدّ معًا برنامج PLC الذي يدير تسلسل تشغيل ماكينتكم وشاشات HMI التي سيستخدمها المشغّل. ونقيّم المعدات والسلوك المتوقع عند برمجة ماكينة جديدة أو تعديل برنامج قائم أو تجديد شاشات المشغّل. انطلاقًا من إزمير، ننفّذ في Enopan أعمال البرمجة من التصميم إلى التشغيل الميداني، ونسلّمها مع النسخ الاحتياطية للبرامج والوثائق وتدريب المشغّل.
أمثلة من شاشات ولوحات التحكم في أعمالنا
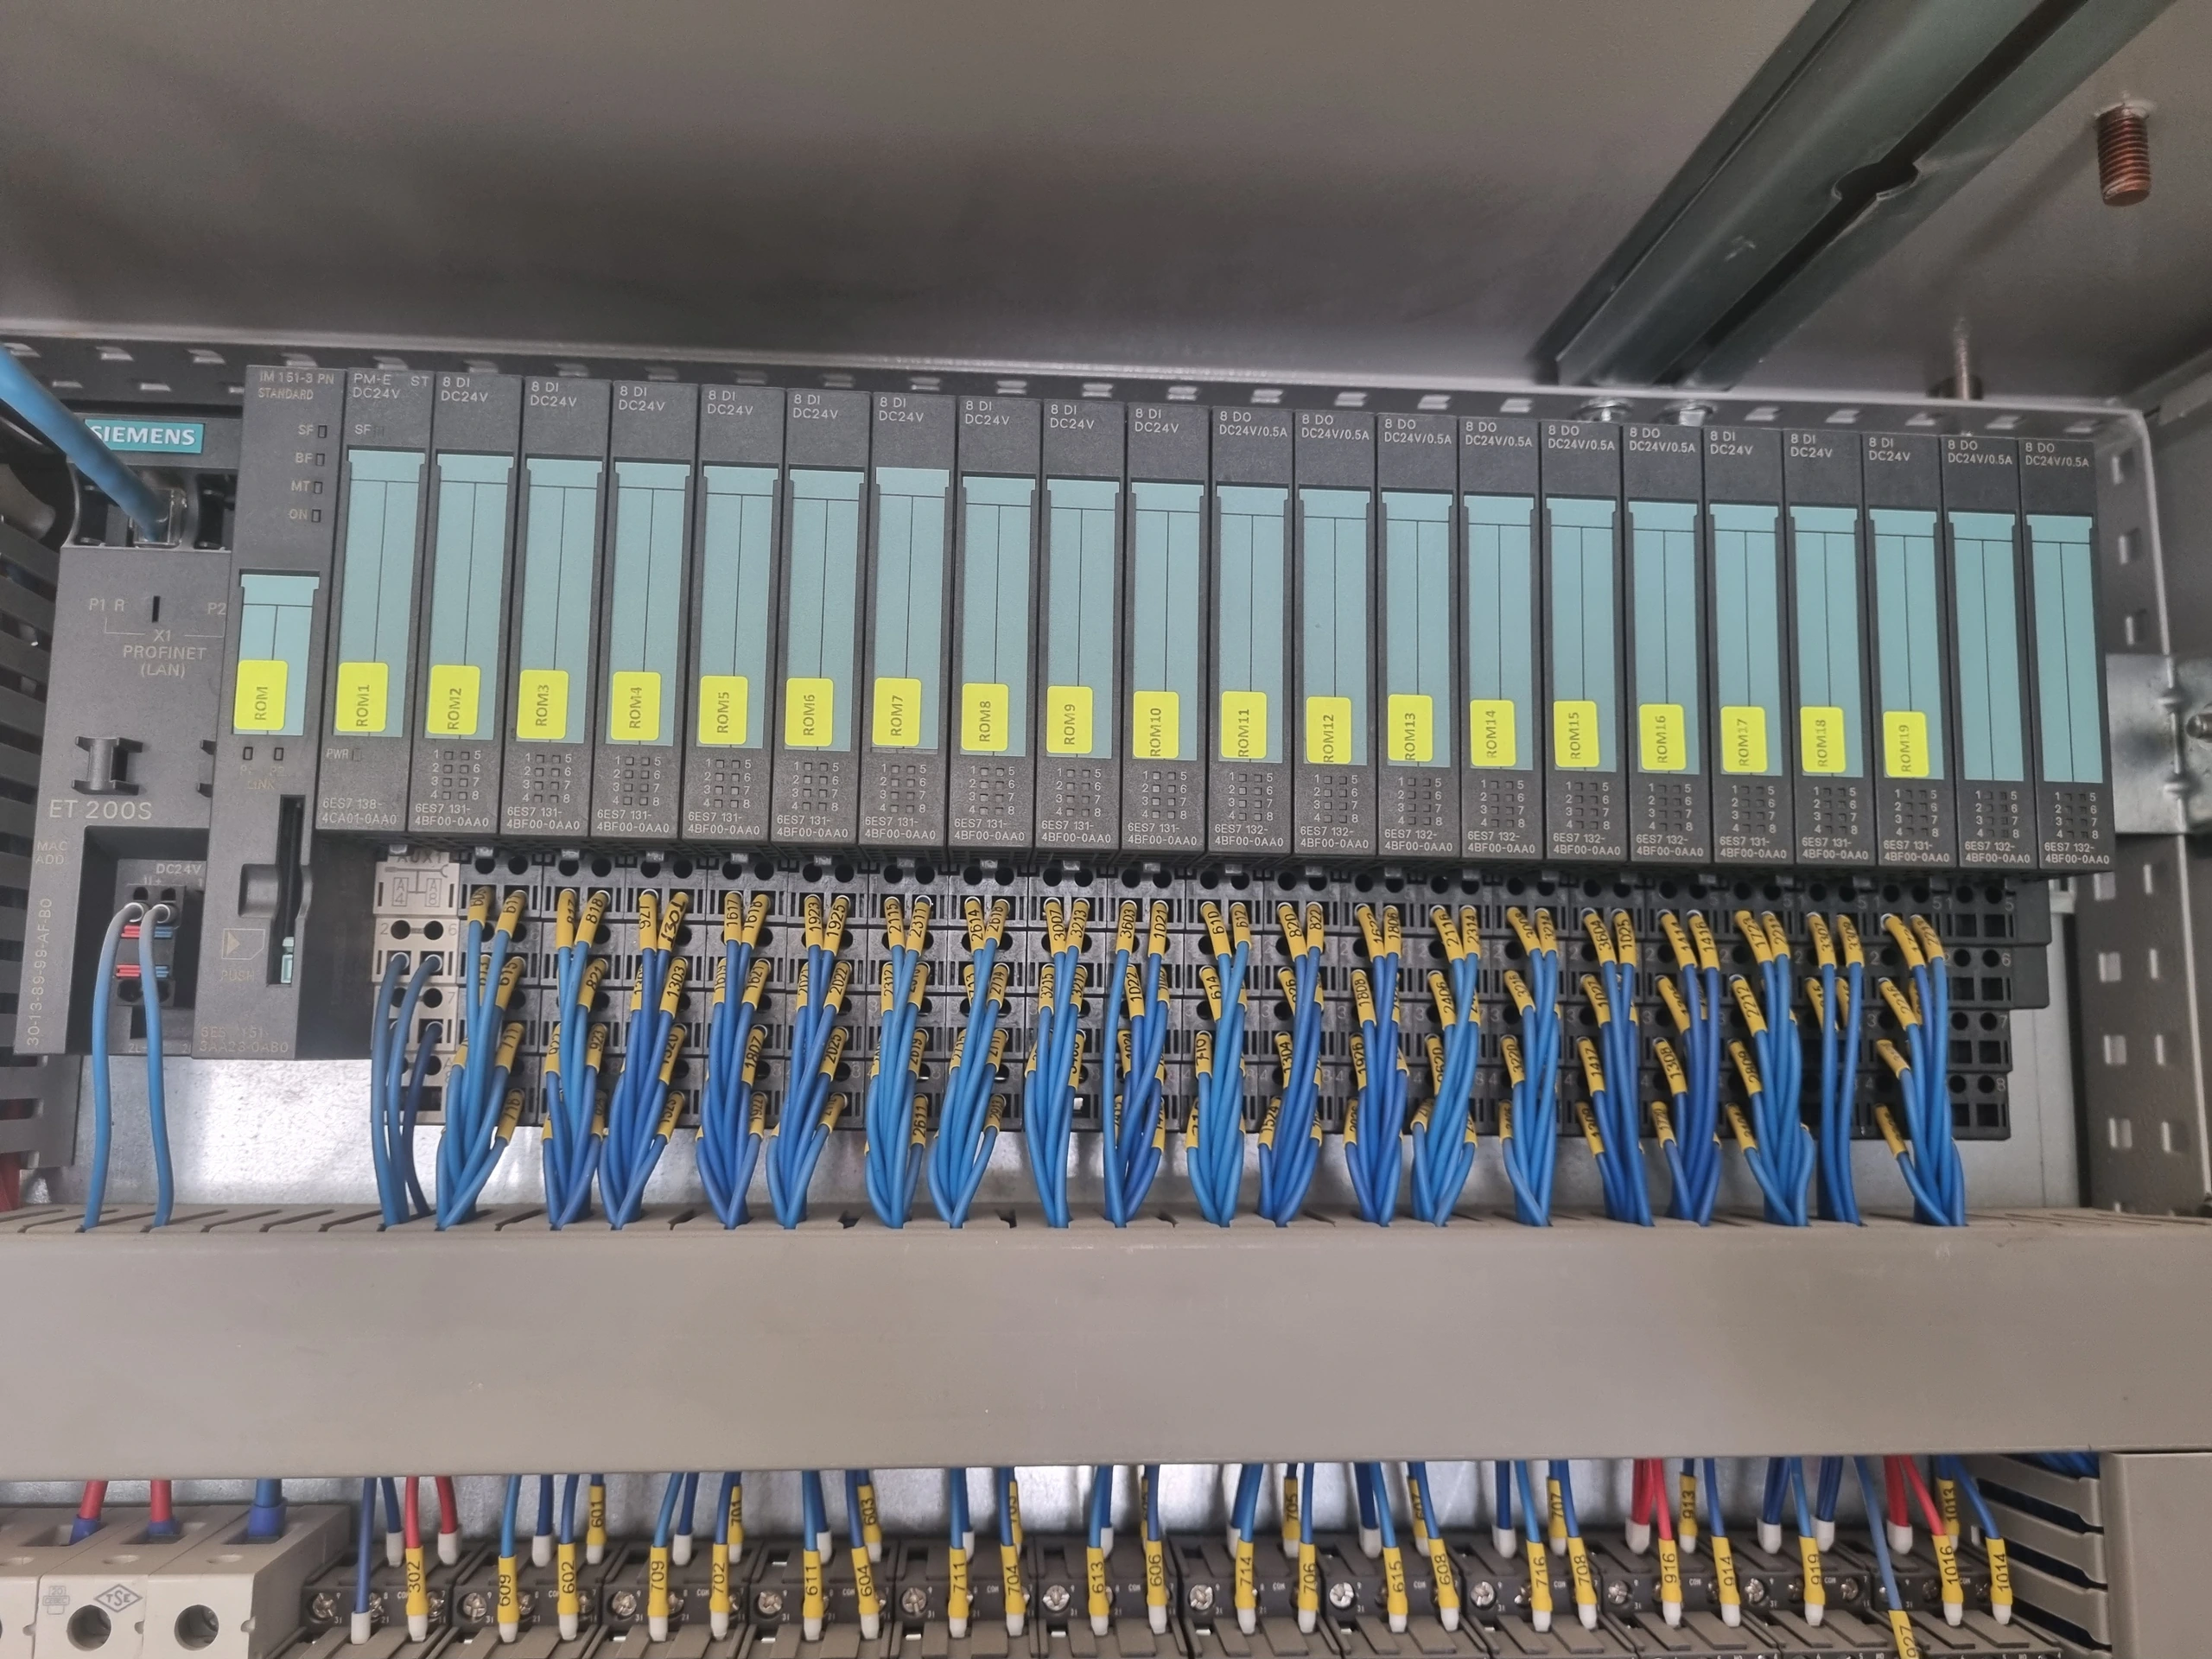
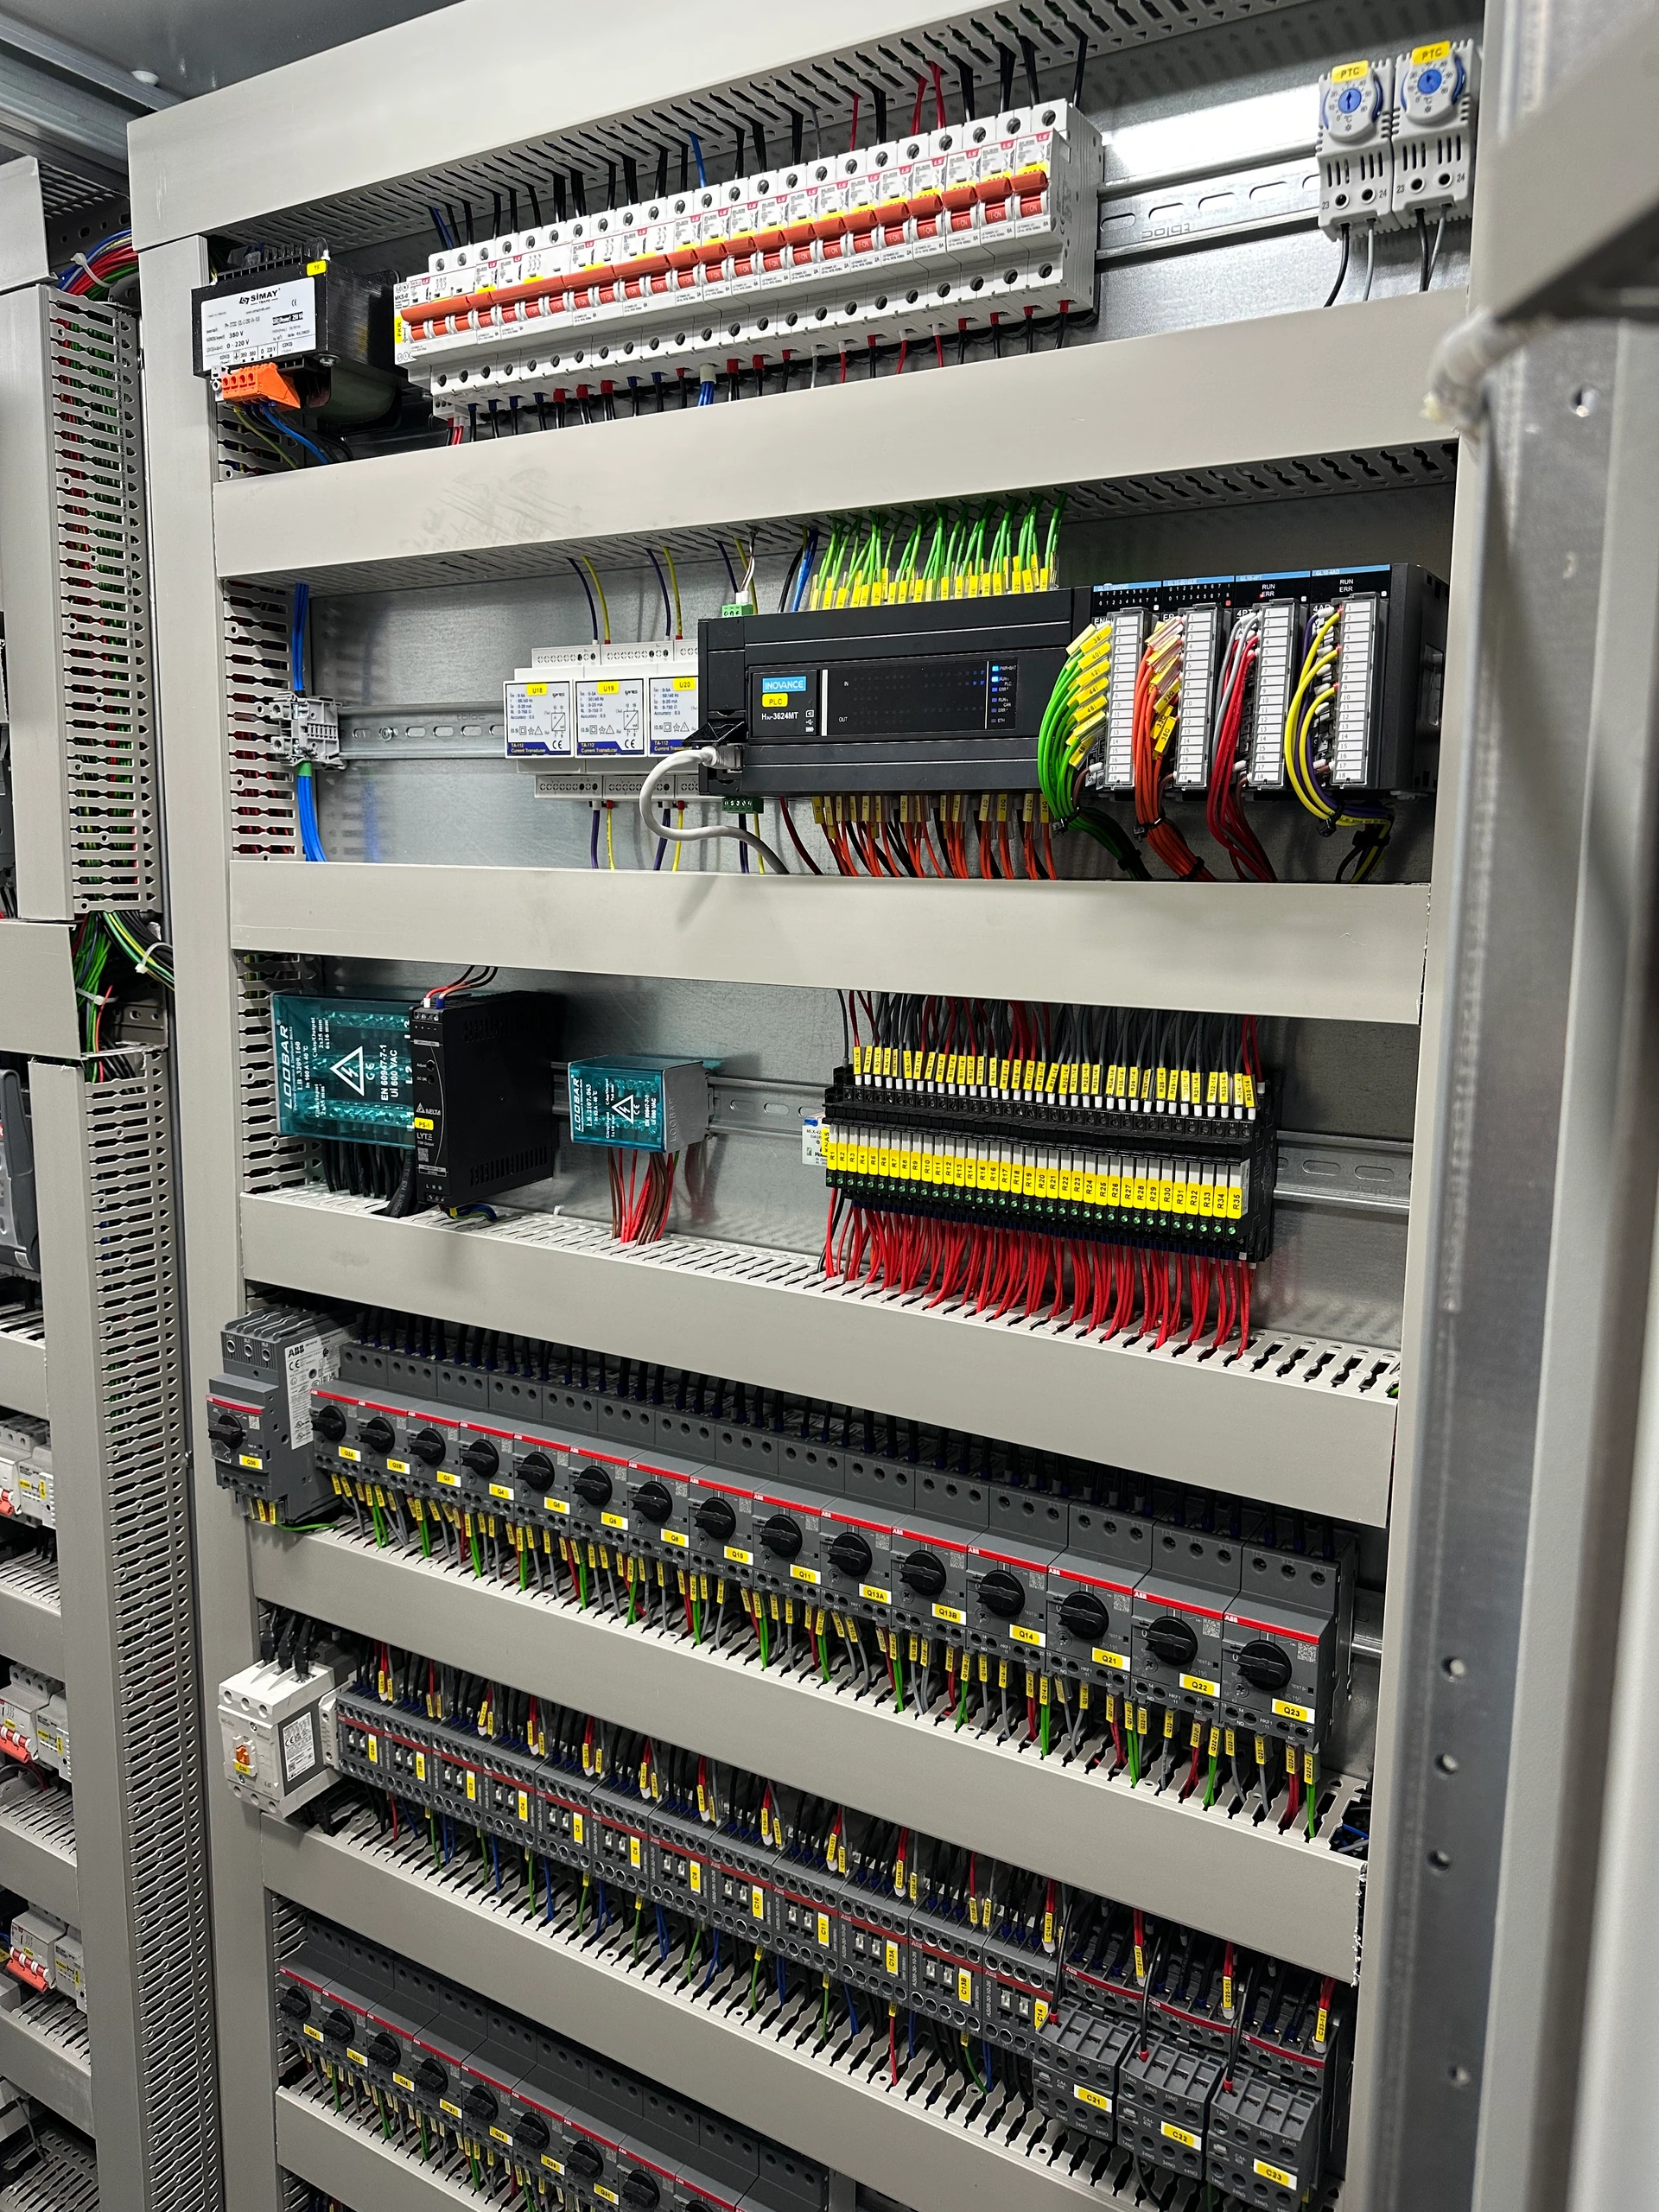
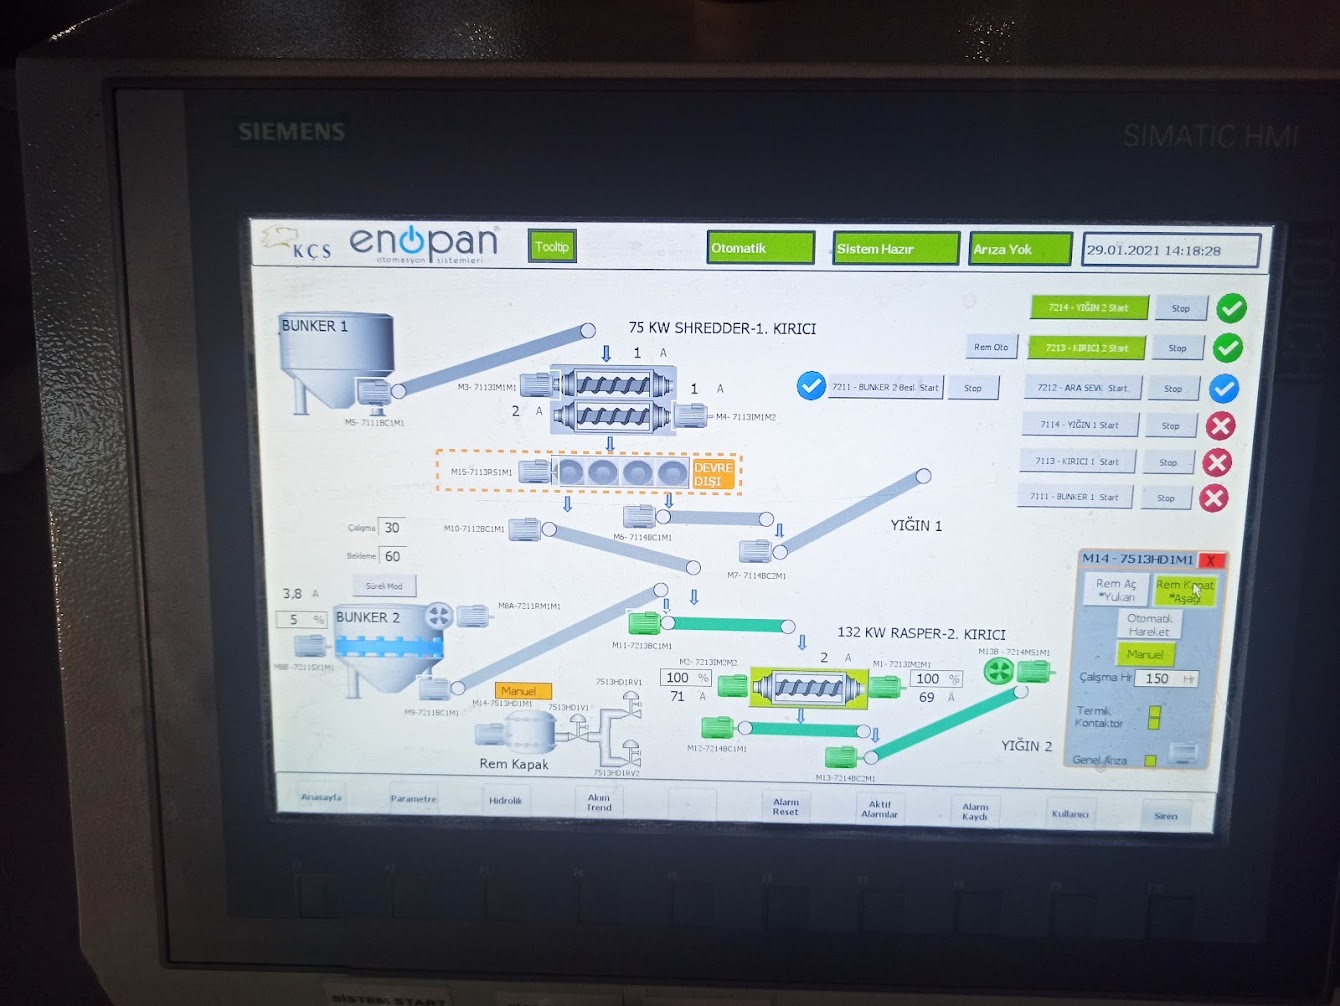
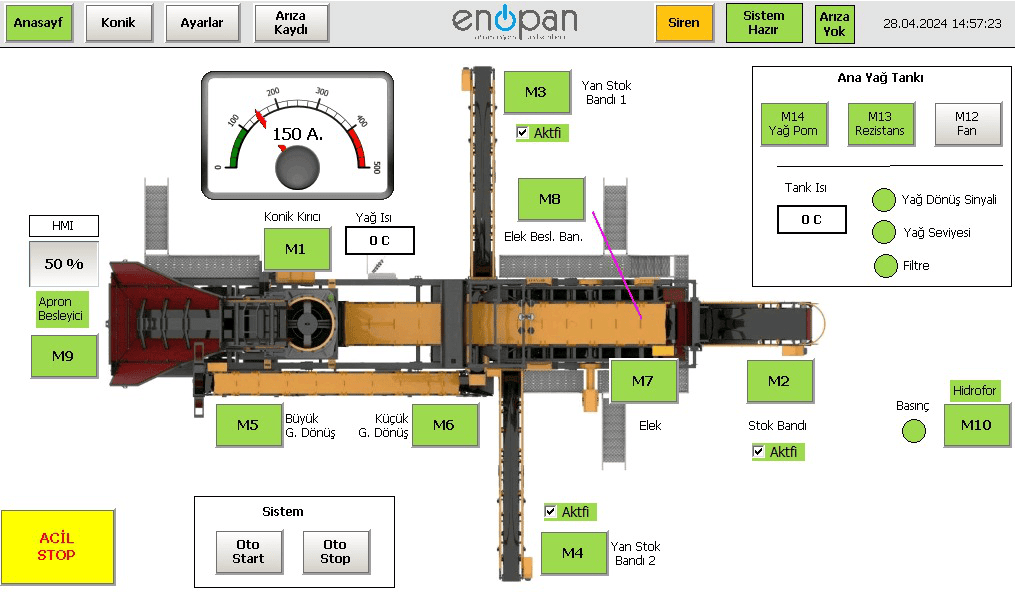
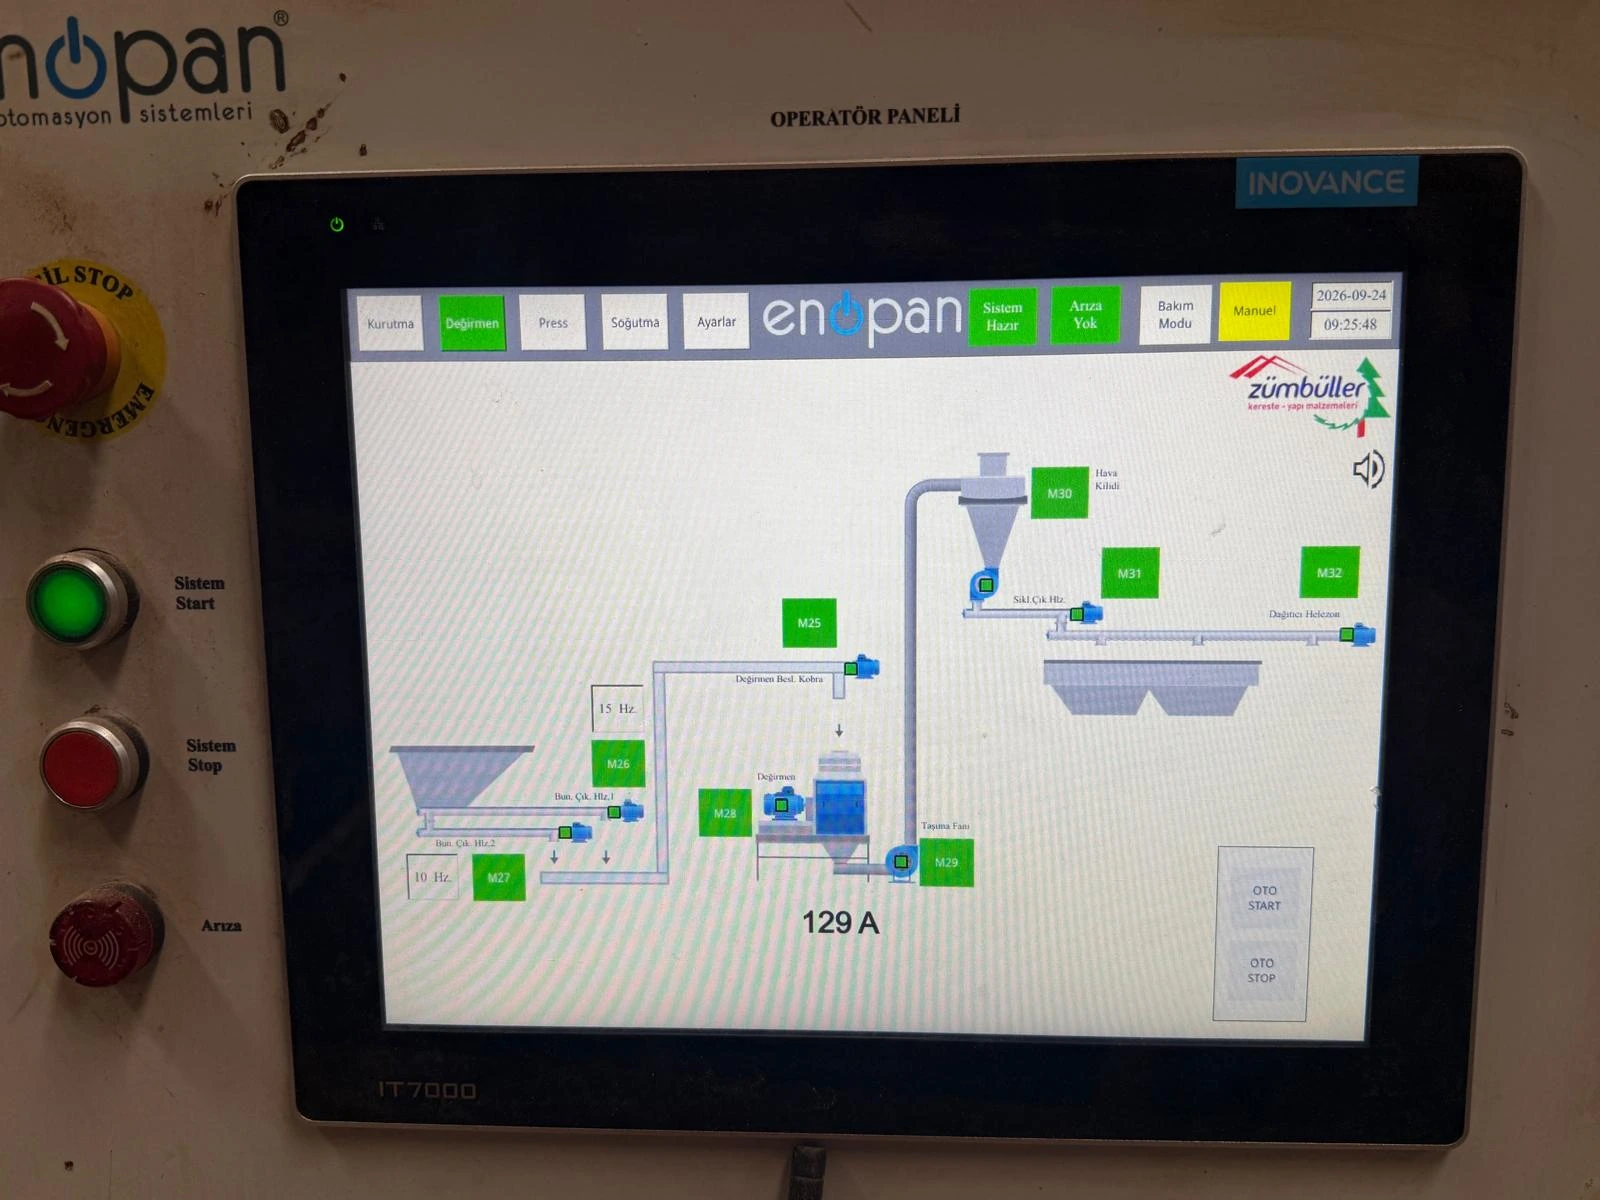
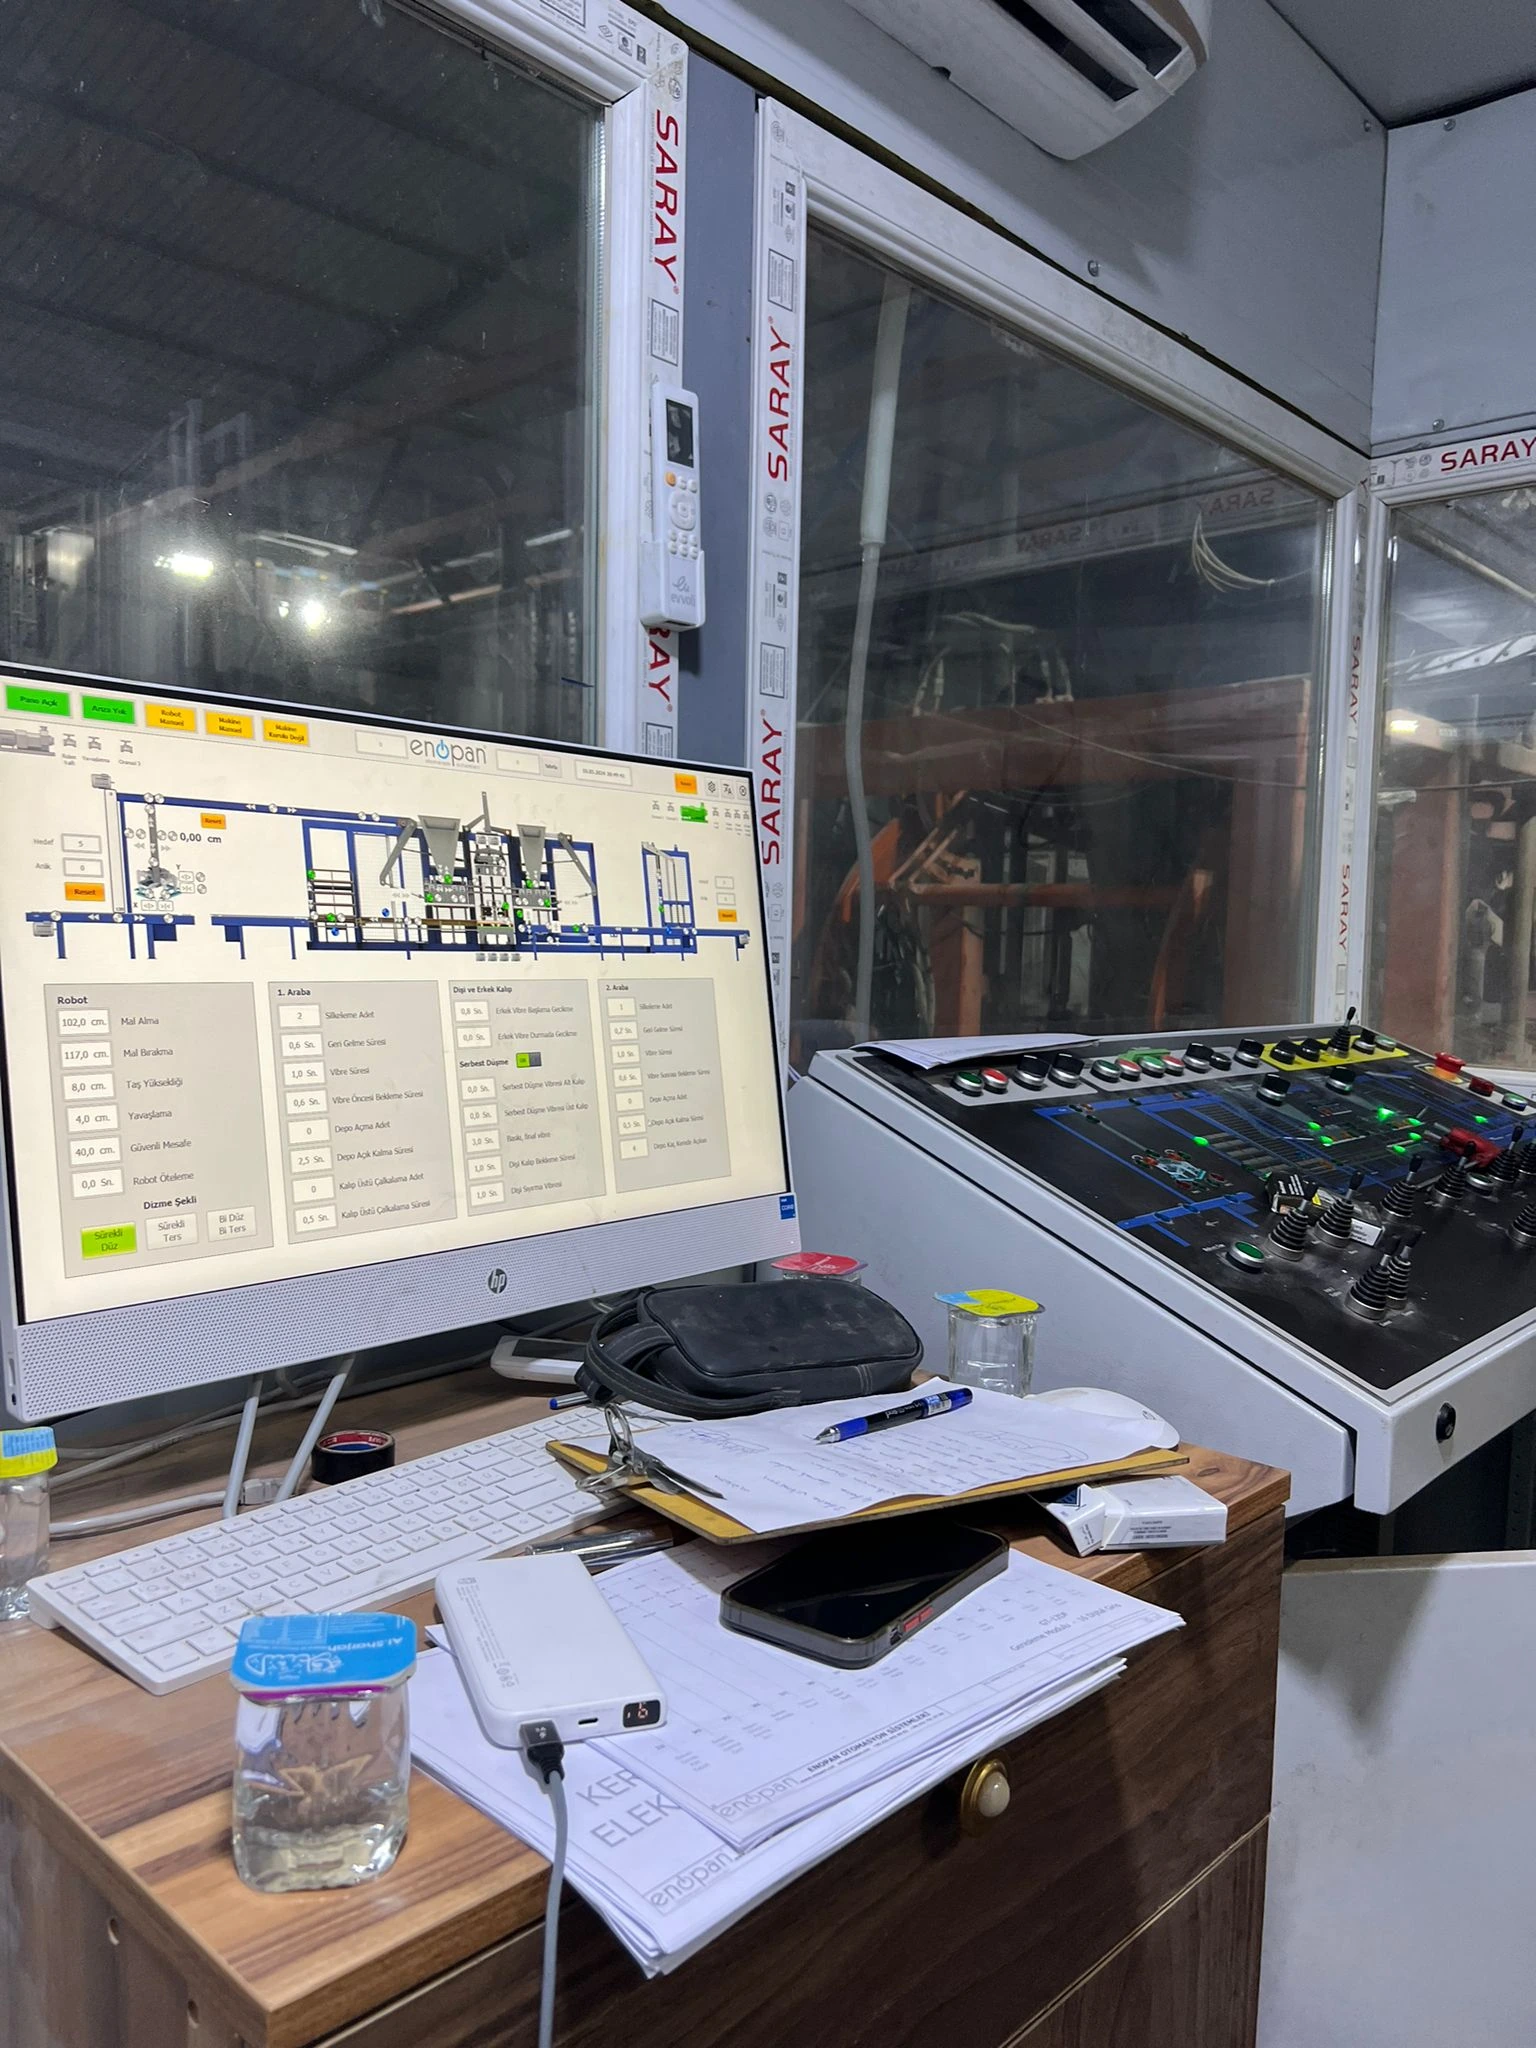
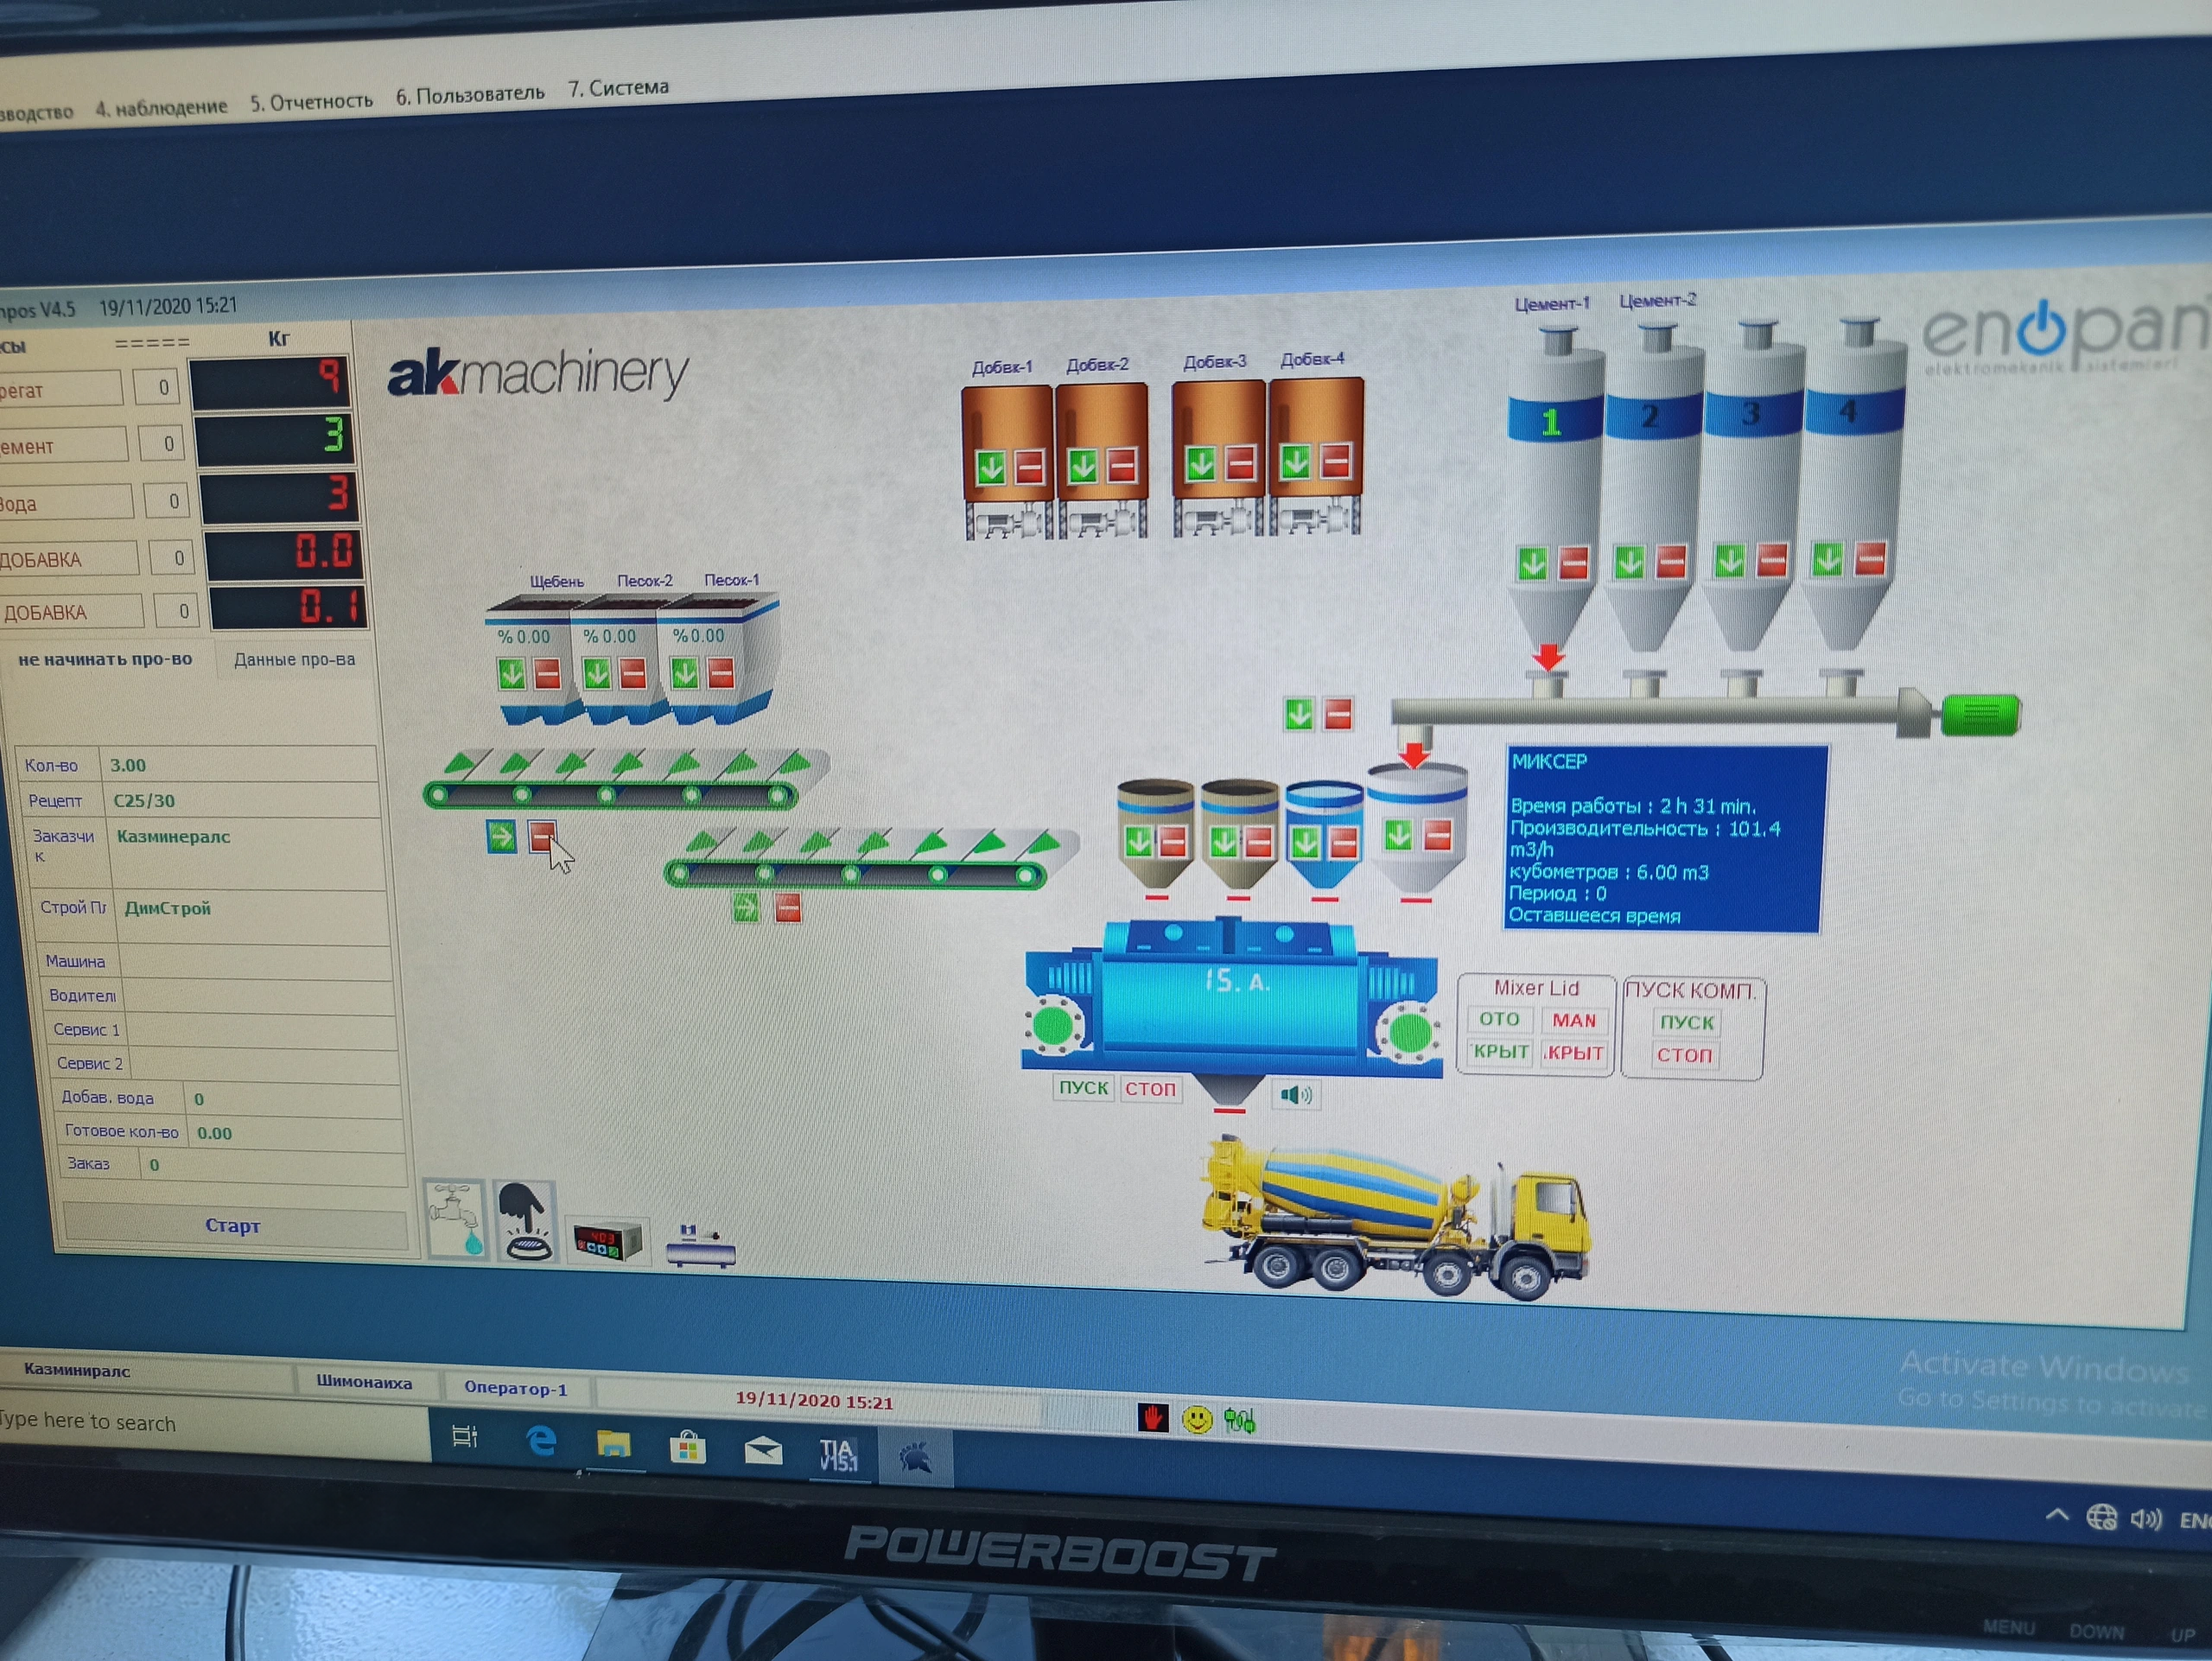
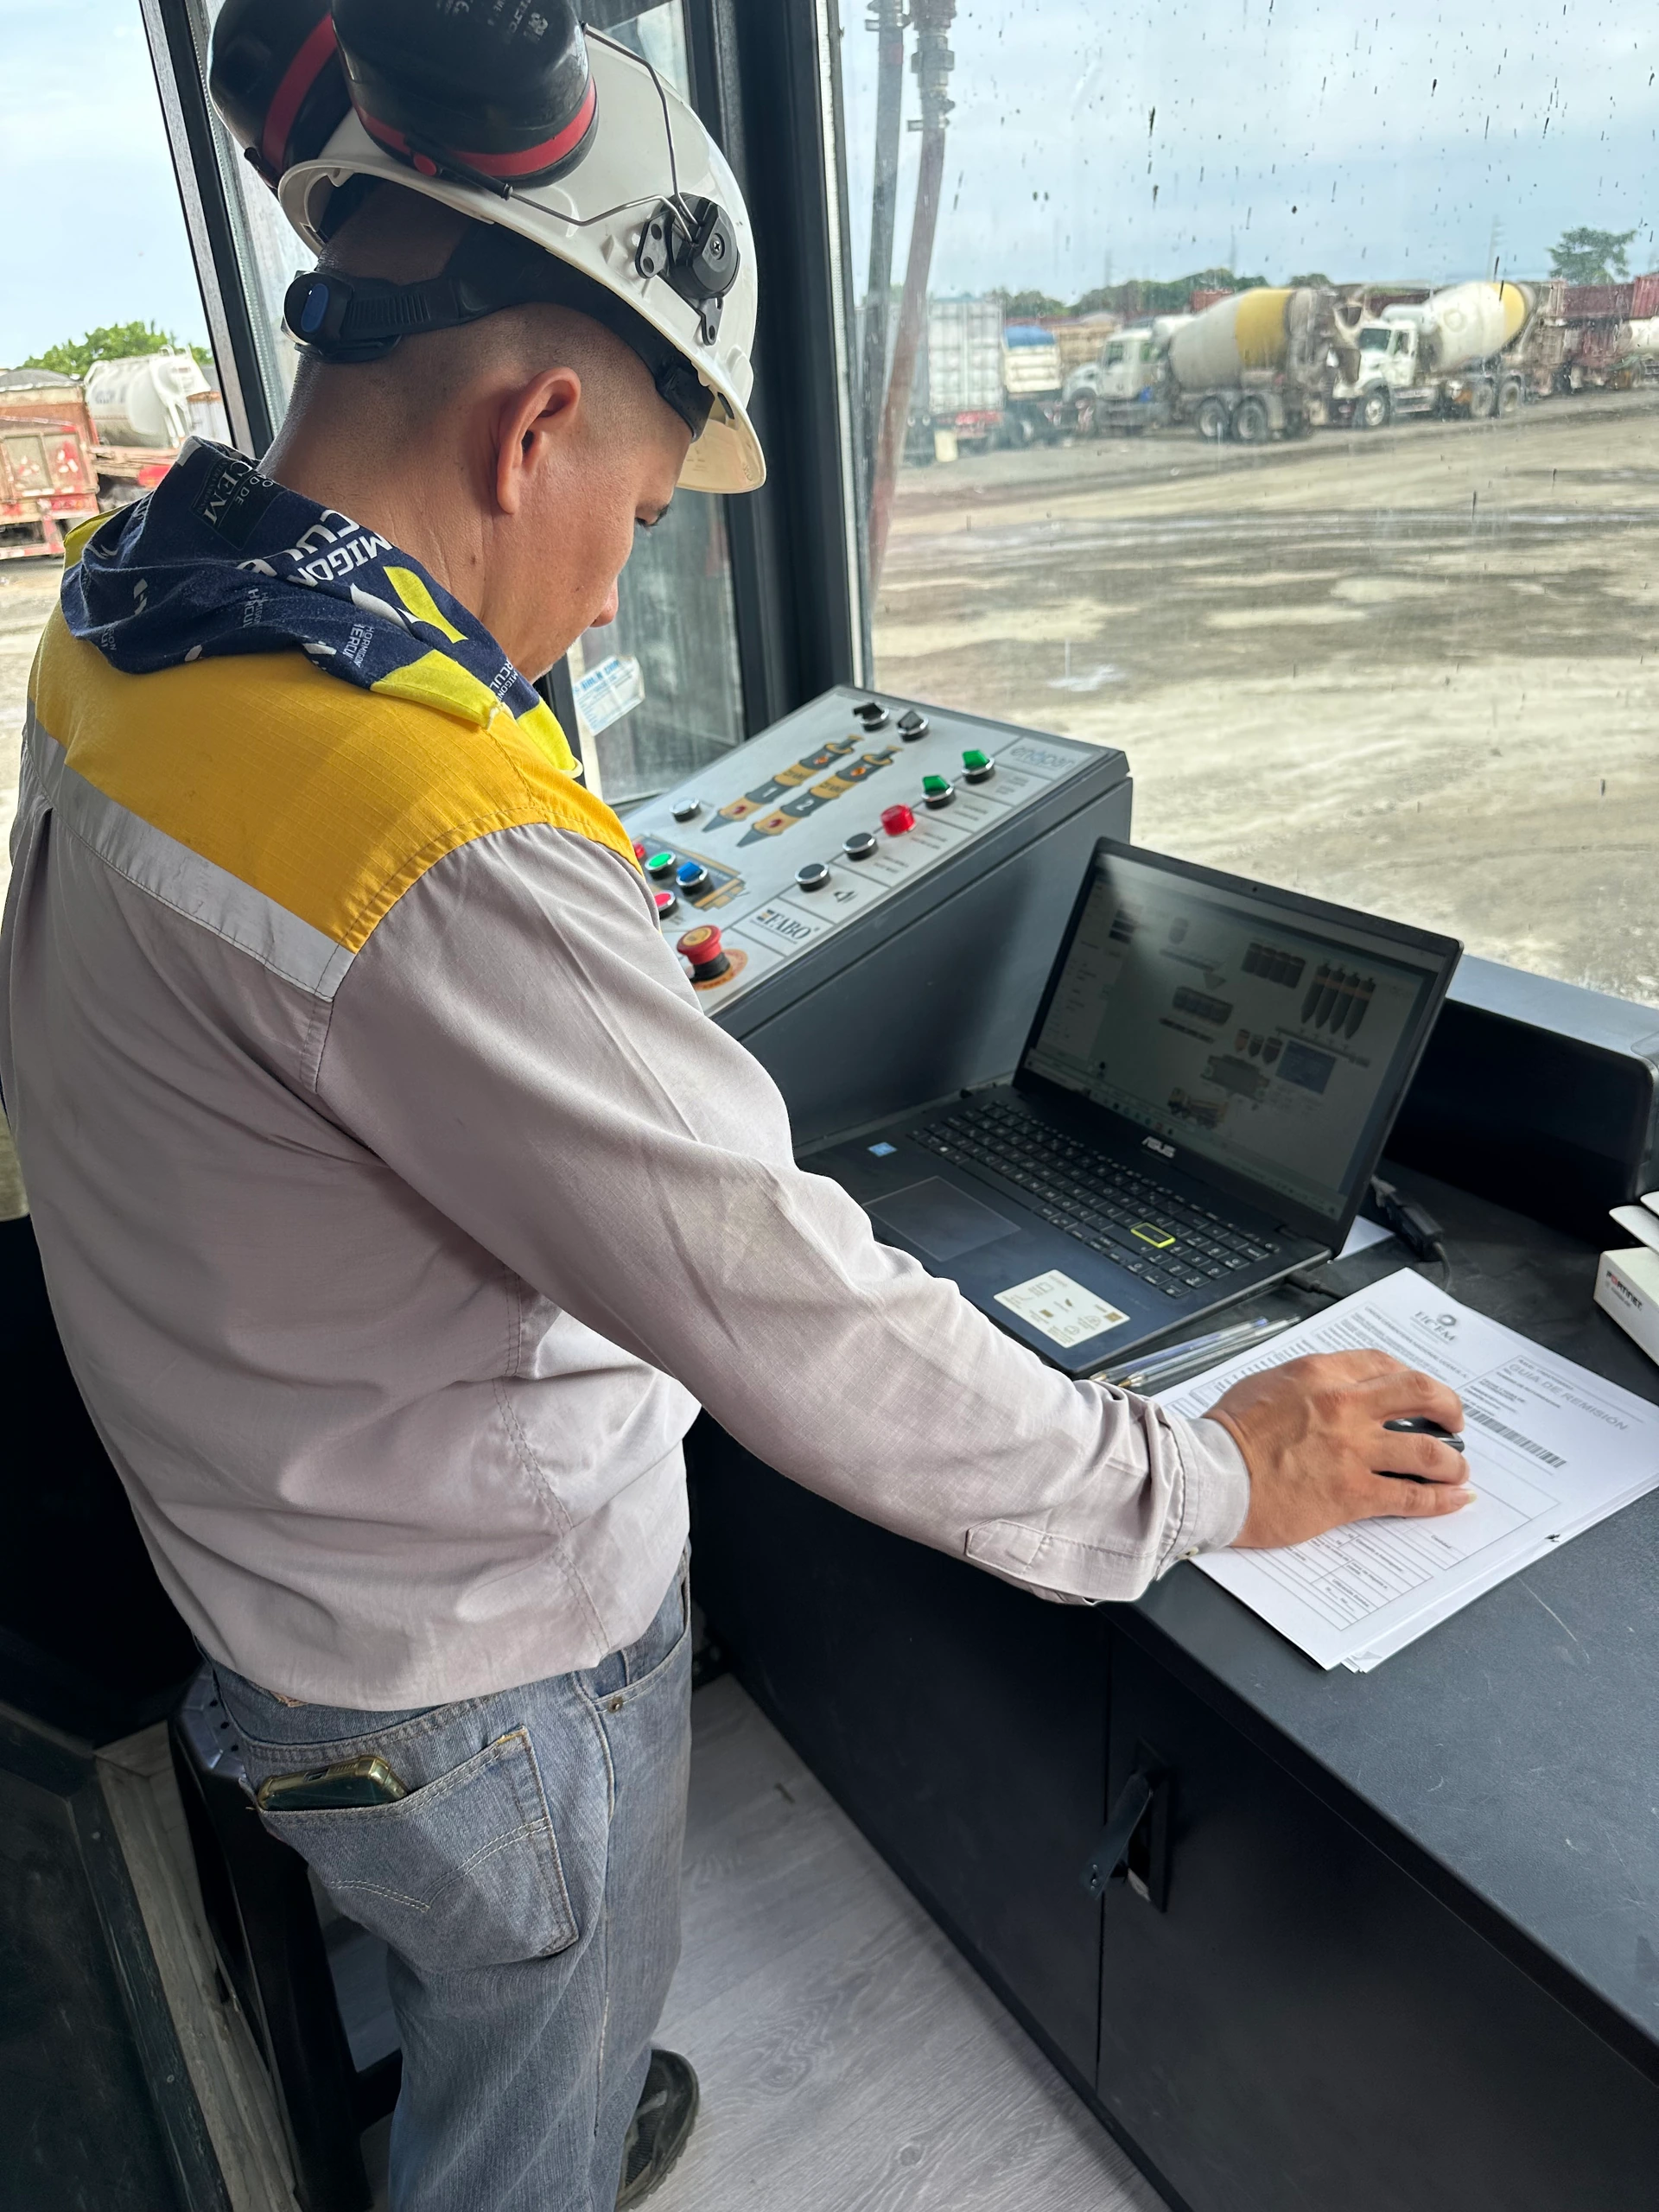
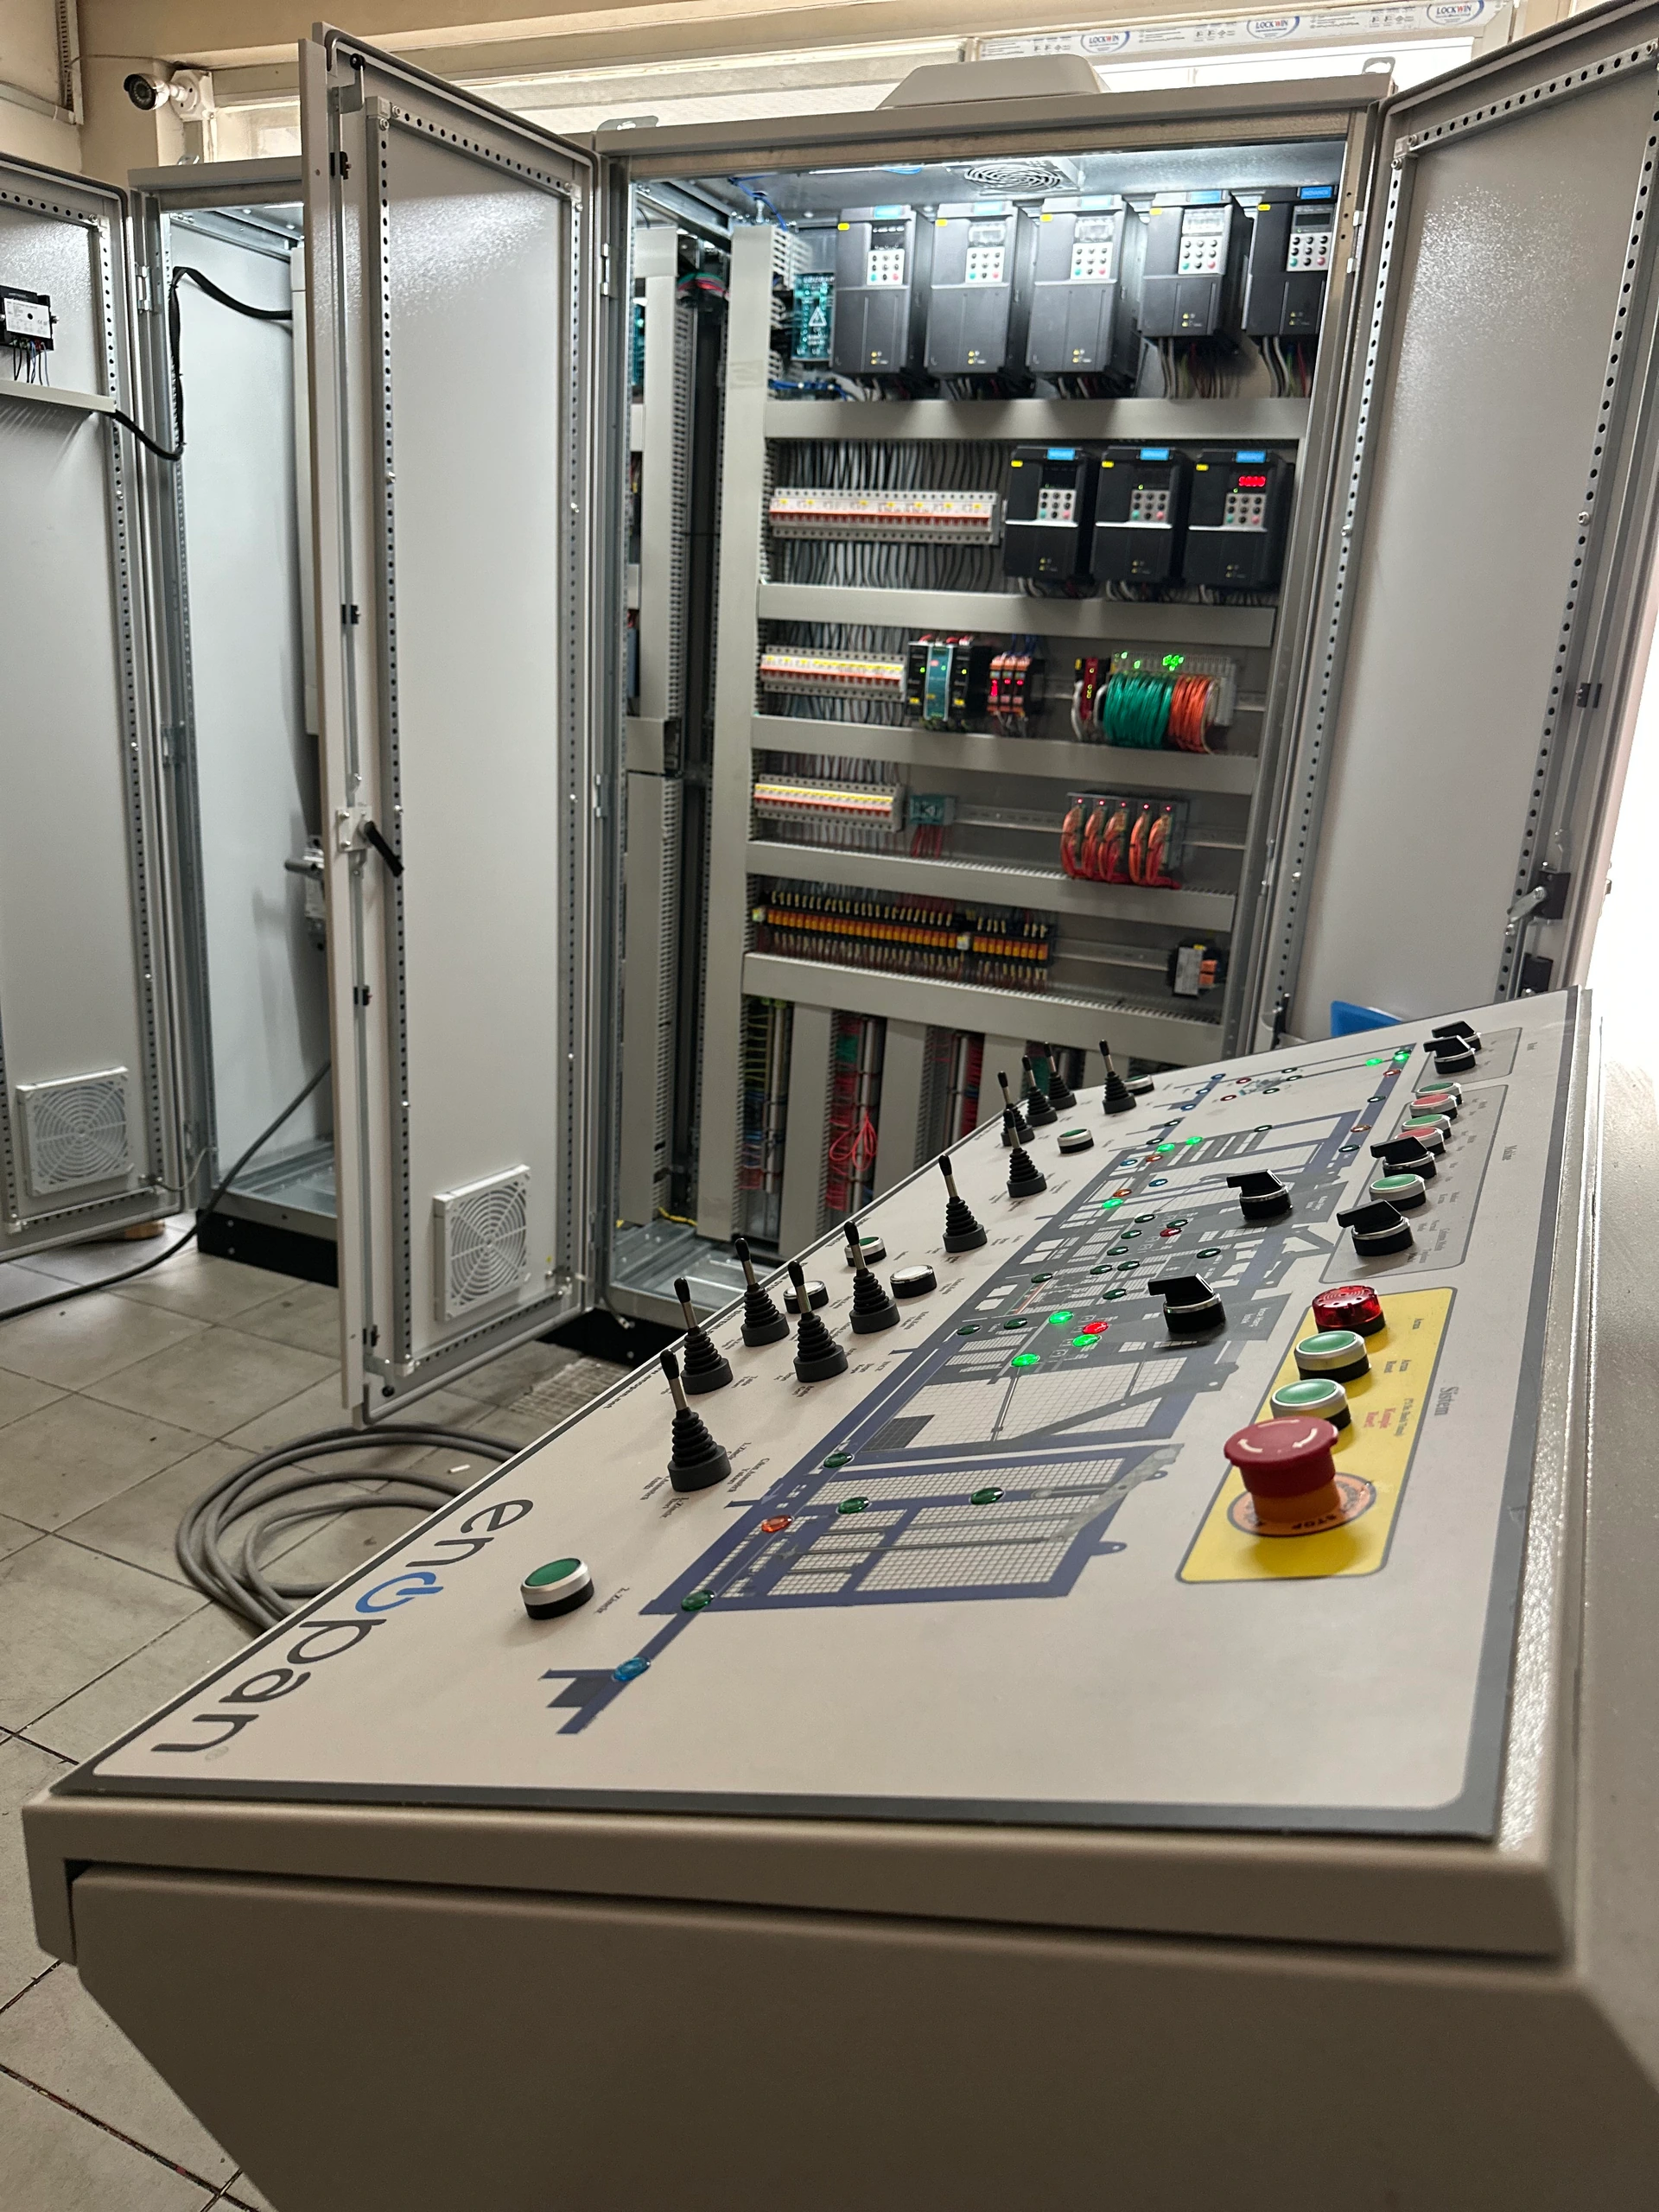
نصمّم البرنامج وفق تسلسل تشغيل الماكينة
تتمثل الخطوة الأولى في تحديد ما تفعله الماكينة والشروط التي تنتقل عندها إلى العملية التالية. ونعالج معًا معلومات الحساسات وأوامر المحركات ومشغلاتها وتدخلات المشغّل وحالات الإنذار. ونحدّد السلوك المستهدف للماكينة الجديدة، أو التشغيل الحالي والنقاط المطلوب تغييرها عند التحديث.
نقيّم الاتصالات بين PLC وHMI ومشغلات المحركات بالتوافق مع المكونات الحالية. وتُعدّ إشارات الموقع التي سيستخدمها البرنامج والمعلومات المعروضة على الشاشة وفق قائمة المعدات.
برمجة PLC والتحكم بالعمليات
ينفّذ برنامج PLC تسلسل عمليات الماكينة. وننظّم البدء والإيقاف والاستخدام اليدوي ومراحل الدورة الآلية ضمن سيناريو تشغيل واحد. وتُحدّد في البرنامج شروط السماح اللازمة لتشغيل كل معدة وتأثير معلومات الأعطال على المراحل الأخرى.
- الانتقال بين العمليات وفق حالات الحساسات والمعدات.
- ربط أوامر المحركات ومشغلاتها بتسلسل التشغيل.
- التحكم ببيانات الحرارة أو الضغط أو المستوى أو السرعة المستخدمة في الماكينة.
شاشات HMI التي سيستخدمها المشغّل
نعرض حالة تشغيل الماكينة ومعلمات الإنتاج وأوصاف الإنذارات على شاشات HMI. ونربط أوامر المشغّل بمعلومات الحالة الصادرة عن برنامج PLC ضمن بنية شاشات واحدة. ويُنظّم تسلسل الشاشات وأسماء المعدات وحقول الإعدادات وفق استخدام الماكينة.
في الماكينات التي تعمل بوصفات تشغيل، نحدّد القيم التي ستُختار والمعلمات التي يمكن للمشغّل تغييرها. وتُحدّد صلاحيات المستخدم وسجلات العمليات خلال مرحلة المشروع. وعند تجديد شاشة قائمة، نقيّم أيضًا المعلومات التي يحتاجها المشغّل وأوصاف الإنذارات التي يصعب فهمها.
تعديل برامج PLC وHMI الحالية
قبل التعديل، نفحص معلومات الأجهزة والنسخ الاحتياطية الحالية للبرامج والمخططات الكهربائية والتغييرات المطلوبة. ونحدّد كل عمل على حدة، مثل تحديث تسلسل التشغيل أو إتاحة معلمة على شاشة المشغّل أو تنظيم أوصاف الإنذارات.
ننفّذ أيضًا تحويل أنظمة التحكم القائمة على المرحّلات إلى التحكم باستخدام PLC وHMI. وفي هذا التحويل، نقيّم تسلسل عمليات الماكينة وتوصيلات الموقع وشاشات المشغّل معًا. وتُدرج التغييرات البرمجية والتغييرات اللازمة في المكونات ضمن العرض.
في الماكينات التي لا تتوفر نسخة احتياطية لبرنامجها، نفحص تسلسل التشغيل ونعدّ برامج PLC وHMI من جديد. وندرس معًا في هذا العمل مراحل عمليات الماكينة وتوصيلات الموقع والأوامر التي سيستخدمها المشغّل.
التشغيل الميداني والتدريب وتسليم البرامج
أثناء التشغيل الميداني، نفحص على الماكينة استقبال معلومات الحساسات وأوامر المحركات ومشغلاتها والانتقال بين العمليات ووظائف HMI. وتشمل هذه الفحوص أيضًا إشعارات الإنذارات وإعدادات المشغّل وأنماط التشغيل المحدّدة.
تشمل تسليماتنا القياسية النسخ الاحتياطية لبرامج PLC/HMI والمخططات الكهربائية ودليل الاستخدام وتدريب المشغّل. وللخدمة الفنية، نتصل عبر حاسوب العميل أو جهاز الوصول عن بُعد عندما يوفّر العميل الإنترنت. ونقيّم الحاجة إلى فحص ميداني من خلال مراجعة البرنامج ومعلومات الإنذارات.
الأسئلة الشائعة
هل يمكن تنفيذ عمل يقتصر على برنامج PLC أو شاشة HMI؟
نقيّم التغيير المطلوب بالارتباط مع PLC/HMI والاتصالات وتوصيلات الموقع الحالية. ونحدّد نطاق تعديل البرنامج وتجديد الشاشة مع التغييرات الأخرى اللازمة.
ما المعلومات اللازمة لعرض البرمجة؟
شاركوا وظيفة الماكينة وتسلسل تشغيلها والتغيير المطلوب. وتسهّل التقييم معلومات PLC/HMI ومشغلات المحركات والنسخ الاحتياطية للبرامج والمخططات الكهربائية وصور الشاشات، إن توفرت. ويُناقش أيضًا موقع التشغيل الميداني وتوقف الإنتاج الذي يمكن التخطيط له عند إعداد العرض.
شاركوا احتياجات برامج PLC وHMI
يمكنكم إرسال طلب برمجة PLC وإعداد شاشات HMI لماكينتكم في إزمير أو في موقع آخر. وضحوا وظيفة الماكينة وتسلسل عملها والتغيير المطلوب. وأرفقوا ما يتوفر من ماركات وطرازات PLC/HMI والمغيرات ونسخ البرامج الاحتياطية والمخططات الكهربائية وصور الشاشات. ويُناقش موقع التشغيل الأولي ومدة توقف الإنتاج الممكنة عند إعداد العرض.