Mevcut çalışma sırası, saha sinyalleri ve operatör bilgileriyle yeni yazılım hazırlığının nasıl değerlendirildiğini inceleyin.
Program yedeğinin bulunmaması, makinenin otomasyonunu yenileme ihtiyacında sık karşılaşılan bir durumdur. Yapılabilecek çalışma; makinenin mevcut durumu, erişilebilen belgeler, saha bağlantıları ve istenen işlevler üzerinden belirlenir. Enopan olarak yedeği olmayan makinelerde çalışma sırasını inceleyerek PLC ve HMI yazılımını yeniden hazırlama kapsamını değerlendiririz.
Önce hangi dosyanın eksik olduğunu belirleyin
“Program yok” ifadesi farklı durumları anlatabilir. PLC proje dosyası bulunmayabilir, HMI ekran projesi eksik olabilir veya eldeki yedeğin hangi makineye ait olduğu bilinmeyebilir. Sürücü parametreleri ve elektrik şemaları da bunlardan ayrı belgelerdir. İlk incelemede her biri kendi cihazıyla eşleştirilir.
Bir cihazın içinde çalışan uygulamanın bulunması, aynı uygulamanın düzenlenebilir kaynak projesine sahip olunduğu anlamına gelmez. Cihazdan alınabilen yedeğin içeriği ve tekrar kullanım imkânı ürüne göre değişir. Üreticiden veya önceki proje ekibinden sağlanabilen dosyaların sürümü ve kullanım koşulları bu aşamada netleştirilmelidir.
Çalışan makine önemli bir bilgi kaynağıdır
Makine çalışıyorsa başlatma, otomatik döngü, manuel kullanım ve normal duruş adımları gözlenebilir. Operatörün hangi komutu verdiği, bir sonraki hareketin hangi sensör bilgisiyle başladığı ve hangi ayarların kullanıldığı kayıt altına alınır. Böylece yeni yazılımın karşılaması gereken davranışlar tarif edilir.
Üretim sırasında nadir görülen durumlar da sorulmalıdır. Ürün değişimi, yarım kalan işlem, enerji kesintisi sonrası durum veya hatalı sensör bildirimi gibi konular yalnız normal döngü izlenerek anlaşılmayabilir. Operatör ve bakım ekibinin bilgisi, mevcut belgelerle birlikte değerlendirilir.
Makine çalışmıyorsa inceleme nasıl ilerler?
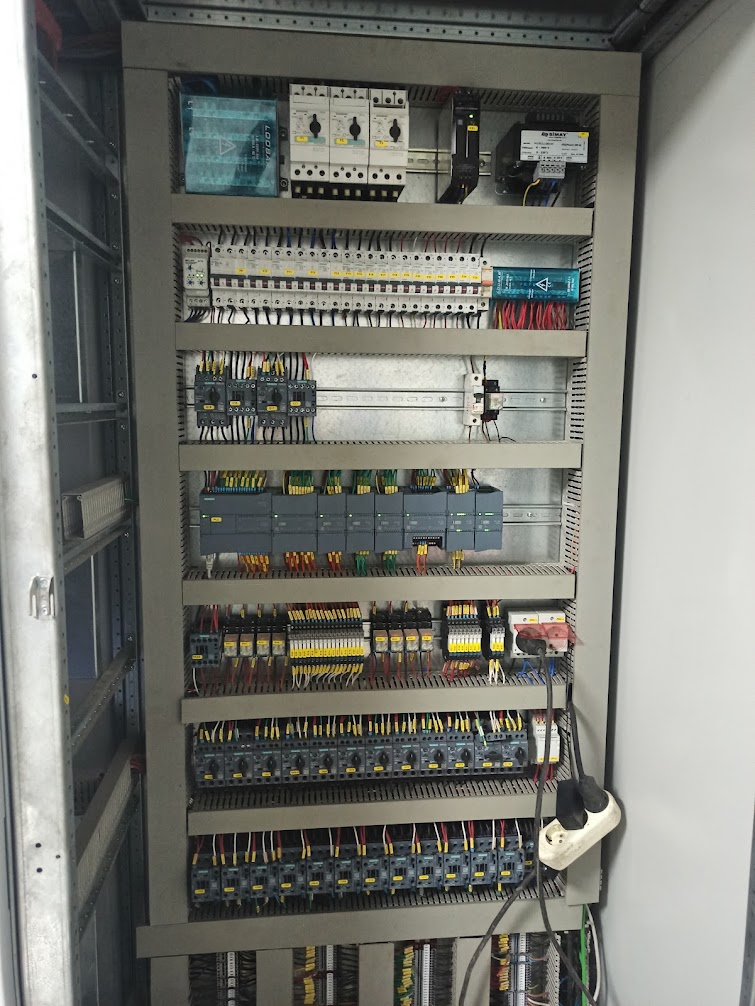
Çalışmayan makinede elektrik şemaları, ekipman etiketleri, saha sinyalleri, eski ekran görüntüleri ve kullanım belgeleri daha fazla önem kazanır. Mevcut PLC, HMI, sürücüler ve yardımcı kontrol cihazlarının görevleri belirlenir. Hangi işlevin hangi cihazda yürütüldüğü anlaşılmadan yalnız PLC değişimi üzerinden kapsam çıkarılmaz.
Belgelerin makinenin son halini gösterip göstermediği de incelenir. Sonradan eklenmiş bir motor veya değiştirilmiş bir sensör, eski şemada yer almayabilir. Belirsiz çalışma adımları senaryoda açık bırakılır ve teknik incelemeyle tamamlanır; makinenin davranışı tahmin edilerek yazılım teslimi planlanmaz.
Yeni yazılım için çalışma senaryosu hazırlanır
Sensörler, motorlar, vanalar ve diğer çıkışlar görevleriyle eşleştirilir. Hangi koşulda hangi komutun verileceği, operatörün hangi ayarları değiştirebileceği ve hangi durumda alarm oluşacağı açıklanır. Mevcut makinenin korunacak işlevleri ile eklenmesi istenen işlevler ayrı yazılır.
| Bilgi grubu | İçeriği |
|---|---|
| Makine davranışı | Otomatik döngü, manuel komutlar ve işlem geçişleri |
| Saha bağlantıları | Sensörler, motorlar, vanalar ve alınabilen geri bildirimler |
| Operatör ekranı | Komutlar, durumlar, ayarlar ve alarm açıklamaları |
| Kabul kapsamı | Sahada hangi işlevin hangi sonuçla kontrol edileceği |
Yalnız yazılım mı, donanım değişikliği de mi gerekir?
Mevcut PLC ve HMI'nin durumu, kullanılabilir yazılım araçları, bağlantı olanakları ve ihtiyaç duyulan giriş/çıkışlar birlikte değerlendirilir. Bazı çalışmalarda mevcut donanım korunabilir; bazı makinelerde ekran, kontrolör veya pano bağlantılarında değişiklik gerekebilir. Bu ayrım ilk incelemeden sonra yapılır.
Makinenin mekanik işlevlerinin ve gerekli koruma düzeninin de değerlendirmede yeri vardır. Yeni kontrol yazılımının hazırlanması, bütün saha ekipmanlarının uygunluğunun kendiliğinden doğrulandığı anlamına gelmez. Test ve müdahale kapsamı ilgili ekipmanlarla birlikte planlanır.
Devreye alma ve dosya teslimi nasıl planlanır?
Hazırlanan program, belirlenen çalışma senaryosuyla sahada karşılaştırılır. Saha sinyalleri, işlem geçişleri, manuel ve otomatik komutlar ile alarm bildirimleri kontrol edilir. Planlanabilen üretim duruşu, uygulama ve test takviminin hazırlanmasında başlangıç bilgisidir.
Enopan çalışmalarında PLC/HMI program yedekleri, elektrik şemaları, kullanım kılavuzu ve operatör eğitimi standart teslim kapsamındadır. Son değişiklikten sonra yedeklerin güncellenmesi ve hangi sürümün makinede çalıştığının belirtilmesi, sonraki bakım veya geliştirme işinin aynı dosyalar üzerinden değerlendirilmesini sağlar.
Makinenizin mevcut bilgileriyle başlayalım
Makinenin görevini, çalışıp çalışmadığını ve istediğiniz değişikliği paylaşın. PLC/HMI etiketleri, pano fotoğrafları ve varsa eski belgelerle yeniden yazılım hazırlığının kapsamını değerlendirelim.