تجمع أتمتة الماكينات الحساسات والمحركات ومغيرات السرعة ولوحة المشغّل وفق تسلسل تشغيل الماكينة. في Enopan، نطوّر برامج PLC وHMI لماكينات الكبس والقطع والتعبئة والتغليف والنقل. ونصمّم أعمال اللوحات وتوصيلات مغيرات السرعة والاتصالات والتشغيل الميداني وفق معدات الماكينة، سواء في التركيبات الجديدة أو تحديث أتمتة الماكينات القائمة.
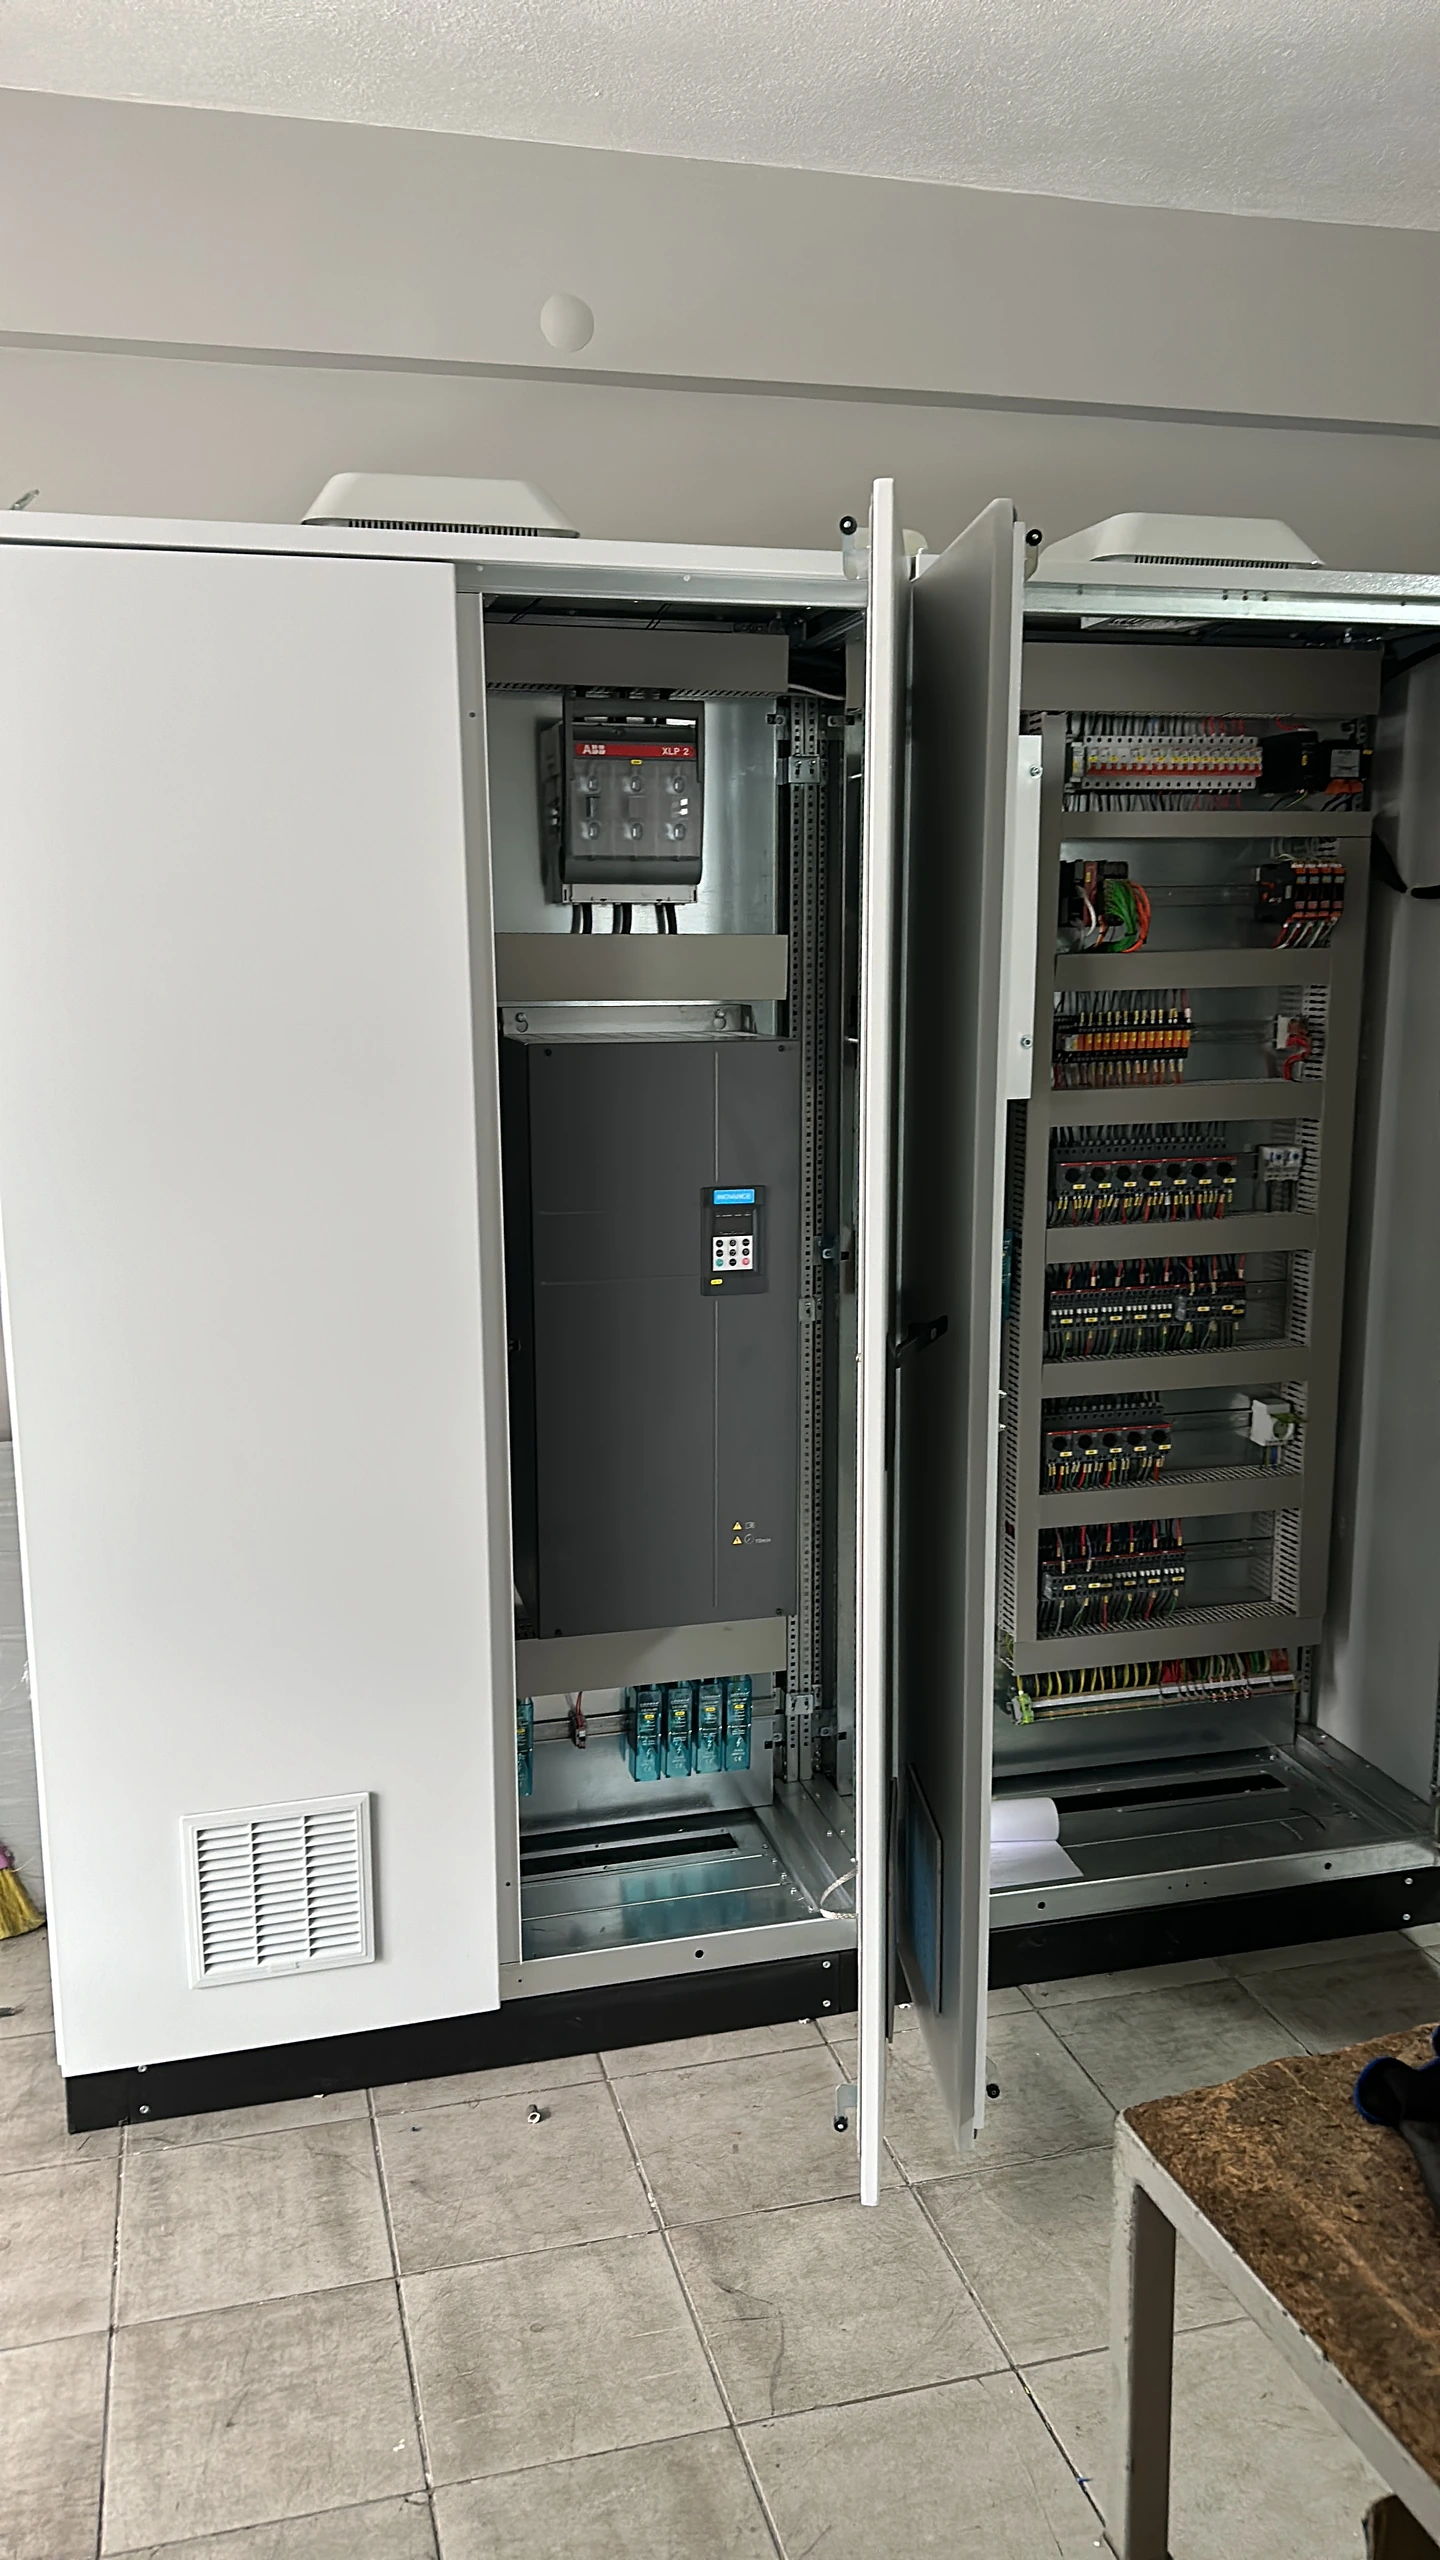
أمثلة من شاشات ولوحات التحكم في أعمالنا
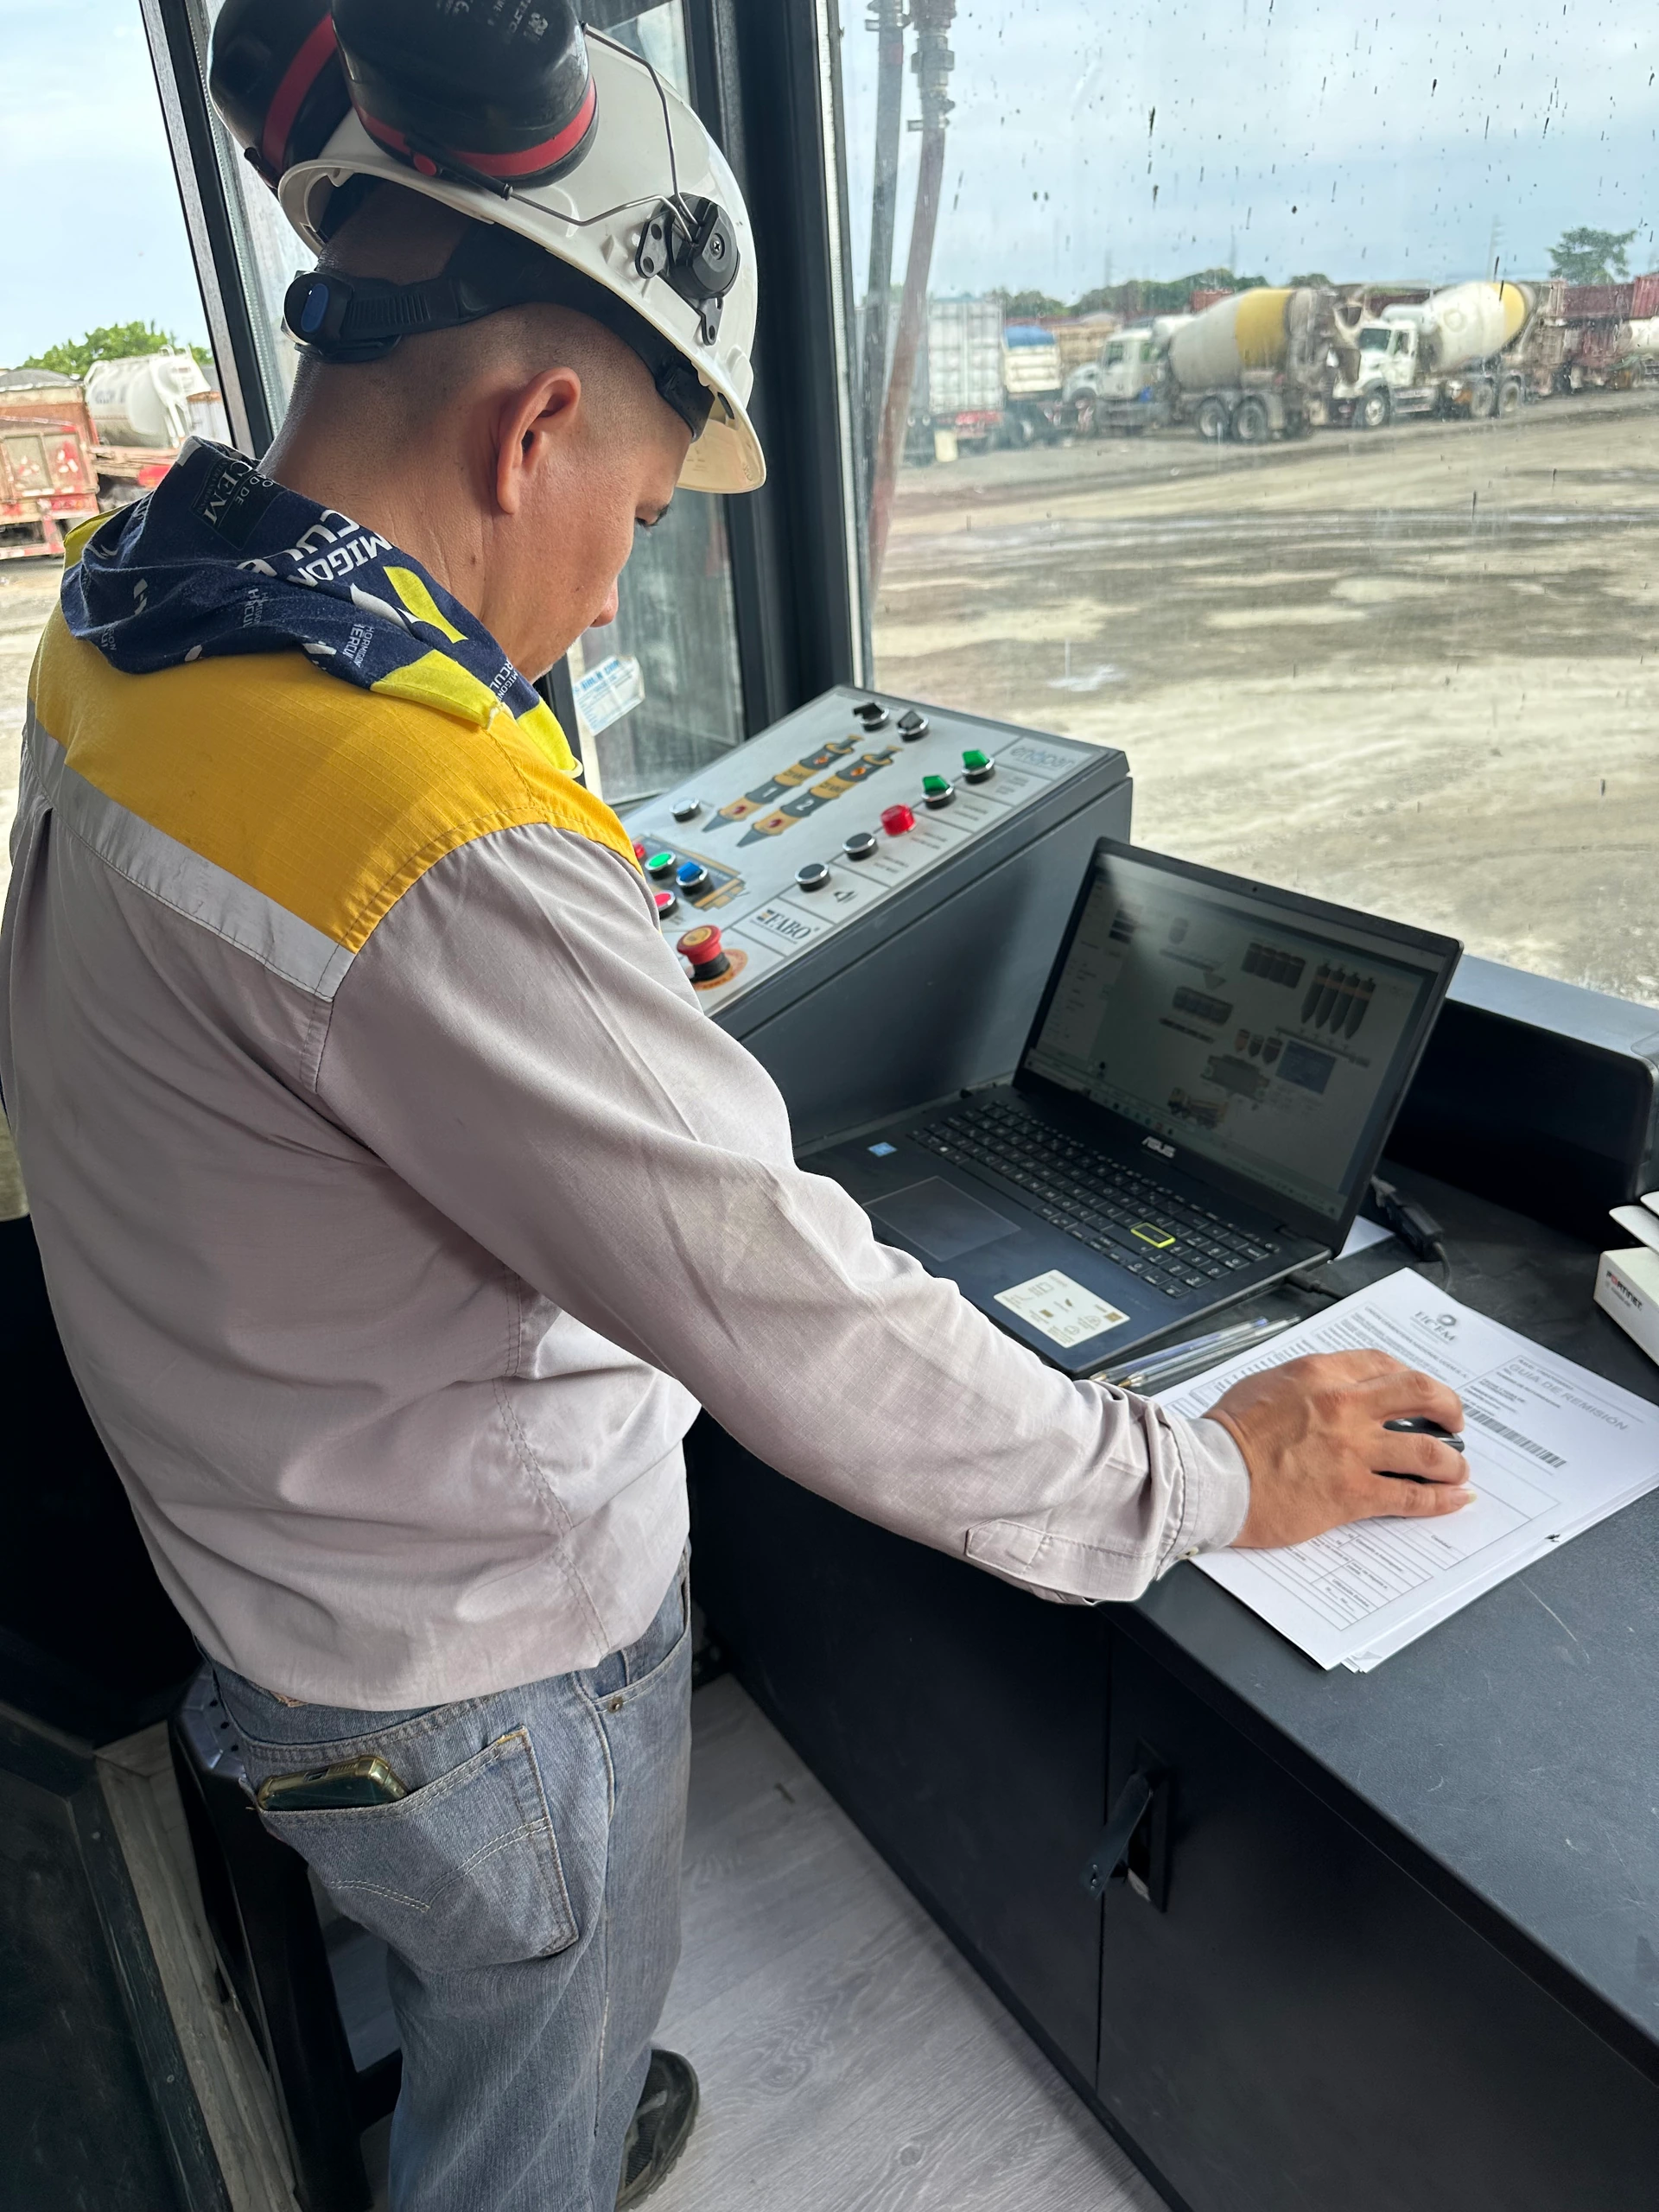
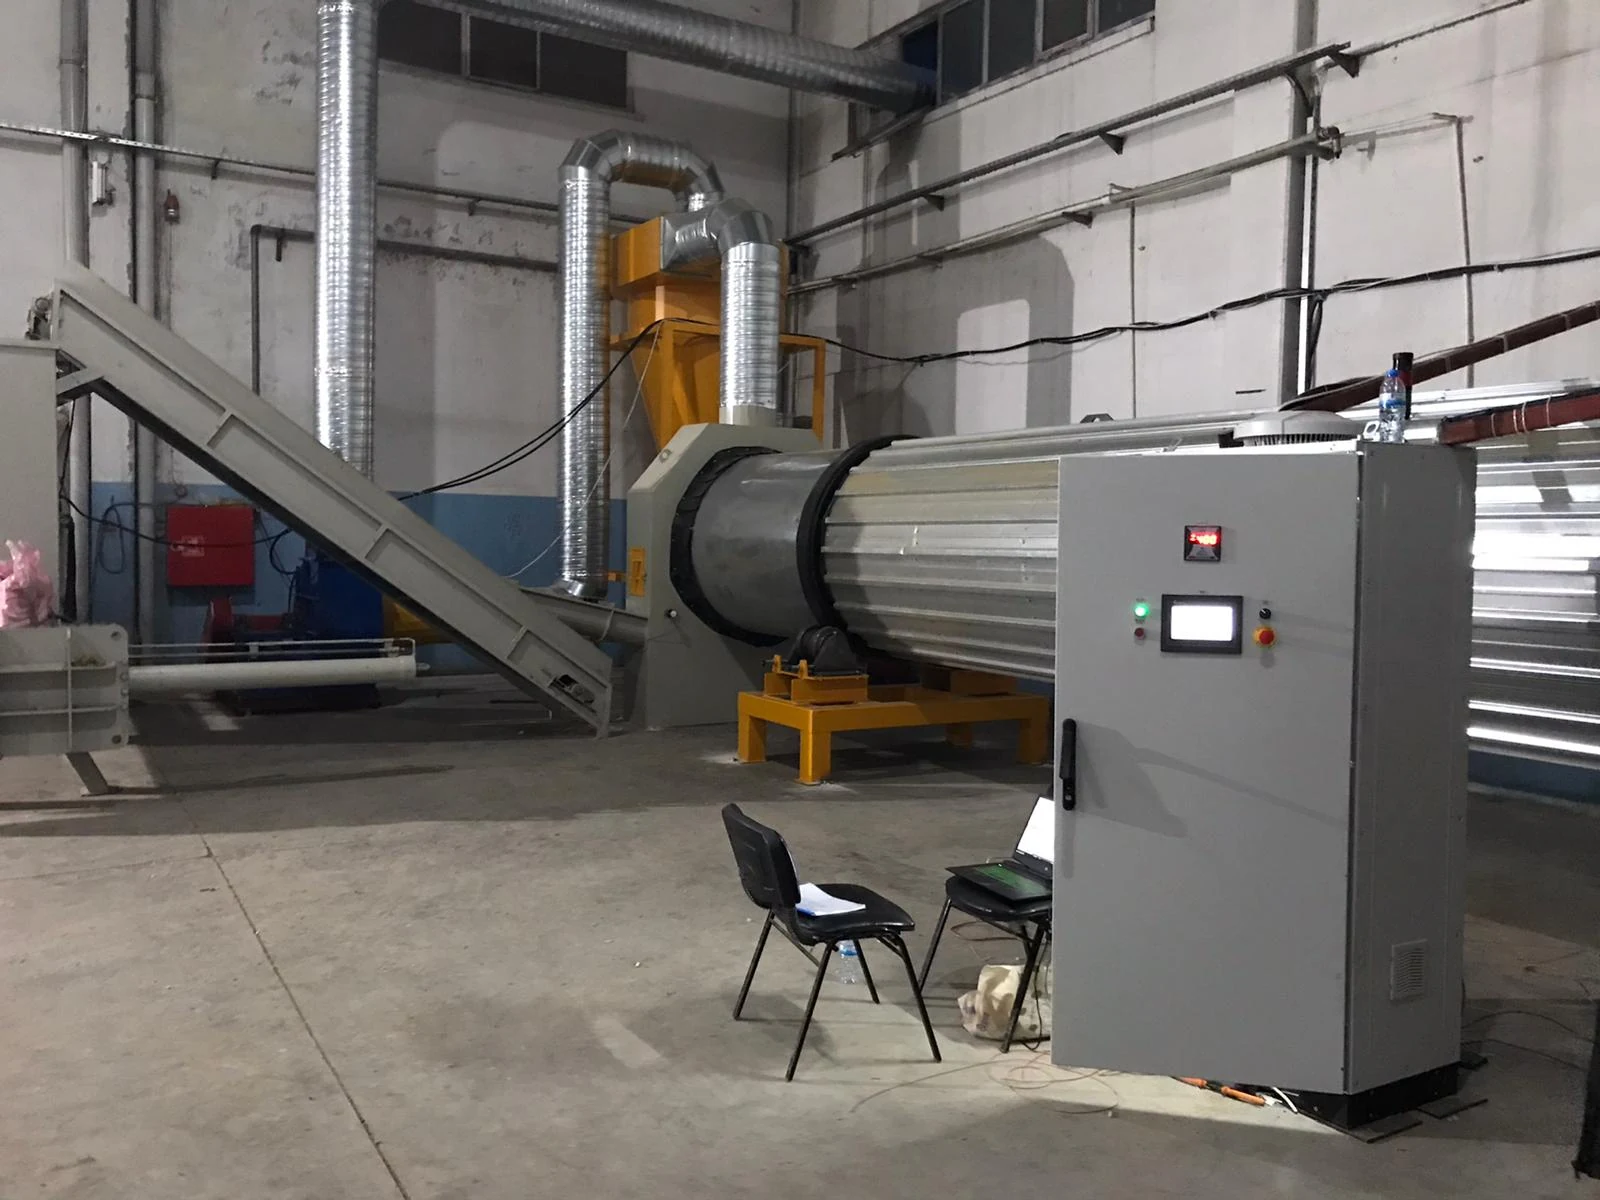
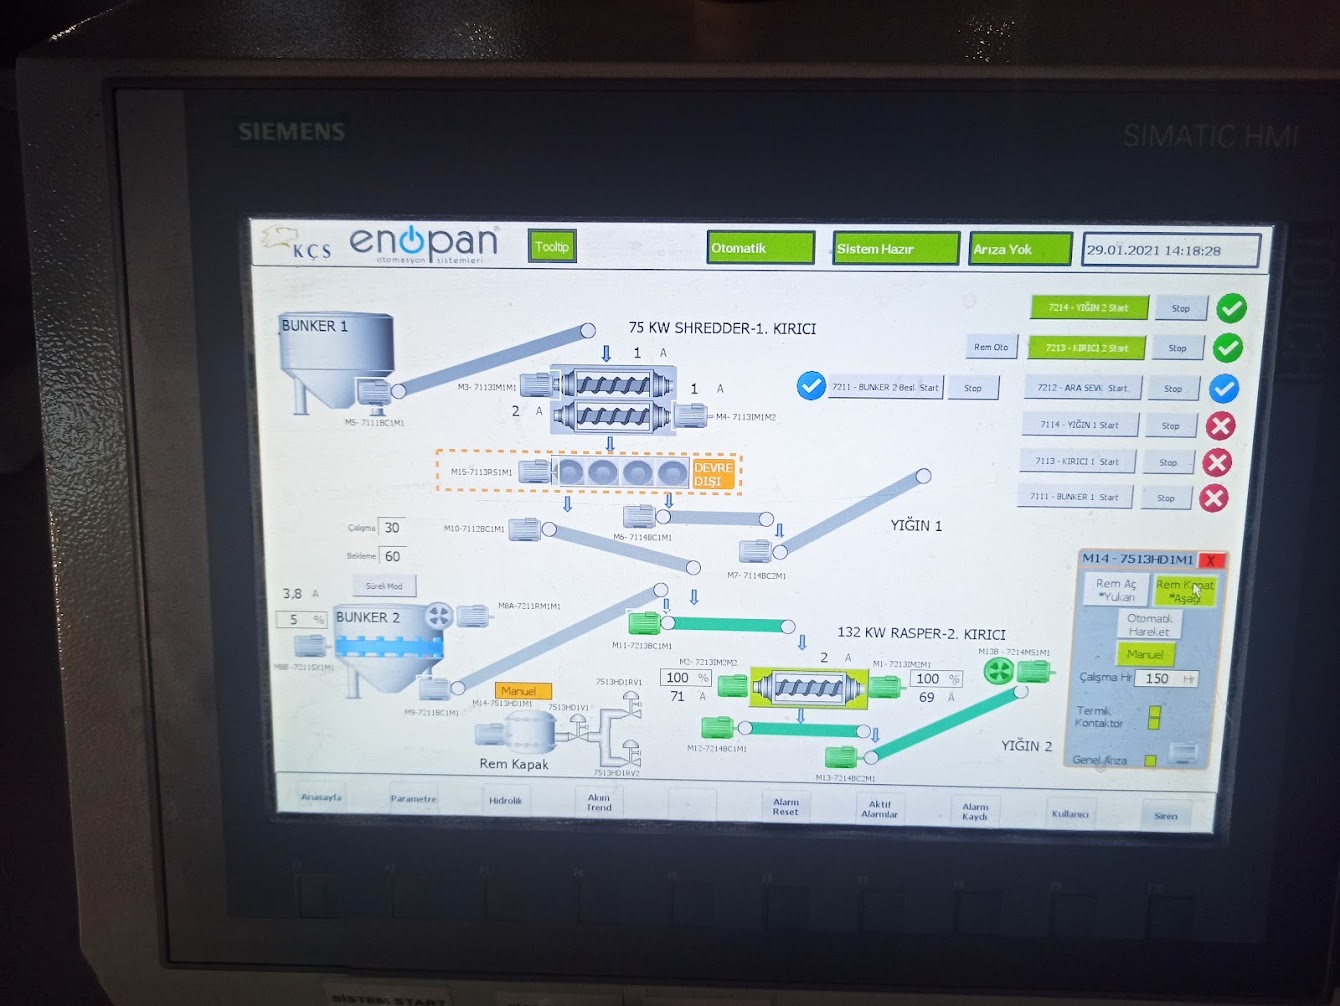
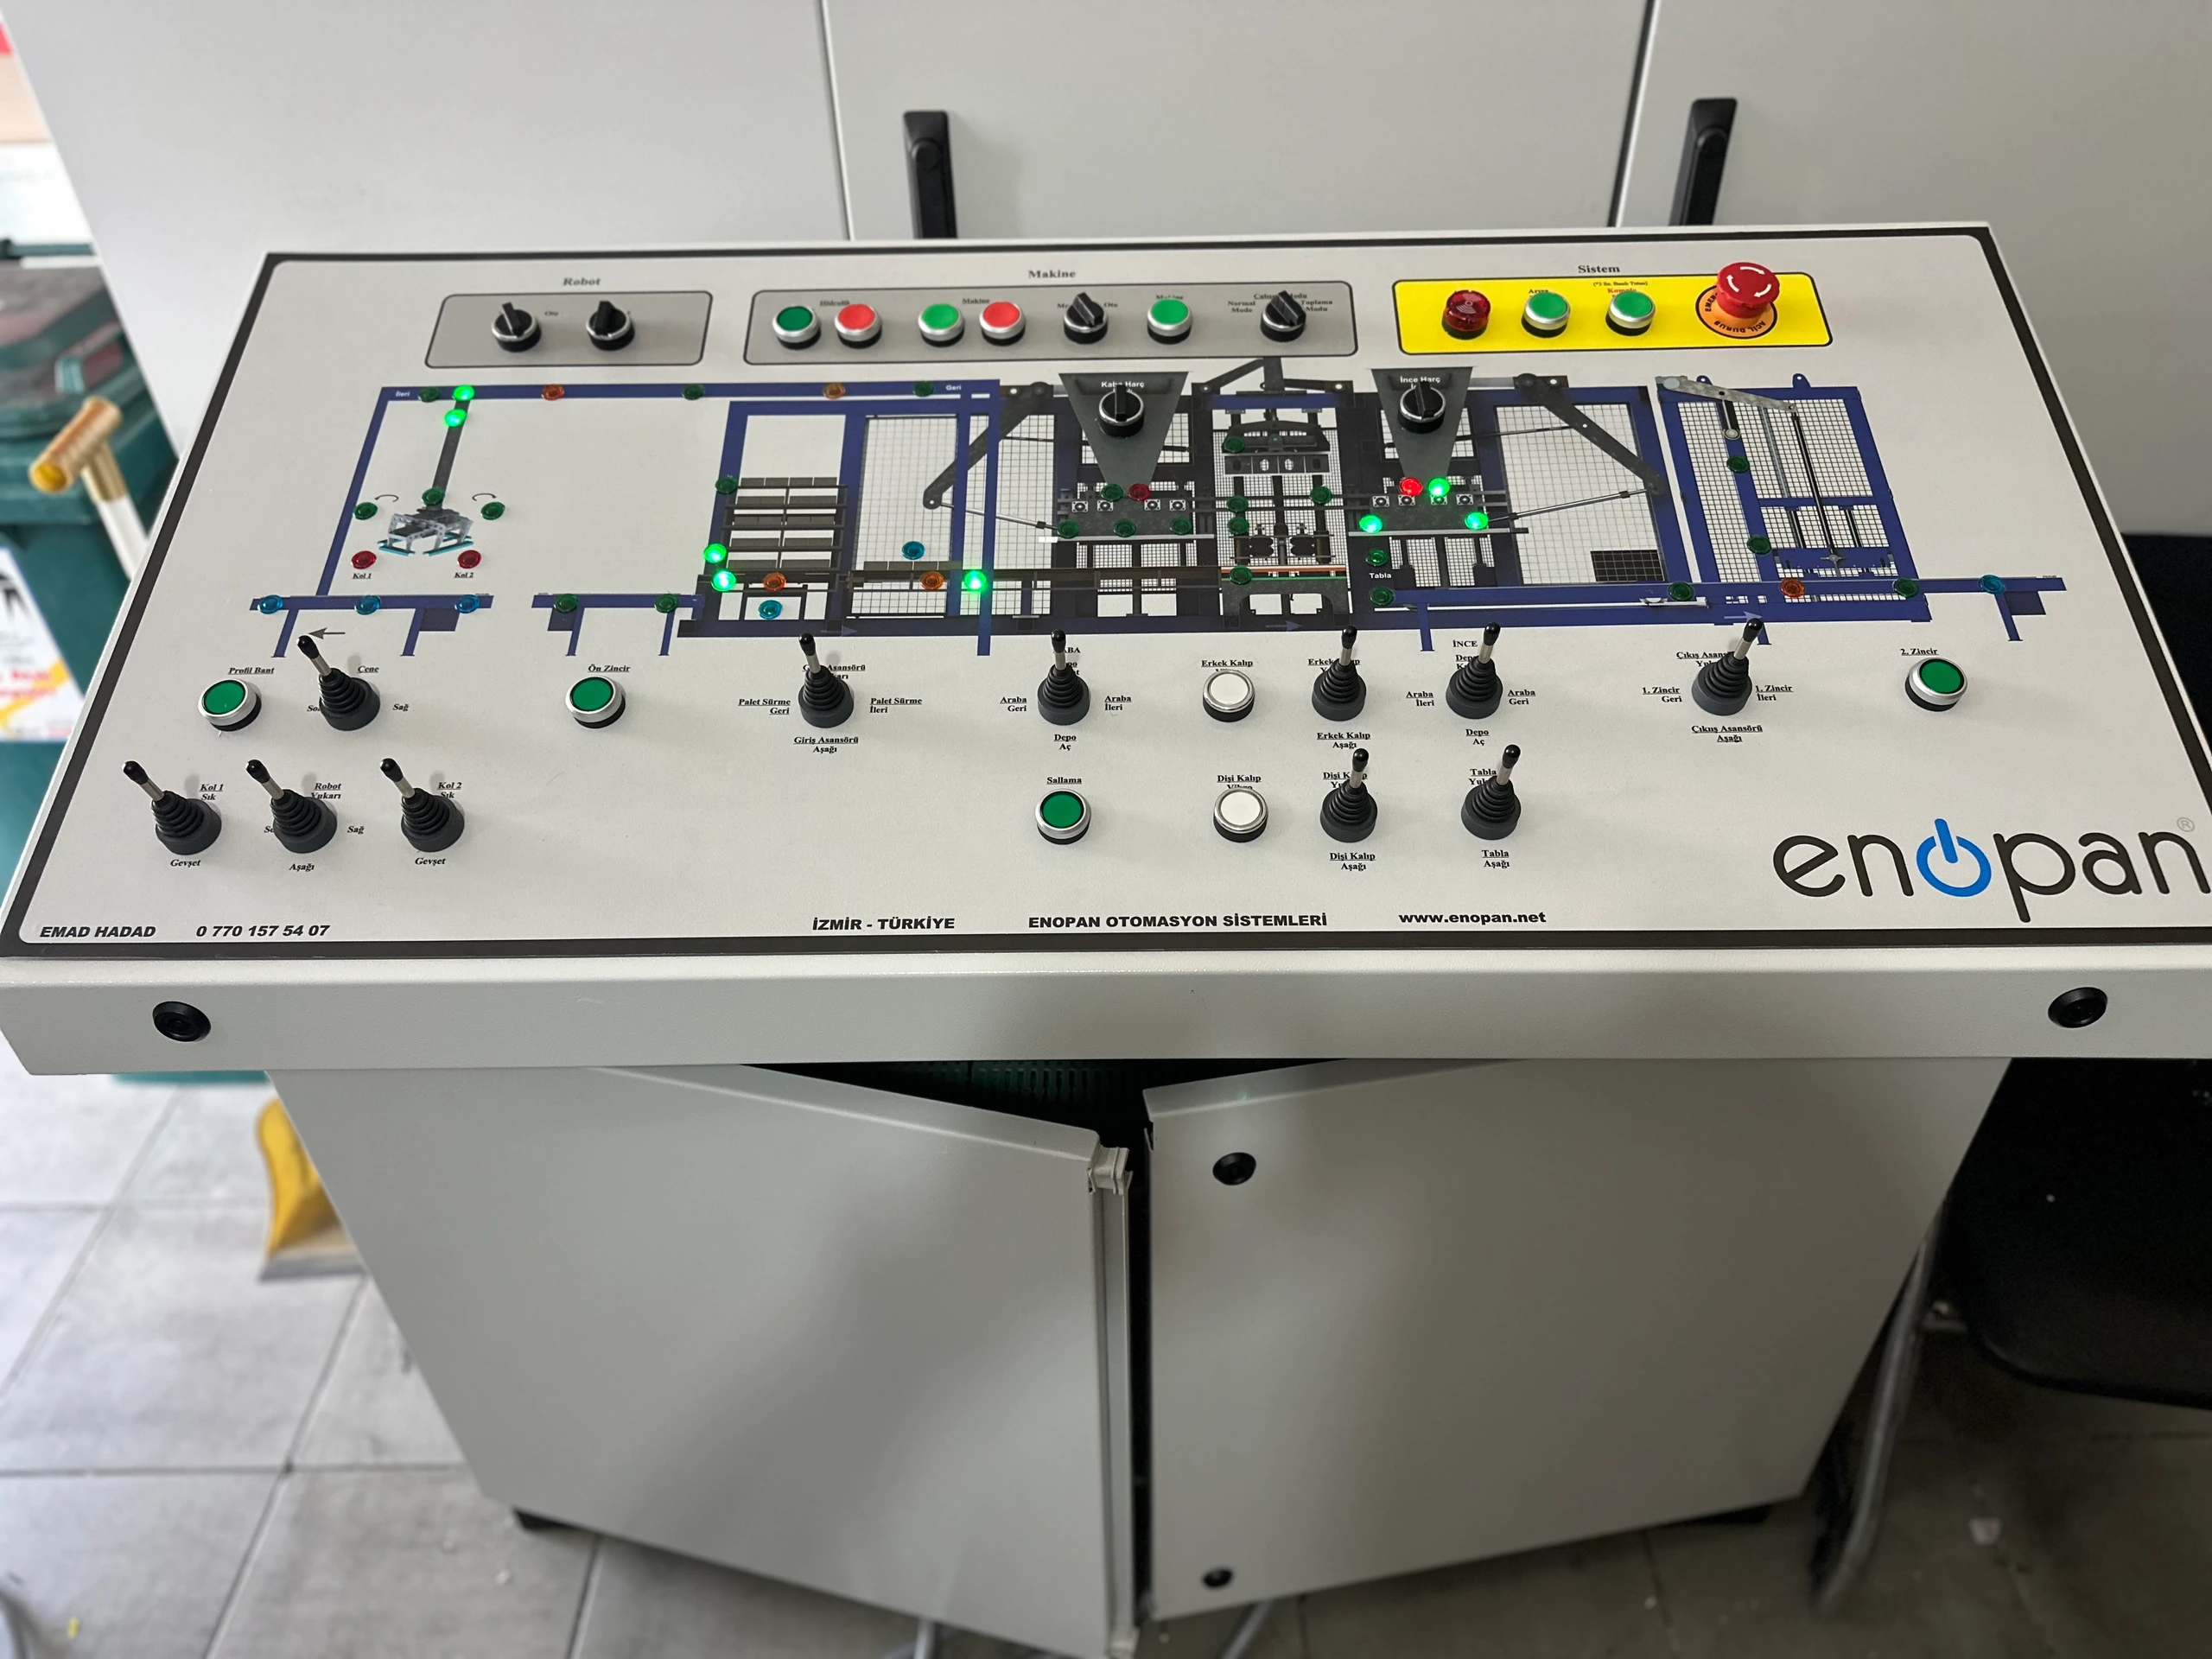
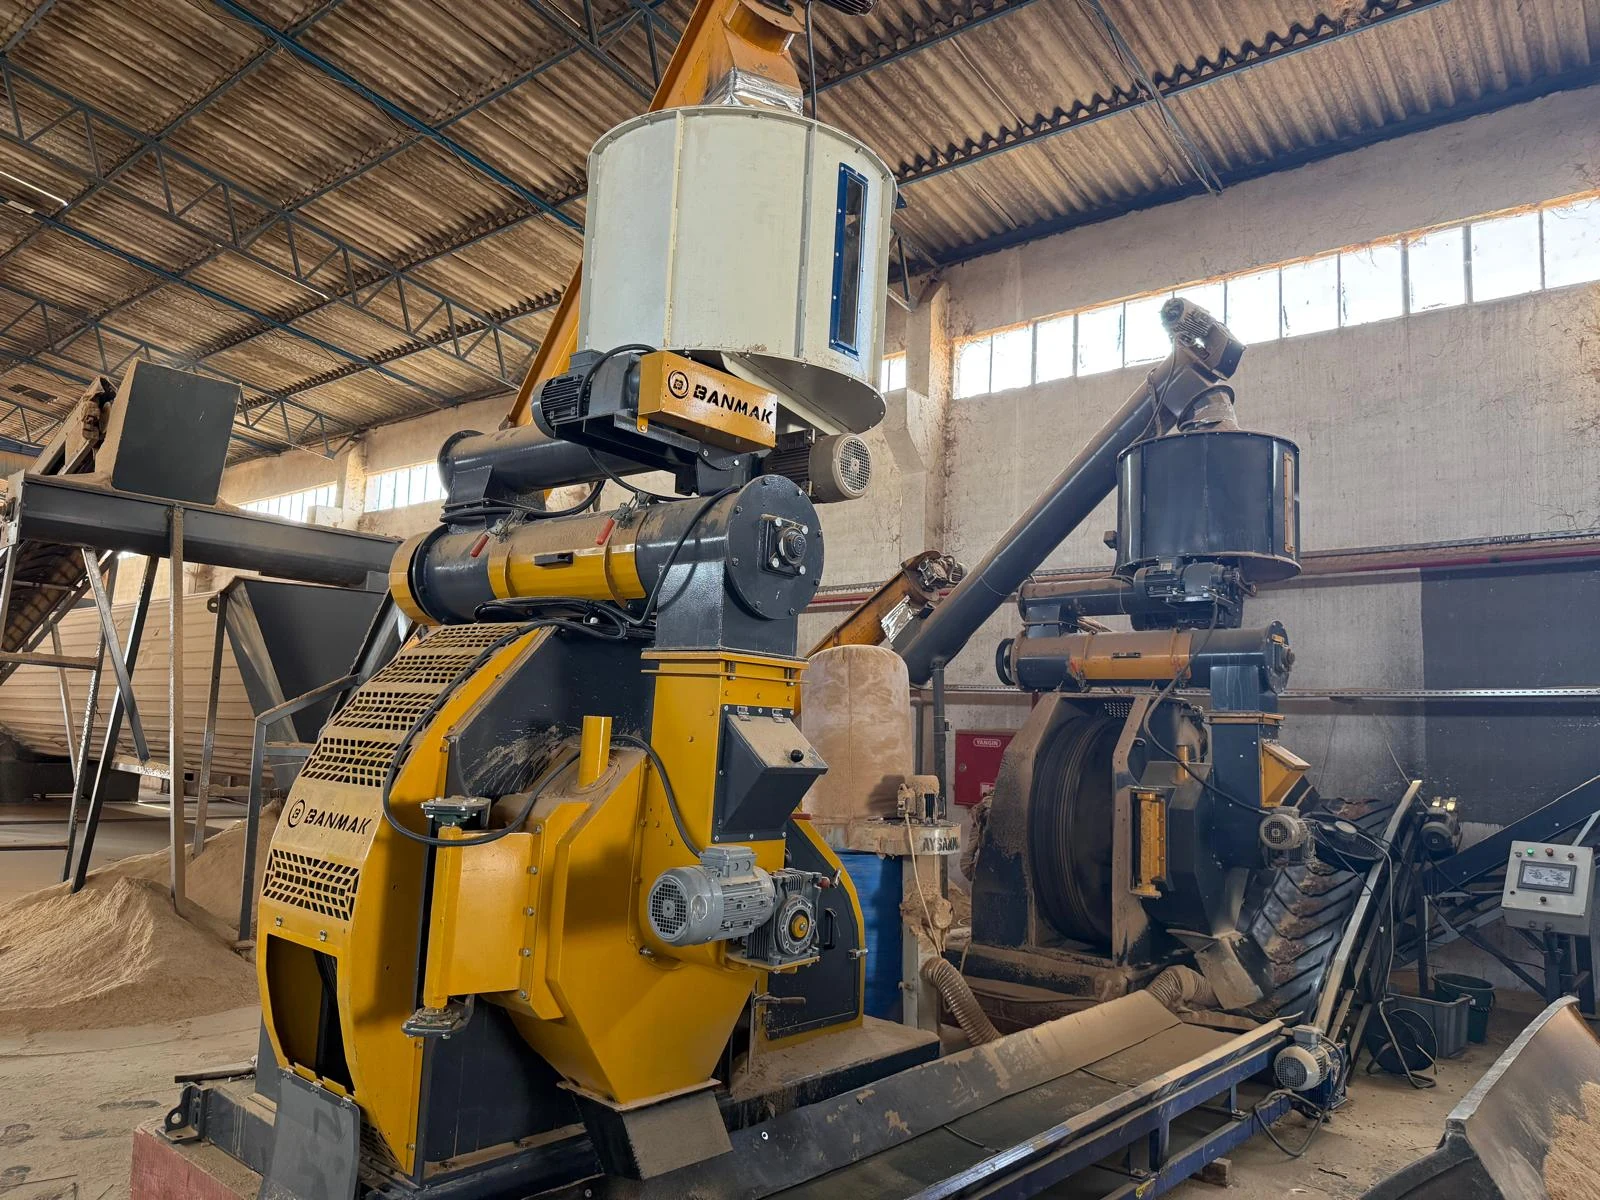
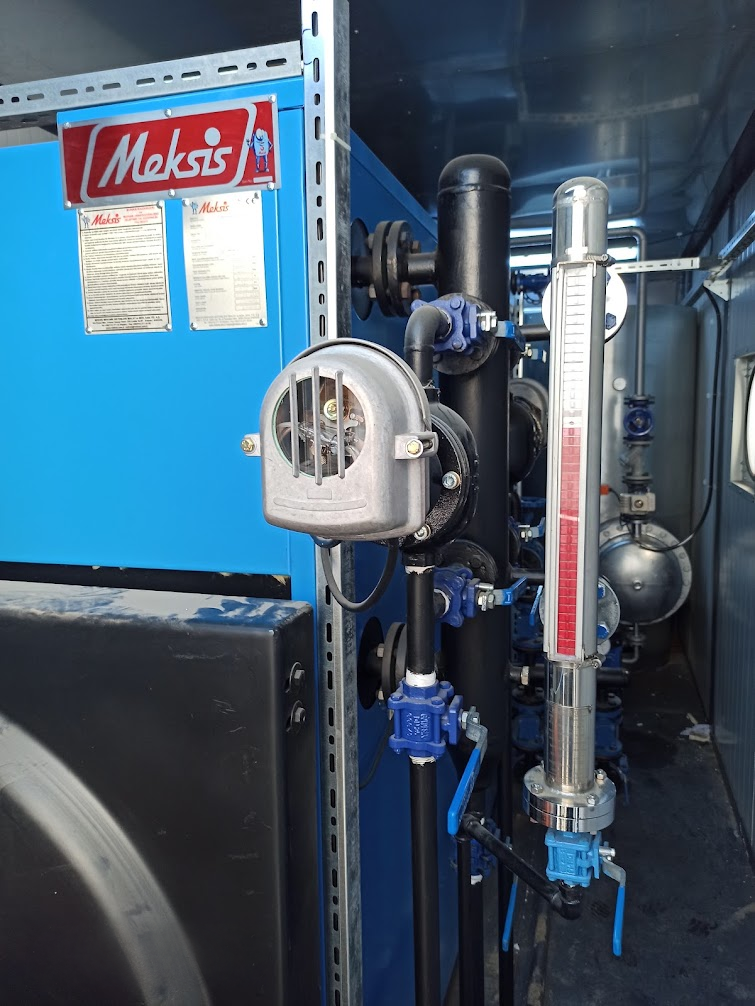
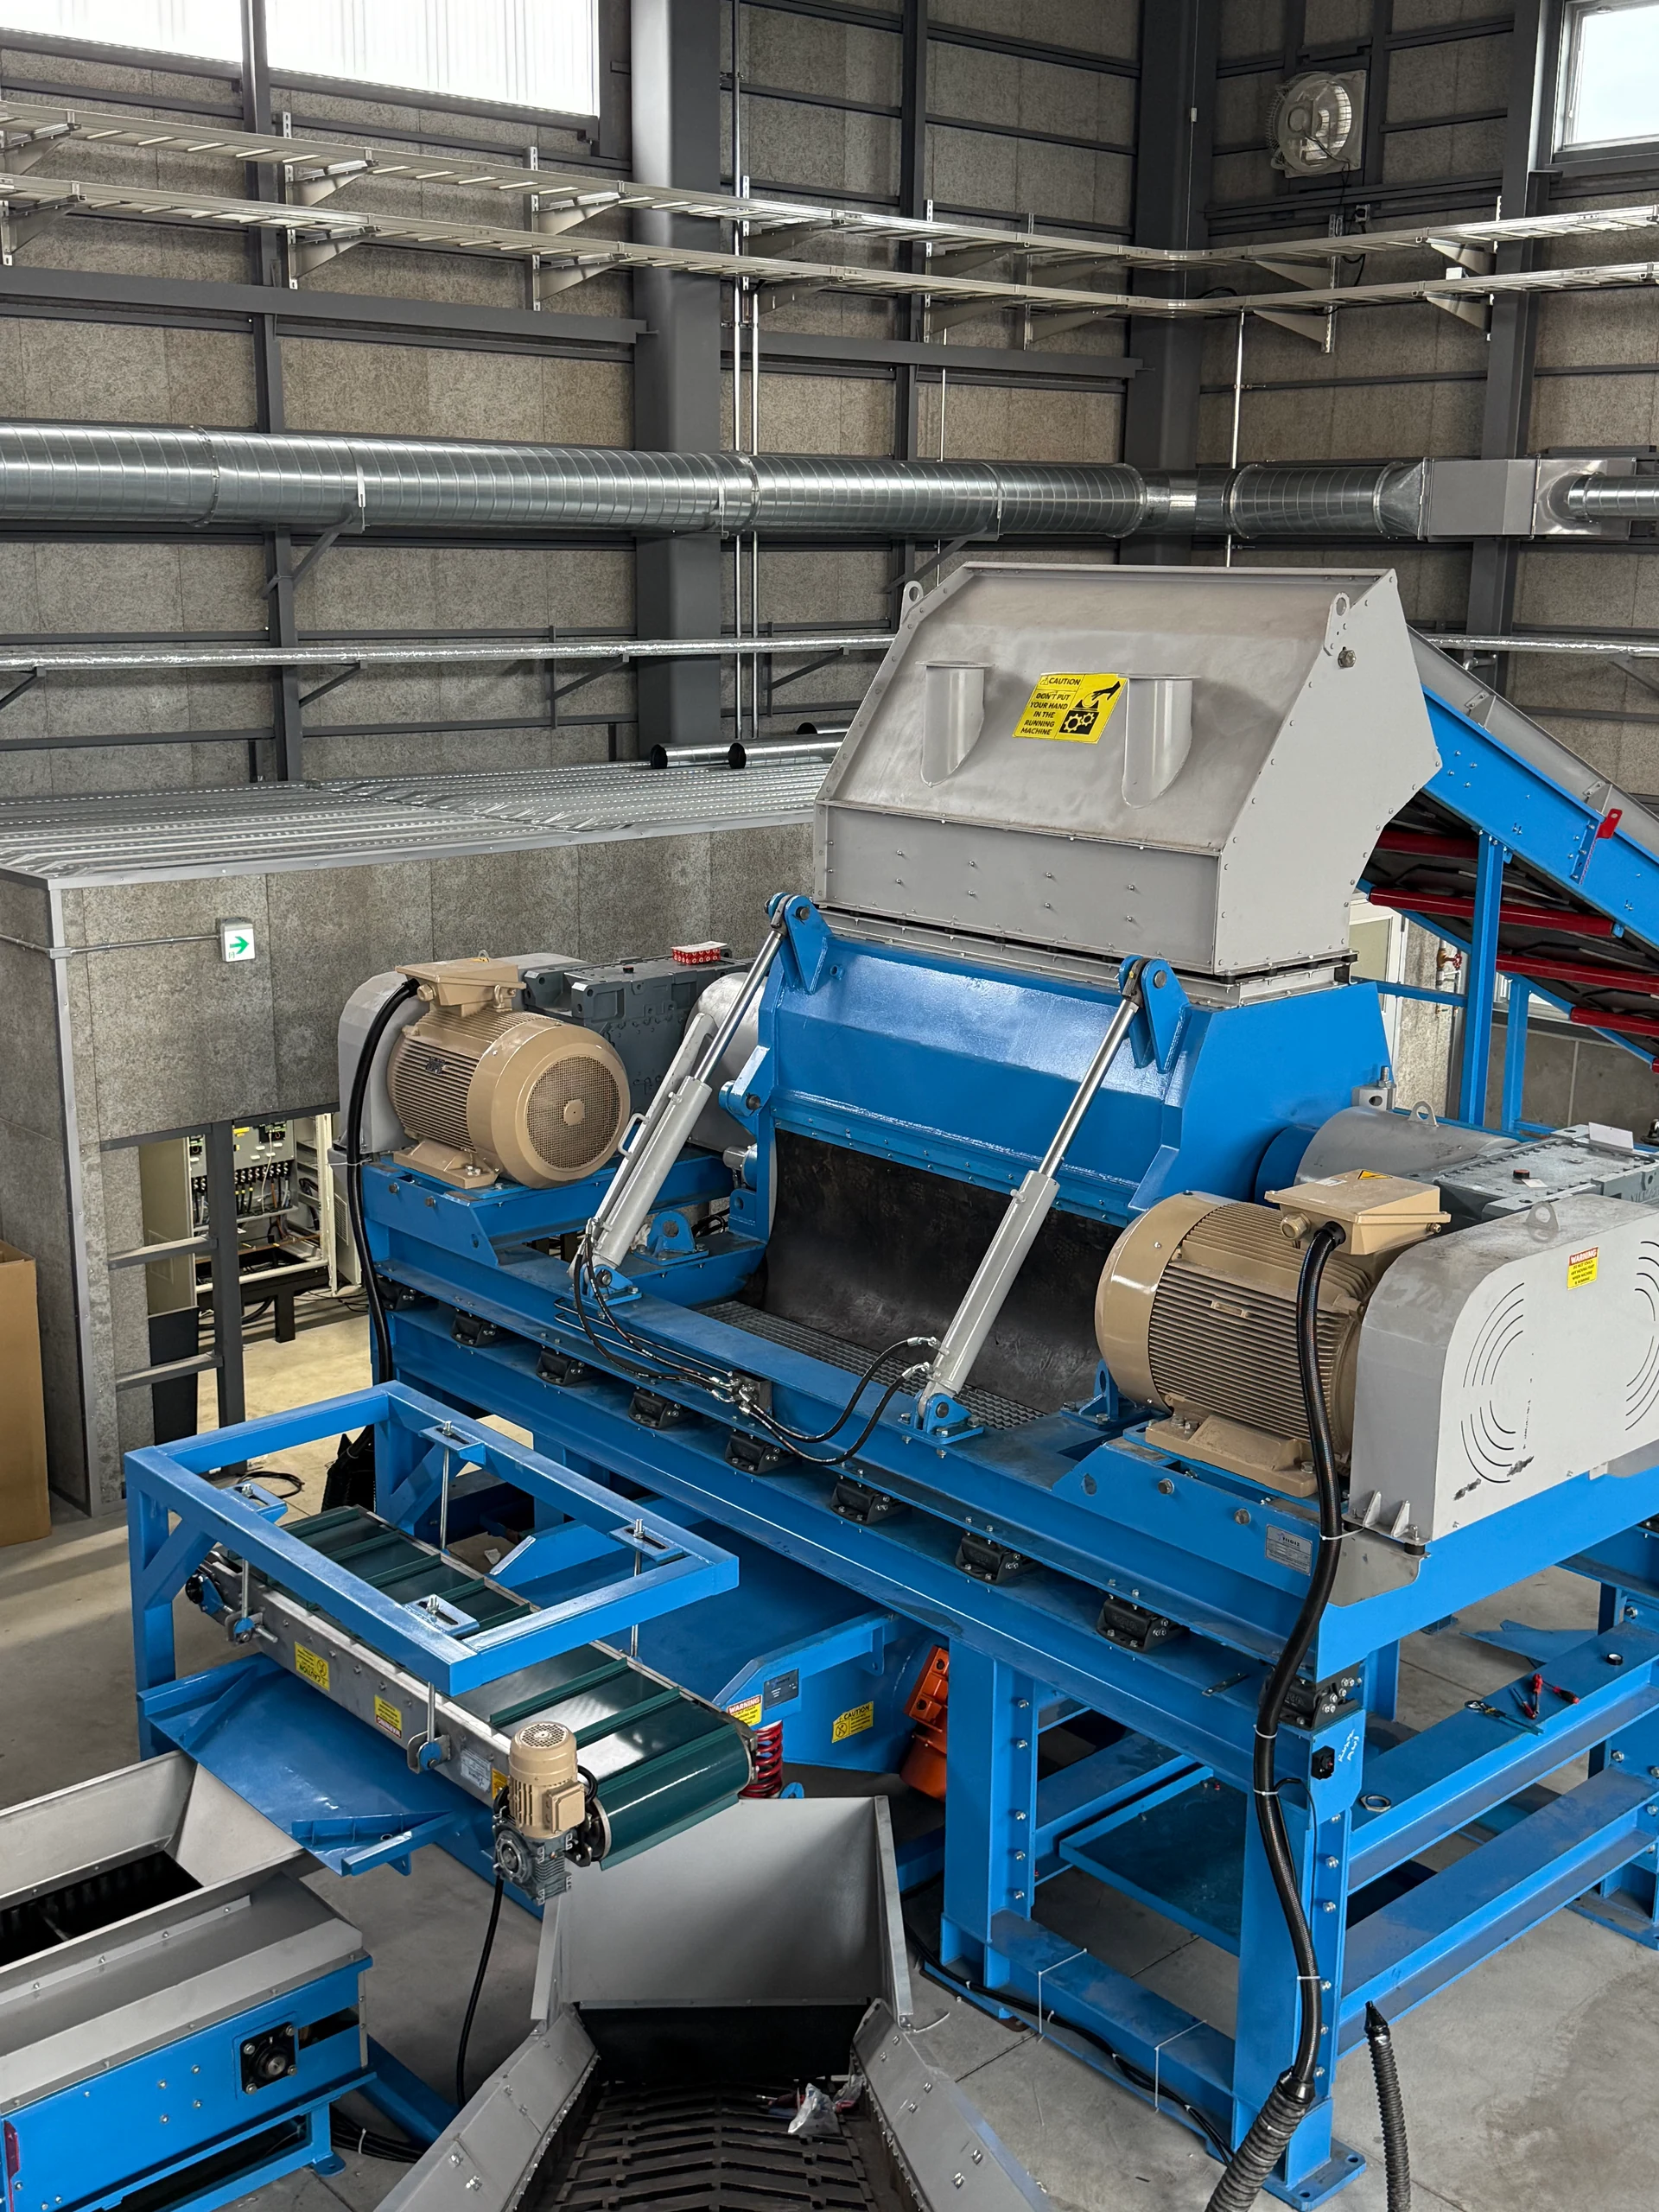
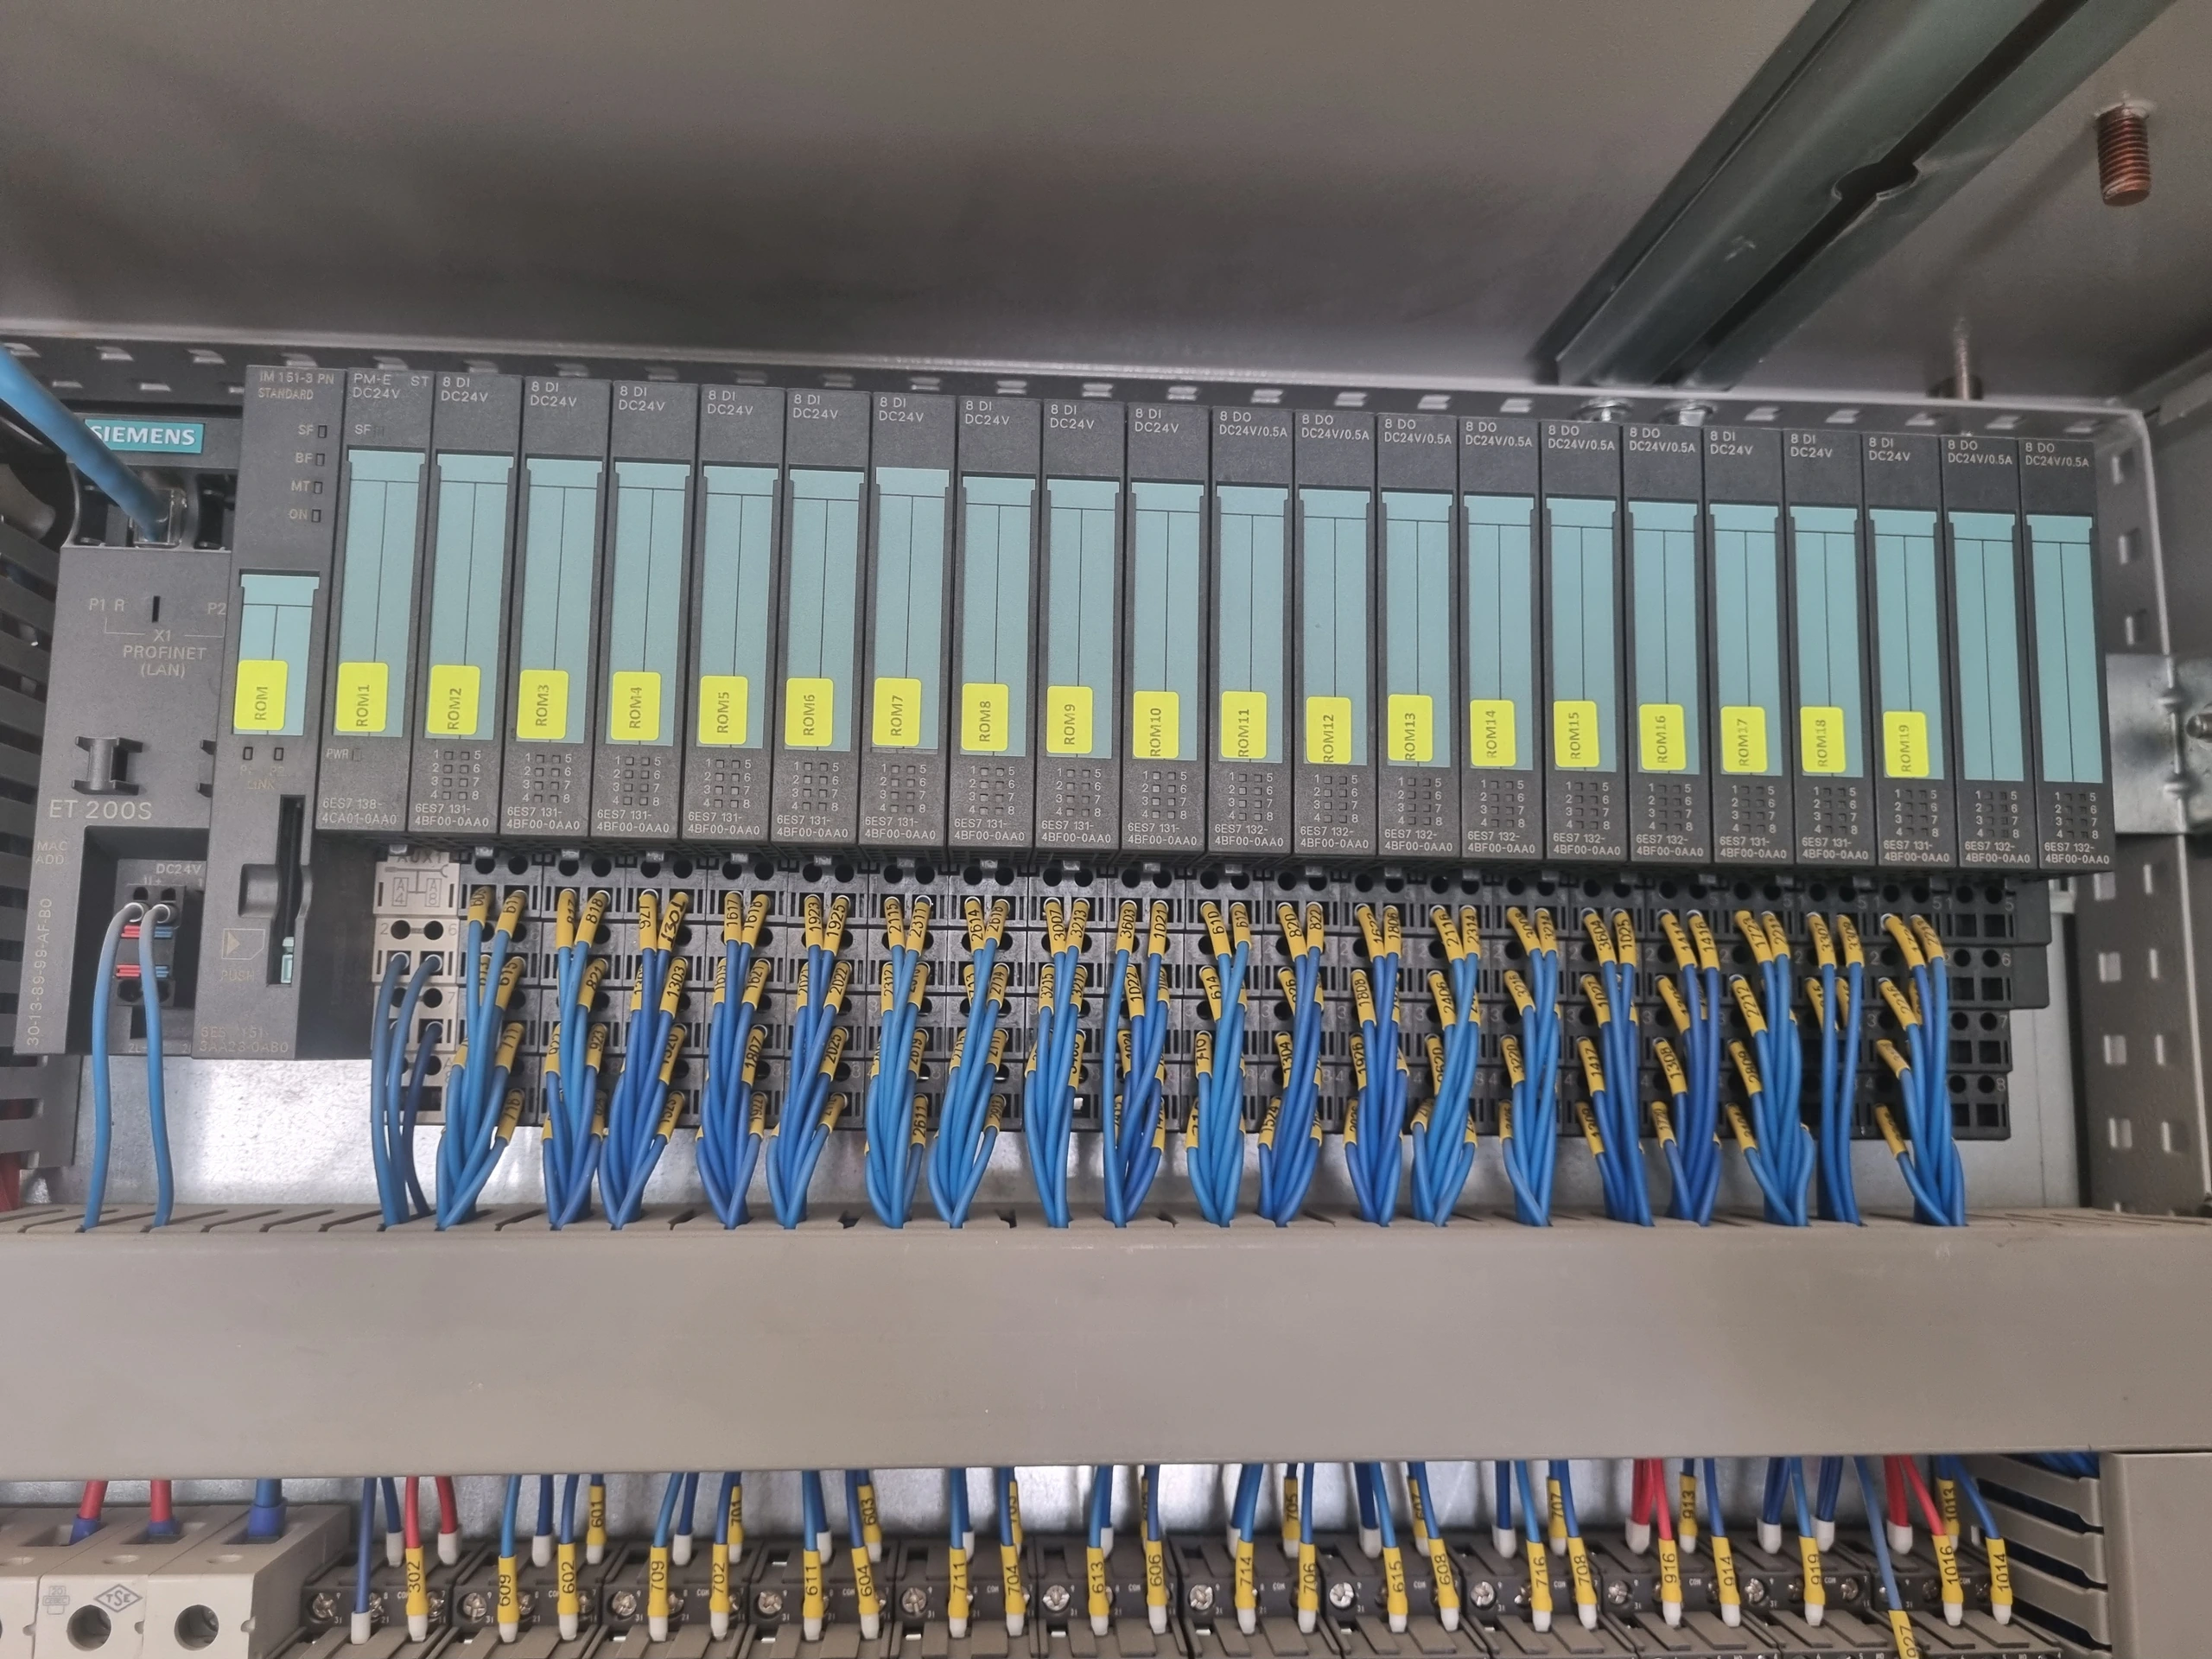
برامج PLC وشاشات المشغّل HMI
نعدّ برنامج PLC وفق تسلسل عمليات الماكينة. ونحدّد المعلومات الواردة من الحساسات وشروط تشغيل المحركات والانتقالات بين المراحل. ونعالج البدء والإيقاف والدورة الآلية وحالات الإنذار ضمن سيناريو تشغيل واحد.
يراقب المشغّل حالة الماكينة ويغيّر معلمات التشغيل من شاشة HMI. وفي الماكينات التي تعمل بوصفات تشغيل، تُختار القيم المستخدمة للمنتج على الشاشة. وتُحدّد صلاحيات المستخدم والمعلمات القابلة للتغيير والعمليات التي ستُسجّل خلال مرحلة المشروع.
- التحكم بتسلسل العمليات والدورة الآلية.
- متابعة بيانات الحرارة والضغط والمستوى والسرعة.
- عرض الحالة والمعلمات والإنذارات على شاشة المشغّل.
تكامل اللوحة والمحركات ومغيرات السرعة
نقيّم حساسات الماكينة ومحركاتها ومكونات التحكم بالتكامل مع التصميم الكهربائي. وننظّم التوصيلات والاتصالات بين PLC وHMI ومغيرات السرعة وفق قائمة المعدات. ويُحدّد نطاق أعمال اللوحة بحسب متطلبات التركيب الجديد أو التغييرات في اللوحة الحالية.
نعالج تكامل مشغلات السيرفو والمحركات الخطوية والإنفرتر وفق المكونات المستخدمة في الماكينة. ويحدّد سيناريو التحكم المحرك الذي يعمل في كل عملية، ومكان ضبط السرعة، وطريقة عرض حالات المشغلات على المشغّل.
تحديث أتمتة الماكينة القائمة
في التحديث، نفحص أولًا معلومات PLC/HMI الحالية والنسخ الاحتياطية للبرامج والمخططات الكهربائية وتوصيلات اللوحة. ونقيّم ما إذا كان التغيير المطلوب يتحقق بتعديل البرنامج أو تجديد الشاشة أو العمل على المكونات والتمديدات.
يساعد وصف تسلسل التشغيل الحالي والسلوك الجديد المطلوب معًا على توضيح نطاق التحديث. فمثلًا، تُدرس بصورة منفصلة معلمة يريد المشغّل تغييرها أو إنذار غير مفهوم أو مشغّل مطلوب تجديده. وتُفحص الوظائف المعدّلة على الماكينة أثناء التشغيل الميداني.
نحوّل أنظمة التحكم القائمة على المرحّلات إلى التحكم باستخدام PLC وHMI. ونعالج تسلسل تشغيل الماكينة وتوصيلات الموقع وشاشات المشغّل معًا أثناء التحويل.
متابعة الإنتاج والوصول عن بُعد والخدمة الفنية
نحدّد البيانات التي ستُعرض وتُدرج في التقارير لأعداد الإنتاج ومدد التشغيل وسجل الإنذارات. وتختلف متطلبات الشاشات والتقارير بين حالة الماكينة اللحظية والسجلات السابقة؛ لذا نحدّد المعلومات المطلوبة معًا عند إعداد نطاق العرض.
نقدّم المراقبة والتحكم والوصول إلى التقارير عن بُعد من الهاتف أو الحاسوب. ونحدّد الشاشات ووظائف التحكم عن بُعد وفق البنية التحتية للماكينة. وننشئ اتصال الخدمة الفنية عبر حاسوب العميل أو جهاز الوصول عن بُعد عندما يوفّر العميل الإنترنت. ويُفصل أثناء التقييم بين مراجعة البرنامج وتحليل الأعطال وبين الأعمال التي تتطلب قياسًا أو تدخلًا في الموقع.
التصميم والتشغيل الميداني والتسليم
في الماكينة الجديدة، يُصمّم سيناريو التشغيل وقائمة المعدات واللوحة وشاشات المشغّل معًا. وتُفحص في الموقع قراءة معلومات الحساسات وأوامر المحركات ومشغلاتها وتسلسل العمليات وإشعارات الإنذارات. ويستند نطاق هذه الفحوص إلى معدات الماكينة ووظائف البرنامج.
تشمل تسليماتنا القياسية النسخ الاحتياطية لبرامج PLC/HMI والمخططات الكهربائية ودليل الاستخدام وتدريب المشغّل. ويتناول التدريب استخدام الشاشة والمعلمات وقراءة معلومات الإنذارات.
الأسئلة الشائعة
ما المعلومات اللازمة لتحديث أتمتة الماكينة؟
شاركوا وظيفة الماكينة ومعلومات PLC/HMI ومشغلات المحركات الحالية وصور اللوحة والتغيير المطلوب. وتساعد النسخ الاحتياطية للبرامج والمخططات الكهربائية ومعلومات الأعطال، إن توفرت، على التقييم الفني.
هل يمكن تجديد شاشة HMI أو برنامج PLC وحده؟
يُحدّد النطاق بعد فحص المكونات الحالية والاتصالات وإمكانية الوصول إلى البرنامج. ويمكن تلبية بعض التغييرات بالبرنامج أو الشاشة، فيما تتطلب تغييرات أخرى تعديل المكونات واللوحة وتوصيلات الموقع.
شاركوا احتياجات أتمتة ماكينتكم
وضّحوا تسلسل تشغيل الماكينة الجديدة أو الوظائف التي تريدون تغييرها في النظام الحالي. لنقيّم نطاق PLC وHMI واللوحة ومشغلات المحركات والتشغيل الميداني معًا.